上周刚从昆山的车间出来,鞋帮上还沾着半干的乳化液印子——就为了那破对接的事熬了两个大夜。很多刚接触车间数字化的工程师觉得,系统对接嘛,写两个API,把数据通上就完事了。哪有那么简单。你蹲在满是切削味的机床旁边待三天,就会发现那些坐在写字楼里画的架构图,十张有九张是飘在空中的。
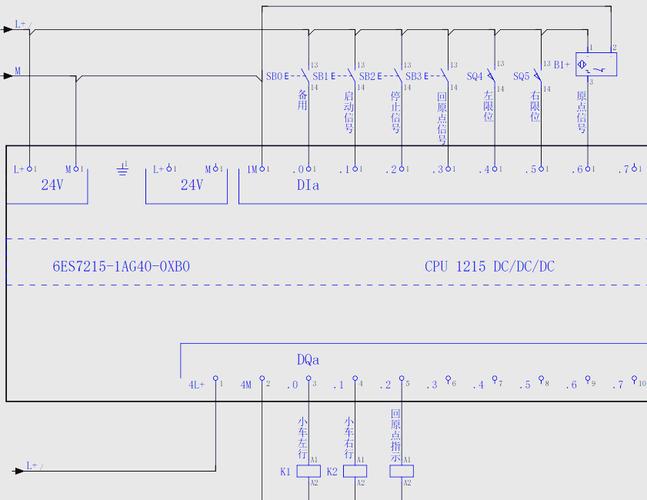
别拿PLC的实时寄存器当MES的接口源
去年在苏州某底盘零部件厂的项目里,我们一开始为了赶进度,直接把西门子S7-1200的DB块寄存器通过OPC UA通道以100ms的采样周期推给MES。结果在一次机床换型时,工艺工程师把DB块的起始地址从DB100改到了DB200,MES那边直接把原本对应“加工完成计数”的地址读成了“主轴转速”。当天的OEE统计直接崩到了32%——要知道之前的平均OEE是87%。
别这么干。坑死你。
PLC的寄存器是给机床自己用的,地址分配、保持性、触发逻辑全是跟着工艺走的,根本不具备对外接口的稳定性。我们后来补了一台边缘采集网关,专门做信号防抖锁存:只有当“加工完成”的上升沿持续超过200ms,才触发一次数据上传,把当前的工件号、实际加工时长、当前刀具寿命存在网关的本地SQLite缓存里,等网络稳定了再批量推给MES。这才符合GB/T 33916-2017《数字化车间 通用技术要求》里提到的“数据采集应具备断点续传、异常过滤能力”的要求。
之前有个刚毕业的小伙子跟我说,他觉得OPC UA的采样周期设得越快越好,设成10ms。结果车间里的22kW变频器一启动,电磁干扰直接把工业以太网的通道占满,MES那边收到的数据包全是乱码。他蹲在机房里抓了三天包才找到原因——就因为他没在网关里开“信号变化触发上报”,代替了无意义的高频采样。高频采样除了占带宽,半毛钱用没有。
线边库对接,别只同步库存数,要算物料移动的时间差
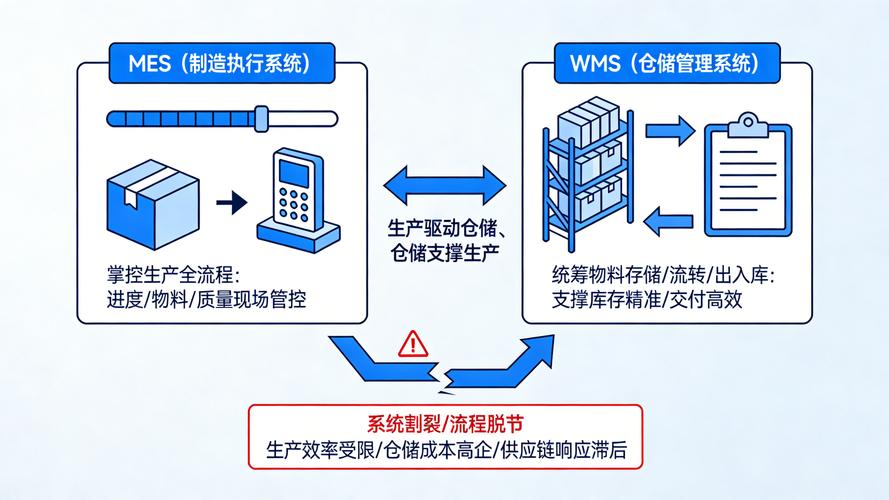
对接完设备端,接下来就是最容易扯皮的线边库部分。很多人的对接逻辑很简单:WMS里有多少库存,直接同步给MES就行。听着没毛病对吧?
我上次在上海的一家电机厂就踩过这个坑。MES显示绕线工位的漆包线还有120卷库存,排产计划直接排了120卷的加工任务。结果线边库的货架上其实只有18卷,剩下的102卷还在AGV的运输路上——从中央仓库到线边库的路径有三个直角拐角,遇到卸货的叉车还要让行,平均运输时长14分钟。就因为等料,机床空转了1小时40分钟,排产班长追着我骂了一上午,说我害他拿不到当月的绩效奖。
后来我们改了对接逻辑:WMS推给MES的库存数据,要拆成三个独立字段——在库可领用数量、在途待入数量、物料运输提前期。而且要给排产逻辑加一个安全缓冲:比如漆包线的单件加工时长是3.2分钟,我们就按15分钟的缓冲时间,算出来需要预留5卷的安全库存,这个值不是拍脑袋定的,是连续跑了7天的现场数据摸出来的。
还有个细节容易被忽略:车间里的金属切削液飞溅、电磁干扰,会让普通的RFID标签读取率掉得厉害。我们之前用的普通超高频RFID标签,在机床旁边的读取率只有81%,后来给每个标签加了个薄铝制屏蔽罩,读取率直接拉到99.2%——这个成本一个标签才3块钱,比因为读错数停线的损失便宜太多了。
对接完不是终点,是现场问题排查的起点
很多人觉得,接口通了,数据能传了,项目就完事了。大错特错。
我们之前在常州的一家齿轮厂,对接完过了整整一个月,MES统计的月度产量比车间实际盘点的数多了12%。查了半天才发现:有台滚齿机的“加工完成”信号,因为刀具崩碎的时候震动太大,误触发了47次上升沿,网关当时没做防抖阈值,直接把这些误触发的信号全当有效数据推给MES了。
真的,对接的时候一定要把全链路日志溯源做足。每个接口调用的时间、传输的参数、返回的状态、经过的网关节点,全部存在本地的日志服务器里,至少存3个月。不然出了问题,你连是PLC的锅、网关的锅、还是MES的锅都分不清。
还有个选型的权衡可以提一下:很多人纠结对接的时候用TCP还是UDP。其实关键的业务数据,比如加工完成计数、物料领用记录,用TCP就好,重传机制能保证数据不丢;但实时性要求高的信号,比如机床的急停状态、安全门开关信号,就用UDP,但是要给每个数据包加个序号,丢包了就在下一个周期补传——毕竟总不能因为网络卡了两秒,急停信号没传到MES,就把人吓个半死。
我现在做对接项目,从来不会一开始就写接口文档。先蹲在车间里待三天,跟着班组上两个中班,把每个工件从上线到下线的流程摸得门清,知道哪个数据是真的要用来算绩效的,哪个数据是给领导看的摆设。不然写出来的接口,全是脱离现场的花架子。
车间系统对接从来不是坐在写字楼里敲代码的活。你得沾过乳化液,听过机床的切削噪音,见过班组因为等料急得跳脚的样子,做出来的对接逻辑才是真的能用的。别总拿着那套互联网的API思路套工业场景——车间里的事,从来都不是数据通了就完事的。
