2026-10-21 03:07:47 分类:机械设计
上次在苏州对接的那条汽车转向节机加工产线,2019年投产的时候设计节拍120秒/件,综合良率稳定在92%。去年底客户突然提要求,节拍要压到90秒,还要兼容两款新的衍生型号加工。当时项目组第一反应是拆旧线换新,初步预算算下来要1200万,落地周期6个月。
结果呢?
我们用持续升级的思路,前前后后只花了180万,45天就完成了全流程改造,现在连续跑了14个月,良率稳在98.2%。
别一上来就想换最贵的设备。
先把现有产线的“隐形瓶颈”抠出来
很多人做产线升级的第一步,就是对着设备参数表算“还差多少能力”,算完就拍板换伺服、换机械臂,钱花了一大堆,节拍还是提不上去。
我们当时做的第一件事,是蹲在产线旁边连续测了7天的全流程数据,按照OEE测算的核心依据是GB/T 30936-2014《生产设备效率评价规范》,把每个工位的加工时间、等待时间、换型时间、故障停机时间全部拆解开。最后算出来的结果让所有人都愣了:整线的核心瓶颈根本不是机床的切削能力——8台加工中心的主轴负载最高才到62%,离额定负载差了快一半。真正卡节拍的,是上下料工位的人工找正环节:原来的夹具靠人工辅助对齐,平均每个件要花22秒调整位置,累计下来,这一个工位就占了整线节拍的24%。
我当时蹲在产线边上跟班组的师傅聊了半天才知道,他们为了防止打刀、撞主轴,每次换型都故意多留15秒的找正余量,根本不是当初设计的5秒定位时间。
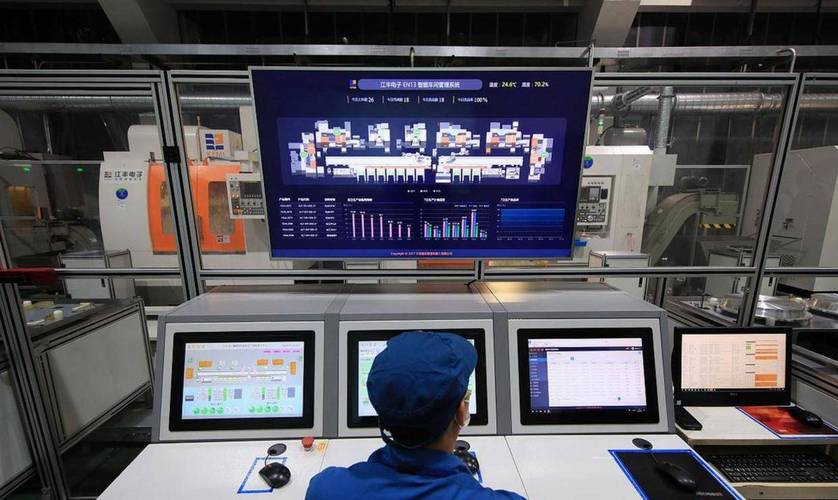 汽车转向节机加工产线OEE瓶颈分布热力图
选型的时候也踩了个坑。一开始想换液压夹具,算下来单台夹具成本1.2万,8个工位要9.6万,还要配套液压站、改管路、做防泄漏防护,周期至少2周。后来选了带锥面自定位的快换夹具体,配齐平安装的电容式接近开关,单套成本才3200块,换型的时候只要把工件靠到定位面,拧两个快速夹钳,开关检测到到位就直接给机床发启动信号,根本不需要人工反复调整。
说起来都后怕。一开始选的普通电感式接近开关,测试的时候发现切削液的油雾会在感应头表面结油膜,导致检测信号延迟1-2秒,离试生产只剩3天的时候才发现这个问题。最后是我自己开车去苏州园区的供应商仓库拉的货,来回120公里,换完所有开关已经是晚上11点多了。
当初留的冗余,才是升级时的救命钱
现在很多产线设计追求“极致性价比”,把所有的能力、空间、接口都卡到刚好满足当前的生产需求,一点富余都不留。等过个两三年要升级的时候,才发现动哪里都要拆墙打洞,成本高到离谱。
我们2019年建这条线的时候,特意给每个机床的电气柜留了30%的备用IO点位,气管路留了两个快插接口,机械安装面按M12标准做了通用预埋板,连产线旁的线槽都留了40%的空余空间。当时为了这多出来的“没用的设计”,采购部的同事还追着我骂了快一周,说我乱花钱。
这次升级的时候,这些预留的设计直接省了大事。要加视觉检测工位?直接把相机支架拧到预埋板上,线穿进空余的线槽,IO点直接用预留的端口,根本不用重新打洞、铺线、穿管。要加Profinet通信模块?PLC本来就留了两个空扩展槽,插上去就用,连主机都不用换。
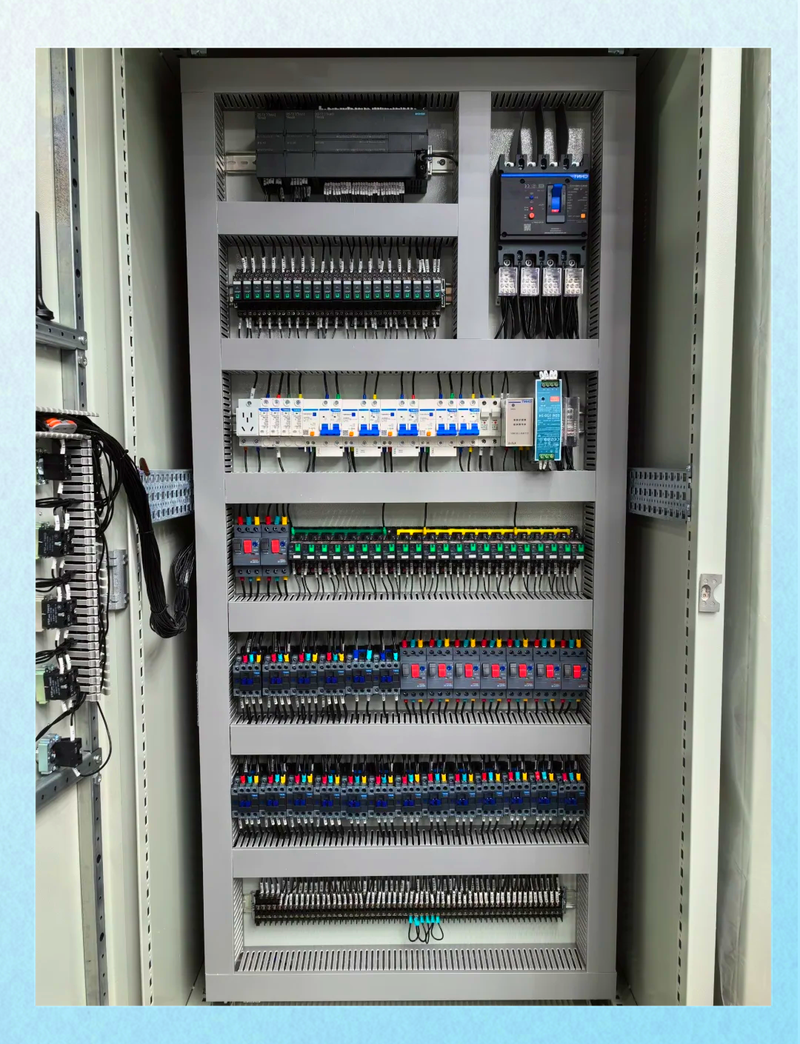 机加工产线电气柜预留IO点位排布实拍图
算笔账就知道值。当时为了这些预留设计,我们多花了大概17.8万,占整线总造价的2.7%。这次升级的时候,因为这些预留,我们省了42万的拆改成本,还抢回了20天的生产周期——折算成产能收益,差不多是160万。
之前碰到过一个同行的产线,当时为了省2000块钱的线槽钱,把线槽做的刚好塞满所有的线缆,后来要加一个激光打标机,不得不把整段的旧线槽拆了重新换,光拆改就花了1.2万,还停了3天产线,亏了快20万的产能损失。这种账,真的要等踩坑了才算得明白。
升级不是一锤子买卖,要给产线装个动态体检表
很多人觉得产线改造完,验收过了就万事大吉。其实根本不是。
我们现在每个季度都会做一次全流程的节拍测绘,每次换型的时候都会记下来换型时间、定位误差、刀具寿命的变化。上个月就发现,原来的上下料传送带,连续运行8小时之后,因为皮带的弹性伸长,实际线速度会比设定值慢3%,算下来一天就会少出42件产品。一开始我们以为是机床的切削参数不对,改了好几次进给速度,结果良率掉了两个点,后来蹲在传送带旁边盯了一上午,才发现是皮带速度飘了。当时真想给自己一耳光,这么基础的问题居然查了快半个月。
现在我们的产线状态监测,是按照GB/T 37983-2019《离散制造业生产线运行状态监测规范》做的,把每个工位的关键参数——主轴负载、定位精度、传送带速度、夹具夹紧力——全部列出来,设好上下限,超出阈值就直接给班组的手持终端发提醒,根本不用等问题爆出来再去救火。之前夹具的夹紧力是半年校一次,现在每个月用测力扳手校一次,上个月就发现有个夹具的弹簧疲劳,夹紧力比标准值低了30%,要是等加工出来的零件尺寸超差了才发现,至少要报废200多件转向节,损失快4万块。
说实话,现在行业里总有人喊“黑灯工厂”“无人工厂”,好像要把所有旧产线都拆了换成最先进的设备才叫升级。
真的没必要。
产线是给生产服务的,不是给参观考察做样板的。你花几个亿建的全自动化新产线,要是没有持续迭代的机制,过个三五年,一样会变成新的“老旧产线”。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:产线持续升级:别拆旧线,从产线老狗的实操笔记里抠出来的落地逻辑
文章链接:https://yqhljx.com/list_9/4667.html
