最近3年蹲了12家离散制造工厂、跟完37个从样件到批量交付的项目,攒了一肚子关于制造业务协同的实操经验——没有空泛的管理概念,全是能直接落地的动作,解决的就是设计、工艺、生产、质量四个部门各说各话的老问题。
去年在苏州那家做精密减速器的客户那边,刚进门就碰到个离谱事:设计部刚把摆线轮的图纸签完字发去车间,工艺员抬头看了一眼就皱眉——那个R0.2的清角,车间在用的整体硬质合金铣刀最小的都是R0.3,要做R0.2得单独上电火花加工,单道工序成本涨37%,交期拖4天。就因为设计和工艺从来没提前对过参数。
协同的第一堵,从来不是系统不好,是参数口径没对齐
很多人一讲制造业务协同,第一反应就是要上PLM、上MES,砸个几百万把系统搭起来,觉得只要数据能在线上跑,协同效率自然就上来了。我见过太多这样的厂,系统上了两年,图纸版本错、工艺参数对不上的问题一点没少,最后还是靠车间的老师傅用Excel记台账兜底。
问题出在哪?制造业务协同的核心从来不是把所有人拉进同一个线上群,而是把每个环节的判断标尺提前对齐。
比如设计部标注的“未注公差按GB/T 1804-m级”,听上去完全符合规范,可工艺部门实际落地的时候,车间服役了12年的老立式铣床,加工尺寸的稳定精度是±0.1mm,你按m级(±0.05mm)来要求,最后出来的零件一半以上超差。质量部说工艺没控制好,工艺说设计要求脱离实际,设计说国标就是这么写的,三方扯了半个月,交期已经拖了。
哦对了,上次有个刚毕业3年的设计员跟我说,他之前标公差的时候,就是随便从标准库里面选了个m级,根本没考虑车间的实际情况——他进公司以来就没进过精加工车间。
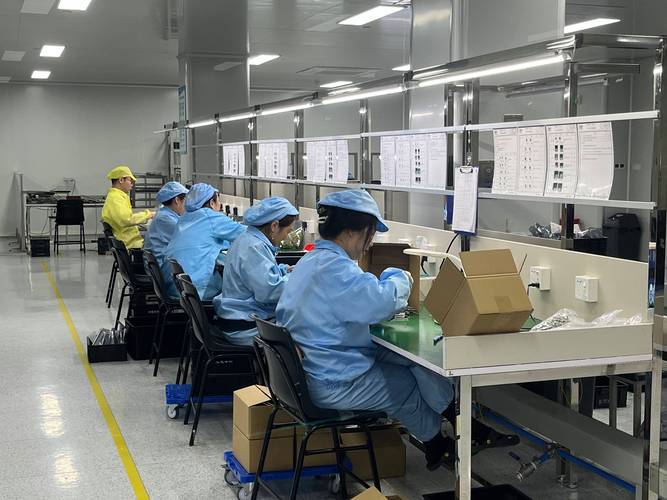
我之前碰到过最夸张的一个案例,设计部给减速箱壳体标注的结合面平面度要求是0.02mm,整个结合面的尺寸是420*380mm,车间用的龙门铣正常加工完的平面度稳定在0.05mm,要达到0.02mm的精度,得把零件拆下来上平面磨床,光这一道工序的成本就从12块涨到187块。就因为设计员画图的时候,根本没问过车间的常规加工能力边界是多少。
说真的,这种亏我们吃的还少吗?其实根本不用搞什么复杂的协同流程,设计员出第一版图纸的时候,把涉及到关键尺寸的几个参数,直接拉上工艺、车间的班组长开15分钟的小会对一遍——哪些精度是我们现有设备能稳定达到的,哪些需要特殊工艺,哪些要求完全是画蛇添足。就这15分钟。能省后面至少3天的返工时间。
别把协同搞成“甩锅会”,节点对齐比事后追责有用100倍
很多工厂的协同会开得跟批斗会一样,出了问题就查是谁的责任,最后大家都学会了把自己的责任边界划得清清楚楚,能推就推。
之前有个做新能源电池结构件的厂,样件阶段出了个很闹心的问题:零件的焊接变形量比预估的大了0.8mm,导致后面装配的时候跟密封件完全配不上。设计说我按理论计算的变形量是0.2mm,工艺说我按设计给的材料性能参数算的焊接电流、走速,质量说我测的变形量就是这么大,生产说我严格按工艺卡的参数焊的。一圈转下来,半个月过去了,谁都没责任,项目交期直接拖了20天。
真正有效的制造业务协同,是在每个关键节点上,把前后环节的输入输出边界写清楚,而不是等出了问题再翻聊天记录找责任人。
我们现在跟客户配合做项目的时候,会在三个关键位置卡死协同动作:设计冻结前,必须把工艺可制造性分析的反馈全部落进图纸,没有工艺签字的图纸,根本不允许下车间;工艺方案定稿前,必须拉生产班组的人确认设备、刀具、夹具的适配性,没有班组签字的工艺卡,不允许流到工位;首件检验完成后,必须把实测的尺寸数据同步回设计和工艺端,及时修正后续批量生产的参数。
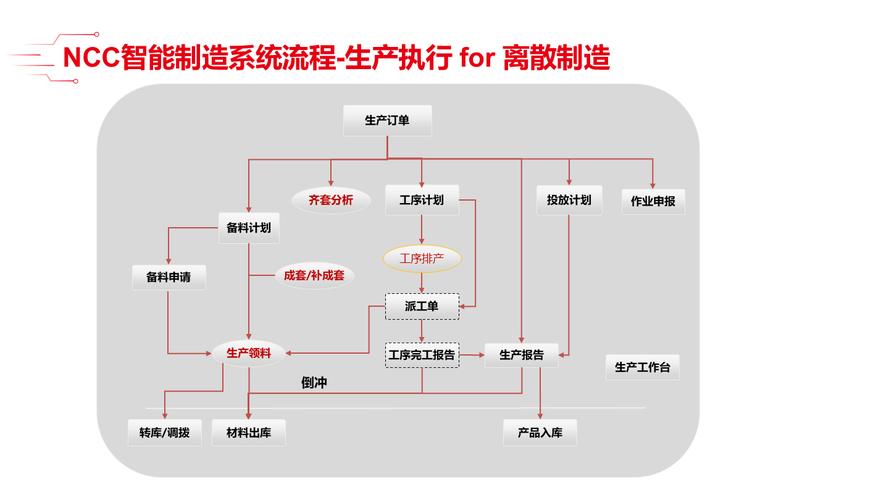
有个苏州的客户按这个方法调整之后,样件阶段的返工率从32%降到了7%,算下来一年省的返工成本就有200多万。说起来也简单,就是每个节点都不搞“先斩后奏”,后面的人有提前说“不”的权利。
那些被忽略的“软协同”,往往是拉开效率差距的关键
很多人觉得协同就是流程、就是系统,其实不对,很多时候的效率损耗,根本不是流程的问题,是大家对彼此的工作边界根本不了解。
比如设计员从来没下过车间,不知道车间的大型加工中心换型一次要2个小时,他在图纸上给不同批次的零件设计了不同的安装孔位置,结果每换一个批次,车间就要重新调夹具,光换型的时间就占了整个生产时间的30%。反过来,车间的老班长也不知道设计员要考虑的产品轻量化要求,他为了好加工,把零件的壁厚从2mm加到了5mm,最后整个产品的重量超了1.2kg,达不到客户的交付要求。
你说这是多大的仇吗?真不是,就是大家平时根本没凑一块聊过彼此的难处。
我们现在在客户那边推了个小方法,每个月搞一次1小时的“车间开放日”,设计和工艺的工程师轮流下车间,跟着班组干半天活,看看自己画的图纸在实际加工的时候会碰到什么问题;车间的班组长也可以到设计部的办公室,看看设计员在画图的时候要考虑哪些客户的硬性要求。就这么个简单的事,坚持半年,很多之前需要来回沟通3次才能说清楚的事,现在打个招呼就解决了。
对了,涉及到可制造性评估的时候,我们是严格按GB/T 10611的要求来做的,对不同加工工艺的常规精度、表面粗糙度、材料利用率做了明确的阈值表,大家对着表就能判断这个设计是不是在现有能力范围内,根本不用扯半天嘴皮子。
制造业务协同从来不是什么高大上的管理概念,也不是必须花大价钱上系统才能解决的问题。说白了就是别让干不同活的人各干各的,提前把话说开,把标尺对齐,把节点卡死。你省下来的每一分钟沟通时间、每一次返工的成本,最后都是实打实的利润。
