摘要:上周在苏州供应商现场报废的120件铝合金壳体,把数字工艺仿真的行业通病摆到了台面上——多数团队对仿真的认知还停留在撞刀检测层面,根本没发挥出虚拟工艺的实际价值。这里没有空泛的概念,全是这些年在机加工、焊接、压铸现场攒的实操经验。
上周在苏州的供应商现场,盯着刚下线的铝合金壳体,CNC加工出来的安装平面翘了0.23mm,图纸要求是≤0.05。
整批120件全废。
当时工艺员拍着电脑屏幕愣了:“我们之前的工艺模拟明明显示变形量才0.03啊?”
你以为的仿真,根本没摸到工艺的“真实边界”
这不是个例。我见过太多工厂的数字工艺仿真,本质上就是把3D零件模型导进软件,跑一遍加工路径,看看刀具会不会碰到工装、夹具,就算完成了“仿真验证”。
去年接触的一个汽车底盘副车架焊接项目,工艺团队花了两周做焊接顺序模拟,报告里的变形量算出来是0.08mm,远低于图纸要求的0.15mm。结果实际焊完,车架四个安装孔的同轴度差了0.18mm,直接超出GB/T 13318-1991《铸造重型机械零件公差》里的焊接形位公差要求。
问题出在哪?他们的仿真模型里,根本没把板材冲压后的残余应力场加进去。相当于你算一个人跑步的步幅,完全不考虑他昨天刚扛了一百斤的东西压弯了腰,算出来的结果能准才怪。
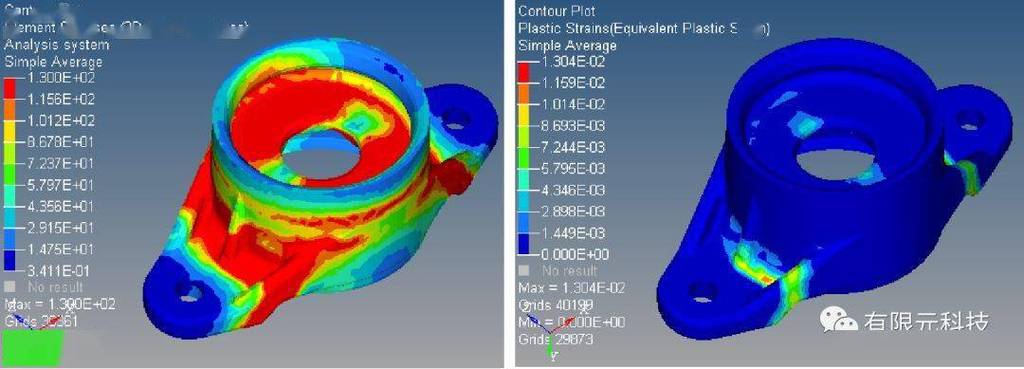
别光算“加工过程”,要把全链路的工艺变量都喂给模型
之前做新能源汽车电机端盖的工艺开发,材料是ADC12压铸铝,最开始的仿真模型只输入了切削参数:主轴转速12000rpm,进给速度1200mm/min,切削深度1.5mm,算出来的加工变形是0.04mm。结果实际加工出来,零件装夹释放后翘了0.19mm。
当时我蹲在检测室对着三坐标报告愣了半小时。合着我们花了十几万买的仿真软件,只用了不到10%的功能?
后来顺着工艺链路倒推,才发现漏了三个最关键的变量:第一是压铸工序留下的残余应力场——我们之前用ProCAST算的,压射比压60MPa、保压3s的铸件各位置应力分布,根本没导进切削仿真模型;第二是夹具的夹紧力——之前为了装夹稳,直接给定位螺栓打了12N·m的扭矩,算下来这个夹紧力导致的工件弹性变形就有0.08mm;第三是机床的热伸长量——夏天车间温度到32度的时候,主轴连续跑两小时的热伸长量有0.06mm,之前的模型完全没考虑车间的温度波动。
把这些变量全补进去,重新跑仿真,最后算出来的总变形量是0.048mm。和实际加工出来的0.052mm比,误差不到0.004mm。
说实话,这才是数字工艺仿真该干的事。不是给客户做PPT的时候放个漂亮的云图当装饰,是要把从原材料进厂、到每一道工序的输入、甚至车间的温度波动,全当成模型的输入项。按照GB/T 39246.1-2020《机械产品数字样机 通用要求》的规定,仿真模型和实际工艺过程的偏差要控制在10%以内,不然这个仿真就没有工程价值。
仿真结果不是“标准答案”,是给工艺员留的“容错缓冲区”
很多人对仿真有个误区,觉得跑出来的最优解就必须严格照做,差一点都不行。真到了车间现场,你会发现根本不是那么回事。
之前做那个副车架的焊接仿真,算出来的最优焊接顺序是从焊缝中心往两边对称焊,理论变形量最小。但实际到了现场,焊工站在工装侧面,从焊缝中心起焊的话,焊枪的线缆会卡到工装的定位销,操作空间根本不够。如果硬要按仿真的最优方案来,就得重新改工装,光改造成本就要十几万,还得耽误两周的交付周期。
后来我们在仿真模型里加了“操作可达性约束”,把焊枪的运动空间做了碰撞检测,找了个次优的焊接顺序——从距离中心1/3焊缝的位置开始往两边焊,仿真算出来的变形量比最优值大0.02mm,但是焊工不用挪位置,焊枪也不会卡,完全能顺顺当当做下来。最后实际测出来的变形量是0.07mm,刚好卡在图纸要求的≤0.08mm公差里,完全合格。
我见过太多踩坑的事。为了省算力,把仿真模型的网格划得特别粗,比如切削仿真的时候,接触区的网格划成5mm的大格子,算出来的应力分布和实际值差了三倍;还有的工艺员,仿真报告做完就钉进工艺文件里,现场实际用的装夹方案和仿真模型差了三个定位点,等零件切完发现全废了,才想起来翻报告对一下。
对了,我们现在做切削仿真的时候,有个死规矩:加工接触区域的网格尺寸必须划到0.2mm以下,非接触区域可以放宽到2mm,这样既能保证计算精度,又不会让电脑跑一整夜算不出来。之前为了省时间,把接触区的网格划成1mm,算出来的切削力和实际用测力仪测的差了30%,白跑了8个小时,机房的散热风扇转得跟起飞似的,现在想起来都心疼电费。
别再把数字工艺仿真当成排产的锦上添花了。你花大价钱买的软件,不是让你导出几张好看的云图当汇报材料的。是让你在零件还没上机、材料还没报废的时候,把那些藏在工艺链路里的坑,提前在虚拟环境里踩一遍。
谁没为这种低级错误交过学费啊?对吧。
