上周帮苏州一家做汽车传感器的客户调了台卡壳三个月的自动化装配单元,最后发现问题居然是个0.02mm的垫片选了国标里的非优选公差——说出来你可能不信,现场那帮985的工程师算过所有伺服扭矩、节拍,愣是没人翻GB/T 1800.1的公差带表。
很多人对自动化装配单元的误解,就是把机器人、夹爪、压头拼起来,算个理论节拍就完事。真到了量产线,良率上不去、零件压坏、定位飘移的问题能把人磨得没脾气。
先把装配边界卡死,别拿通用方案凑数
什么叫边界?就是你拿100件来料,随机抽20件,测所有影响装配的尺寸——别拿供应商给的COA报告里的标称值算。
供应商给的数是实验室里挑出来的好货。
现场的来料是货柜里随便翻出来的。
去年做汽车氧传感器的密封环装配工位时,一开始照着供应商给的PFA密封环尺寸(标称直径12mm,公差±0.05mm)设计了硬定位压头,结果到货的来料实际公差跑到了±0.15mm,压下去要么把软质的PFA环压出飞边,要么卡不进传感器壳体的密封槽里。后来改了带浮动结构的压头,浮动量留到0.3mm,再加个200万像素的视觉边缘检测,实时给SCARA的定位坐标补正,才把良率拉上来。这里其实可以对照GB/T 39864-2021《工业自动化系统与集成 装配单元通用技术要求》里的明确规定:装配单元的定位容差必须至少覆盖实际来料公差的1.5倍,不然从根上就不满足量产要求。
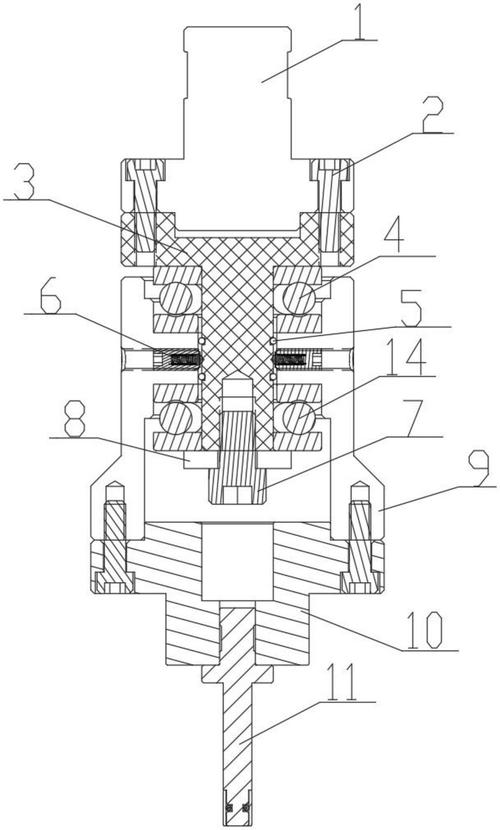
别觉得这个要求死板,我见过最离谱的项目,装配单元的定位容差只有来料公差的0.8倍,相当于拿个标准尺寸的钥匙去开公差波动的锁,怎么可能顺?很多人为了压节拍,故意把定位容差做小,最后省下来的那点时间,全被调机、挑不良品的时间吃回去了。
选型的权衡:别盲目上高规格,钱要花在对的地方
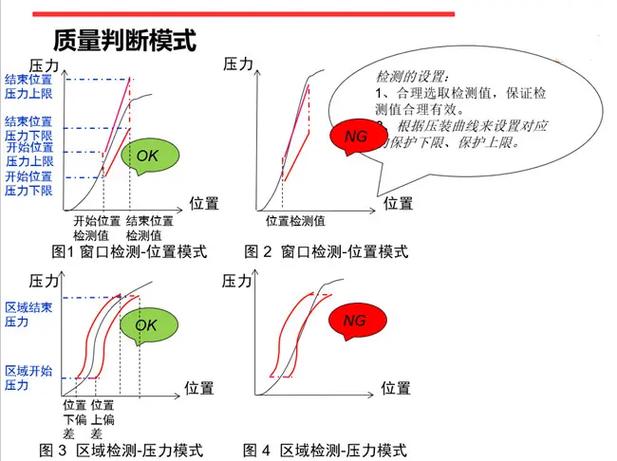
做电子接插件的插针装配时,一开始团队上来就选了200W伺服压装模组,说要留50%的扭矩余量,定位精度0.01mm,结果跑起来频繁把直径0.3mm的铜针顶弯。为啥?这个场景根本不需要高速定位,需要的是压装过程的力控精度——按照GB/T 37662《机床 压装力测量方法》的要求,这类微型零件的压装,力值采集频率不能低于100Hz,不然抓不到压装过程的瞬态力峰。后来我们把200W的伺服模组换成了带微型力传感器的步进模组,成本直接降了三分之二,压装力控制在5N±0.2N,再也没出现顶弯插针的问题。
我见过太多项目预算一半花在堆高规格的视觉相机、六轴机器人上,最后压装模块连个10N的力传感器都舍不得加。
图啥啊。
真出了批量压坏零件的问题,停机一天的损失够买三个力传感器。
还有个容易踩的坑是气动夹爪的选型。很多人算个夹持力够就完事,根本不考虑气源波动带来的力值漂移。之前做玻璃基片的装配工位,一开始用的开环平行气爪,靠调压阀调夹持力,结果气源压力波动0.1MPa,夹持力直接飘了32%,把薄玻璃夹出了肉眼看不见的隐裂,到后段测试环节才发现,整批货全废了。后来换成了带力值闭环的电动夹爪,夹持力波动控制在5%以内,这类问题再也没出现过。
别觉得电动夹爪贵,那点采购成本,跟一次批量报废的损失比,根本不值一提。
调试阶段的隐形成本:别留到量产了才补冗余设计
早年做锂电极耳装配单元的时候,所有定位块直接硬拧在机架上,连个调整垫片都没留。结果现场安装的时候,车间地基的水平度差了0.1mm/m,整个装配工位的同轴度偏差了0.08mm,极耳焊接的时候经常偏移,拆了重装花了整整两周,差点耽误客户的量产节点。从那之后,我们所有的装配单元,在工位和机架连接的位置,一律加M12的调整螺栓,预留±5mm的水平调整量,哪怕地基差点,也能快速把工位调平。
还有个安全设计的细节,很多人照着GB 16655的要求接了双通道急停回路就完事,根本没考虑运动部件的惯性。高速运动的SCARA如果直接断伺服使能靠机械刹车停,经常因为惯性把抓手里的零件甩出去,砸坏工装不说,还可能伤到现场的操作人员。现在我们的设计里,所有带负载的运动轴,急停触发时先做0.5s的减速曲线,再触发机械刹车,这个细节国标里没明确写,但是是蹲在现场磨了无数次才攒出来的经验。
说真的,做自动化装配单元这行,没有哪个设计是一次就到位的。那些说自己的方案零调试就能跑的,要么是没做过复杂装配,要么是在吹牛。
上次调完那台汽车传感器的装配单元,客户的工艺经理拉着我吃饭,说之前找了三家集成商,给的都是通用装配方案,算的理论节拍都是0.8s/件,实际跑起来因为来料适配差、压装精度不够,连1.5s/件都达不到。最后我们改完的方案,理论节拍是1.2s/件,但是良率从之前的82%拉到了99.2%——算下来一年多赚的钱,比省那点设计成本多太多了。
自动化装配单元从来不是把几个标准件拼起来就完事的东西。
是要你蹲在现场,拿着千分尺一件一件量来料,盯着压装曲线一点一点调参数,攒出来的靠谱家伙。
