上周去苏州某汽车零部件厂做工艺优化,刚进车间就看见班长蹲在报表架旁边撕纸——半个月的生产报表,连厂长的面都没见到就被当成了废纸。
针对机械加工车间普遍存在的报表冗余、数据失真、决策脱节问题,结合GB/T 28201-2012《机械制造企业安全生产标准化规范》中关于生产数据采集的要求,拆解落地时的核心权衡点,以及一线工程师最容易踩的实操坑。
别上来就上系统:先搞清楚你的报表要给谁看
我当时翻了翻他撕的那些报表,好家伙,上面列了27个统计项,从“当日生产环境温湿度”到“班组晨会参会人数”,唯独没有大家最关心的“换刀时间”“卡屑停机次数”——你说这报表做出来,谁愿意填?
之前在宁波的液压件厂做项目,一开始厂方拍脑袋上了MES自动报表系统,每天导出23张表,班长要花1.5小时核对数据,最后大家还是偷偷在Excel里填自己的小本子。为啥?因为自动报表里的“设备稼动率”是按开机时间算的,根本没算换刀、卡屑、待料的停机时间,和班长的实际考核规则完全对不上——报表上显示设备稼动率92%,实际算下来连60%都不到,这数字填上去,考核的时候反而要被扣钱,换你你愿意认真填?
真的,很多人做报表的第一步就错了:先找个模板抄一堆指标,再逼着一线员工填,根本没先问清楚,这些数据最后是给谁用的。是给车间班长用来算班组绩效?给工艺员用来找工艺改进点?还是给厂长用来算月度产能?不同的使用场景,需要的指标完全不一样。按照规范要求,生产报表里的强制采集项其实就三个:加工合格率、设备稼动率、物料损耗率,剩下的指标,只要和对应的使用场景没关系,全是冗余项。
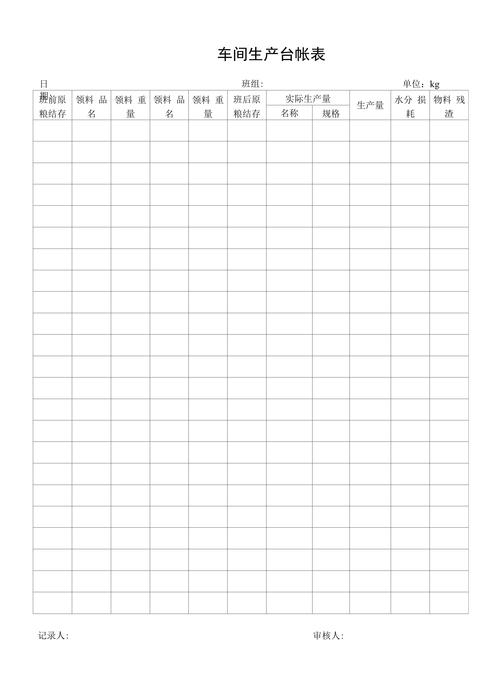
我见过最离谱的报表,要统计每台机床旁边的垃圾桶清空次数——这和加工精度有半毛钱关系?还有的厂把“班组人员着装合规率”放进生产报表里,这本来是安全岗的统计内容,硬塞到生产报表里,平白增加一线员工的负担,最后大家为了省时间,所有空项全填“是”“正常”,报表的数据价值直接为零。
数据失真的坑:比没数据更可怕的是假数据
去年在无锡的齿轮加工厂做audit,发现他们的报表上的成品合格率连续3个月稳定在98.7%,曲线平得像一条直线。我当时就觉得不对——金属切削加工的合格率怎么可能这么稳?跟着检验员在现场蹲了3天,才发现问题:检验员把所有尺寸超差0.02mm以内的零件,全部归为“可让步接收”,理由是“反正后面装配线能修配”,最后算下来,这类让步接收的零件占比11%,光返工、修配的成本每个月就多花12万。
很多厂的报表之所以没人信,就是因为把多个不同维度的数据揉在了一起,看起来数字漂亮,实际要找问题的时候,根本拆不出来是刀具磨损、材料批次差还是操作人员的问题。我们当时给这个厂改报表规则的时候,第一件事就是把原来的“成品合格率”拆成两个独立的统计项:一次交检合格率和让步接收率,而且明确要求,让步接收率超过3%的班组,必须附对应的工艺偏差分析单,不能直接填个数字就完事。改完第一个月,报表上的一次交检合格率直接掉到了87%,虽然数字没之前好看,但至少是真实的,后面工艺员对着数据找原因,才发现是某批次的20CrMnTi材料硬度波动太大,导致刀具磨损速度比正常情况快了40%。
这里还要提一个很多人算错的指标:设备OEE。按照GB/T 36125-2018《机械制造设备运行管理规范》的定义,OEE的计算公式是时间稼动率×性能稼动率×良品率,三个维度缺一不可。但我见过至少一半的厂,算OEE的时候直接用(合格零件数/理论产能),把换模、换刀、待料、卡屑的时间全部算成了性能损失,最后算出来的OEE永远在60%左右,根本找不到具体的改进方向。我上次给一个厂拆真实OEE,算完才发现,他们30%的停机时间都是因为找刀具——这个问题,在之前的报表里连个单独的统计项都没有。
真的,别不信。假数据比没数据可怕多了——没数据的时候你知道自己要补什么,有了假数据,你会对着错误的方向使劲,最后花了钱、费了力,问题一点没解决。
从“事后填表”到“实时预警”:报表的最终价值不是存档
很多人对车间数据报表的认知还停留在“下班了填个表,交给领导存档”,但实际上,真正能帮车间省成本的报表,从来不是事后的存档材料。我们给常州的一家汽车传动轴厂改报表系统的时候,就把原来的“下班填报”改成了“每2小时实时更新”,不是为了让大家随时盯着报表看,而是设置了几个简单的预警规则:当某台机床的连续3个加工批次的尺寸偏差,达到公差带的80%时,系统自动在报表上把对应数据标红,直接推给工艺员和刀具管理员;当某台设备的单次停机时间超过15分钟,就要求在停机记录里填清楚原因,不能笼统写“设备故障”。
成本,要算细账。很多中小厂一提到改报表,第一反应就是要花几十万上自动采集系统,一台机床装传感器、接数据采集模块,算下来成本高得吓人。但实际上,我们当时给那个传动轴厂做方案的时候,先没上任何硬件采集设备,就是把原来的12张冗余报表,合并成了3张核心表:班组生产实时表、质量异常台账、设备停机记录,把原来需要2小时才能填完的报表内容,压缩到20分钟就能填完,因为去掉了所有和生产决策无关的冗余项。就这么一个简单的调整,报表的数据准确率从原来的40%不到,升到了90%以上——毕竟大家不用为了填一堆没用的数瞎编。
我们后来给这个厂做数据回溯的时候,发现了一个之前没人注意的规律:某台数控车床在加工45钢的轴类零件时,每加工120件,刀具的后刀面磨损量就会达到0.15mm,对应的尺寸偏差刚好到公差带的70%,而之前的换刀周期设置的是200件,经常出现刀具磨损过度导致的尺寸超差。我们把换刀周期从200件改成120件之后,直接把这个工序的废品率从2.1%降到了0.3%,每个月光省下来的材料和返工成本就有8万多。
这里要提一个容易被忽略的细节:所有车间数据报表,必须按“设备-批次-日期”三级目录归档,每季度做一次数据回溯。很多厂的报表最后都存在共享盘的各个文件夹里,过了半年想找之前的刀具磨损数据、材料批次对应的加工精度数据,翻半天找不到,之前攒的所有数据就全浪费了。
其实车间数据报表从来不是给领导看的摆设。你填的每一个数字,最后都是在给自己省麻烦。毕竟谁也不想等到批量废品堆在车间里,才想起当初报表上的那点异常波动。
