2026-10-19 04:22:58 分类:机械设计
很多产线的自动化打标工位看似简单,实际落地时却总会出现精度飘、节拍慢、识别率低的问题。这篇笔记整理了近5年做过的17个打标集成项目里踩过的实际坑,从工艺选型、节拍核算到视觉校准,把那些写在设计手册里不会提的细节讲透。
上周帮苏州一家汽车零部件厂排产线问题,原本设计节拍12秒/件的打标工位,实际跑起来要18秒,后面的焊接工位堆了半托盘的冲压件。现场拆开防护罩一看——打标头的浮动量调太松了,每次针打下去都要晃两下才稳,光这个就耗了2秒。
先搞懂:你选的打标工艺,根本不适合自动化集成
很多人一开始选打标方案,第一反应就是选精度最高的。按照GB/T 33144-2016《激光打标机 技术条件》的要求,常规光纤激光打标机的重复定位精度可以做到±0.01mm,听着确实诱人,但你得先摸清楚自己的来料公差到底是多少。
之前给一家做铝制散热片的3C厂做配套,对方一上来就要上紫外激光打标,说要打最小2mil的二维码,花了四十多万把设备装完,才发现散热片是连续挤压成型的,平面度公差就有0.2mm,打标头离工件的高度差上下能飘0.3mm,激光聚焦的焦深才0.15mm,打出来的码要么上半部分虚,要么下半部分缺角,扫码枪根本识别不了。最后没办法,在打标头前面加了个接触式的浮动压头,把工件压到统一的高度基准面,才算把问题解决。
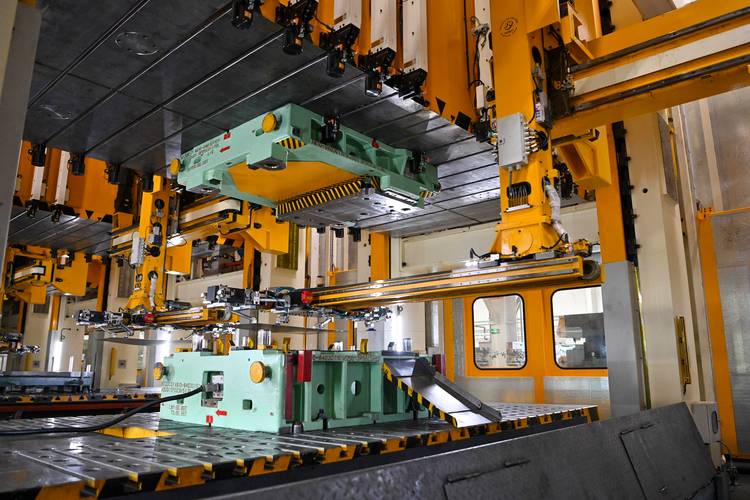 汽车冲压件自动化激光打标工位实拍
说实话,不同打标工艺的适配场景真的差很多。气动打标的打标深度可以到0.2mm,适合打氧化皮厚的热轧钢板,但它的重复定位精度只有±0.1mm,要是你用它打微米级的二维码,纯纯浪费时间。电化学打标的速度快,打出来的标记耐磨损,但它需要电解液,自动化集成的时候要考虑防漏、防腐蚀,维护成本比激光打标高3倍都不止。别被销售的宣传牵着走,先算清楚自己的工件材料、公差范围、标记要求,再选工艺,不然钱砸进去了,问题还在那。
节拍匹配的隐形损耗:别把打标动作的“死时间”算漏了
我见过太多做时序设计的工程师,算打标工位节拍的时候,只算两个数:打标头从原点移动到打标位置的时间、打标本身的持续时间。算出来的数看着漂亮,实际跑起来根本不是那么回事。
之前给新能源行业做圆柱电池壳的打标工位,最初核算的节拍是:滑台移动1.2s,激光打标2.3s,工件夹紧0.5s,总共4s,刚好跟上前面激光焊工位的出件速度。结果设备装完调试,单工位跑下来要6.9s。拆了时序记录一看,漏了三个大项:打标头回程的时间1.8s,打标完成后吹气清屑的时间0.7s,安全门互锁打开的时间0.6s。光这些没算进去的“死时间”,就比核心打标过程的时间还长。
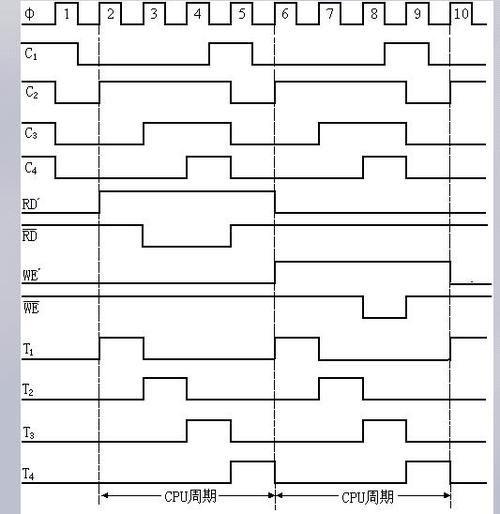 自动化打标工位节拍时序图
打标工位的节拍核算,必须把所有非打标动作的时间累加进去,不能只算核心打标过程的耗时。还有个更隐蔽的损耗,是浮动接头的刚度匹配。气动打标针的工作冲击力大概是30N,要是为了适配工件表面的高度差,把浮动量调得太大,打标针接触工件的瞬间会产生回弹,打出来的字深浅不一,还会让打标头的稳定等待时间变长。之前遇到个客户,为了适配冲压件的表面高度差,把浮动量调到了3mm,结果打出来的序列号,同一个字符的深度差有0.08mm,过安检的时候扫码枪识别率只有60%。后来把浮动量降到0.8mm,加了个预紧力15N的弹簧,稳定等待时间从1.2s缩到0.3s,识别率直接冲到99.8%,单工位节拍一下就提了近1秒。
别小看这1秒。一条产线一天跑16个小时,1秒的节拍差,就是每天少产600多件,算下来一年少赚的钱,够把整个打标工位重新装一遍了。
视觉定位的校准误区:别让相机成了“摆设”
 视觉定位的校准误区:别让相机成了“摆设”
现在做自动化打标,几乎没人敢说自己不加视觉定位。但我真的见过太多厂,花了几万块买的工业相机,就随便拧在安装架上,连个固定的校准基准块都没有,说什么视觉可以自动补偿。最后补偿错了方向,打出来的码全在工件的废料边上,白瞎了那么贵的设备。
视觉的精度影响因素,真的比你想的多。按照GB/T 39285-2020《机器视觉 工业应用 通用要求》,工业视觉系统的环境照度波动不能超过额定值的20%。之前在苏州那个汽配厂调试的时候,视觉定位精度一直飘,从最初的±0.02mm飘到±0.3mm,查了三天才发现,车间的照明是冷白光的顶灯,下午太阳斜着照进车间的时候,光线角度变了,视觉系统的边缘检测阈值就乱了。最后给相机加了个遮光罩,换了同轴的红色光源,把曝光值锁在8ms,才把精度稳在±0.05mm以内,刚好满足二维码打标的识别要求。
还有个容易忽略的点,是温度带来的热变形。打标头的安装座一般是铝合金做的,车间夏天35度,冬天15度,20度的温差带来的热胀冷缩,能产生大概±0.08mm的定位偏差。要是你只在设备安装的时候做一次坐标系校准,过俩月温度变了,打标位置自然就飘了。我们现在做项目,都会在打标工位旁边固定一个高精度的陶瓷校准块,要求操作人员每两周用手动脉冲打一次校准标记,对比偏差值,超过0.1mm就重新校准坐标系,这么简单的操作,能避免90%的定位漂移问题。
哦对,还有清屑的问题。特别是气动打标,打金属件的时候会掉很细的金属屑,要是吹气角度不对,把屑吹到打标头的直线导轨里,三个月就能把导轨磨坏。之前有个客户的工位,气嘴正对着打标头吹,结果导轨拆下来的时候,里面全是混着机油的金属屑。后来把吹气角度改成45度斜着吹,气嘴离打标针的距离调到15mm,气压控制在0.2MPa,既不会把屑吹到导轨里,又能把打标区域的屑吹干净,导轨的寿命直接从3个月涨到了2年。
上周去那个苏州的汽配厂,把浮动量调到0.8mm,把打标头的回程加速度从0.5g调到1.2g,把吹气时间从0.8s减到0.3s,算下来单工位的时间从18秒降到11.8秒,刚好追上前面冲压工位的节拍,后面堆的半托盘件一下就消化完了。
说实在的,自动化打标真不是把打标头装到滑台上就算完的事。那些藏在公差里、时序里、光线里的小问题,没有一个能靠高端设备自动解决,全靠你在设计的时候多往前想一步,多在现场摸一遍细节。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:自动化打标实战:别让0.1mm的定位偏差拖垮整条产线节拍
文章链接:https://yqhljx.com/list_9/4575.html
