上周三的实训课,我刚从合作车间转完一圈回来,兜里还揣着沾了伺服油的擦机布,刚进实训室门就撞见大三的学生,把那台六工位的智能产线demo的铝制外壳拆得扔了半地,连里面的气动快插接头都拔了好几个。
学生卡的从来不是编程,是“看不见的信号流”
之前我总觉得,智能产线调试的核心难点是PLC逻辑、视觉算法、伺服参数匹配——这些需要动脑子的部分,才是上课要重点讲的。至于接线、传感器安装、机械紧固这些活,都是大一大二学过的基础常识,学生上手自然会。
直到连续三个实训班的学生,遇到报错第一反应就是扎进程序里找语法错误,我才发现这个想法有多离谱。80%的现场报错根本不是程序逻辑错误——是IO接线的NPN/PNP公共端接反了,是传感器安装位置偏了2毫米触发不了信号,是接线端子因为震动松了半圈,导致整个工位的信号全断。
有个学生上次调视觉工位,把识别阈值从0.2调到0.8反复试了三次,屏幕上还是识别不出摆在台面上的黑色工件,急得满头汗。我过去顺着线捋了半米,发现他把传感器的供电线和信号线接反了。
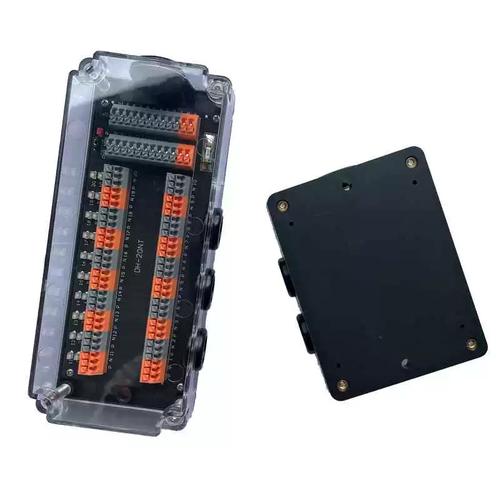
那之后我才反应过来,之前的教案犯了个想当然的错:把“调试”这个动作里最基础的物理层细节,默认成了学生已经内化的能力。结果每节课都要花大半时间给人补接线基础,真正讲信号逻辑、节拍匹配的时间被挤得只剩一小半。
我们把“调试”拆成了三个没人提过的检查节点
之前的实训大纲很简单:要求学生从空台架开始,从机械装配到电气接线再到程序编写,两周内把整条产线跑通。结果学生一上来就想冲全流程,装完机械就导程序按启动,动不动就撞限位、卡料、电机过载,摔得鼻青脸肿。
后来我们把整个调试流程拆成了三个递进的检查节点,不许跳步:
第一阶,单机空载跑通。不许碰联机通讯的部分,就单个工位的电机能按指令启停,传感器能稳定触发,连续按动触发按钮20次不丢信号,就算过。
第二阶,单工位带负载跑。拿和实际生产一样的工件放上去,连续跑100次不跳步、不卡料、定位精度在允许范围内,才算数。
第三阶,才轮到联机握手。从第一个工位的工件到位信号开始,到最后一个工位的下料完成,整条线的节拍能匹配上,没有工位之间的信号等待空窗,就算完成。
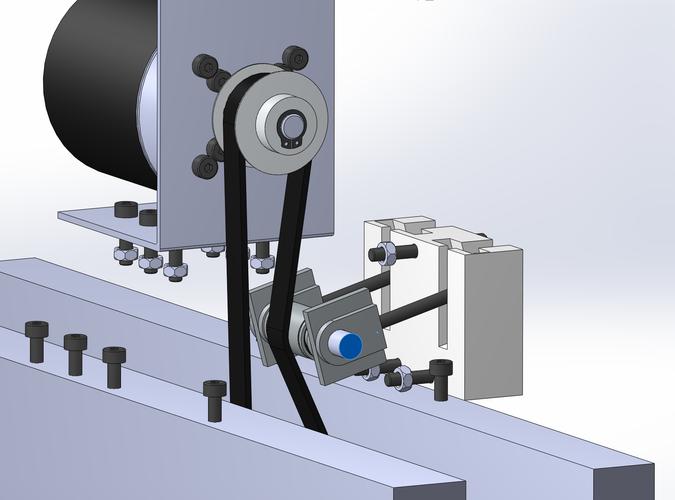
上次有个学生在第二阶卡了整整一天,一开始以为是视觉程序的识别精度不够,改了半宿的参数,后来蹲在地上摸传动皮带,才发现张紧轮的螺丝松了半圈,皮带跑个二三十次就打滑,工件定位偏了3毫米,自然识别不到。
说真的,我现在上课都要求学生,每拆一个接线端子,必须用马克笔在端子号旁边做个小标记——别嫌麻烦。上次有个学生把三根同线径的传感器线拆下来擦灰,装回去的时候忘了顺序,整整找了两个小时的信号问题,最后把笔记本摔在桌上,说这调试简直是玄学。
别把调试课上成“按说明书操作”的操作工培训
之前有个合作企业的设备工程师来听实训课,听完皱着眉说,你们教的这些内容,和我们厂里的固定SOP差太远了,学生到岗之后还得重新学三个月才能上手。
我当时没跟他争。
我们本来就不是要培养照着固定步骤拧螺丝的操作工。实训课上要教的,从来不是哪个参数该调到多少、哪个螺丝要拧多少牛的力——这些内容,企业的岗前培训三天就能教完。真正要教的,是遇到问题的时候,从哪开始查的分层排查的思维路径。很多学生一遇到报错就扎进程序里找bug,从来不知道先低头看看脚边的传感器、松掉的接线、卡了铝屑的传动轮,往往找了半小时,问题就在眼皮子底下。
现在我每节课最后10分钟,都会留个小环节,让学生把当天遇到的报错写在教室后面的白板上。什么“视觉阈值调到0.3还是识别不了哑光黑工件”“伺服电机上电就报AL730过载”“气动手指夹不住0.5毫米的薄钣金”,攒得多了,就成了我们自己的调试手册——比市面上买的那些厚教材有用多了。
上周那个把产线拆得七零八落的学生,这周已经能带着同组的人,从接线开始一步步把线跑通了。他昨天课间跟我说,原来调试的时候,蹲下来摸一摸传动机构,比对着屏幕改半小时程序有用。
我没说话。
把兜里的擦机布掏出来,给他递了过去。
