2026-10-18 00:10:13 分类:机械设计
很多人做生产节拍优化的思路,还停留在“把所有动作时间加总取平均”的阶段,最后算出来的理论值和实际产能差出近一半,钱花了不少,产能没涨多少。这篇笔记整理了我这几年在车间现场踩过的坑、摸出来的实操方法,没有虚头巴脑的公式堆砌,全是能直接落地的细节。
先拆穿:大部分人算的节拍从根上就错了
很多人第一次接触生产节拍优化的时候,总喜欢把每个工位的理想作业时间列成一张整整齐齐的表格,把那些看起来可以并行的动作全部从总时间里扣掉,最后算出一个漂亮到能写进项目汇报的理论节拍值,却从来没想过现场的切削液会溅到传感器上导致的检测延迟,会让那个原本只需要0.2秒的检测动作,突然变成2秒的无效等待。
上次去苏州的新能源结构件车间,设备班长大拍胸脯说我们CNC的OEE89%,比行业平均高15个点,结果算下来整条线的小时产能连设计值的6成都不到。
我当时拿着秒表蹲在工位旁站了3个小时,把每一秒的动作都记下来,和之前算的理论值差了快40%。那一瞬间真的想把之前的设计图纸揉了扔垃圾桶。
按照GB/T 2887-2011里的作业测定要求,节拍测定必须覆盖“人-机-料”三个维度的交互等待时间,不能只算设备的纯运行时间。之前遇到的年轻工程师,算立式加工中心的加工节拍时,只算了主轴转动切削的时间,把换刀、夹具松夹、切屑清理的时间全算成“辅助时间可以并行”,结果实际跑的时候,换刀时间每次12秒,12个刀位就是144秒,根本并行不了——换刀的时候主轴是停的啊。
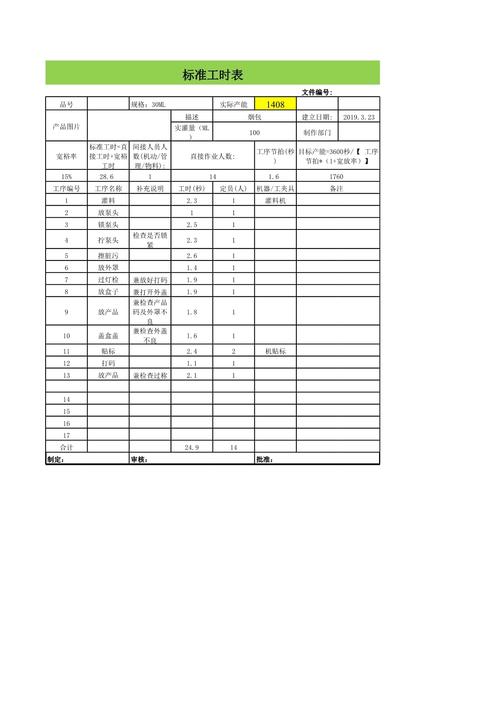 机加工生产线各工位实际作业时间测定记录表
就这么个简单的道理,多少人栽过。
还有个更离谱的,装配工位的工人拧完螺丝要伸手去拿料,料盒放在工位侧后方30厘米的位置,每次拿料要走半步,多花1.2秒。看着不多,一天1200件下来,就是24分钟的纯浪费。没人觉得这是个问题,毕竟1.2秒的时间,写在汇报材料里根本算不上“优化点”。但架不住基数大啊。
找对真瓶颈:别拿局部最优骗自己
很多人优化节拍,眼睛总盯着最快的工位抠时间。本来最快的工位每小时能做120件,慢的瓶颈工位只能做40件,你把快的工位从120压到130有啥用?线速还是40啊。
去年帮一个做汽车连接器的线体做优化,之前的团队把冲压工位的节拍从8秒压到6秒,花了20万换高精度模具,结果整条线的瓶颈在后面的视觉检测工位,每次检测完要等1.5秒的机械臂取件,实际整线节拍还是8秒。
我当时去现场,顺着线走了半圈,就看见视觉检测工位前面的周转箱堆得快挡住通道了,冲压工位前面连个待加工的料架都没有。那个负责冲压优化的工程师跟我拍桌子,说我们花了这么多钱改模具,怎么产能一点没涨。我把工位前的在制品堆指给他看,他站那沉默了快两分钟。
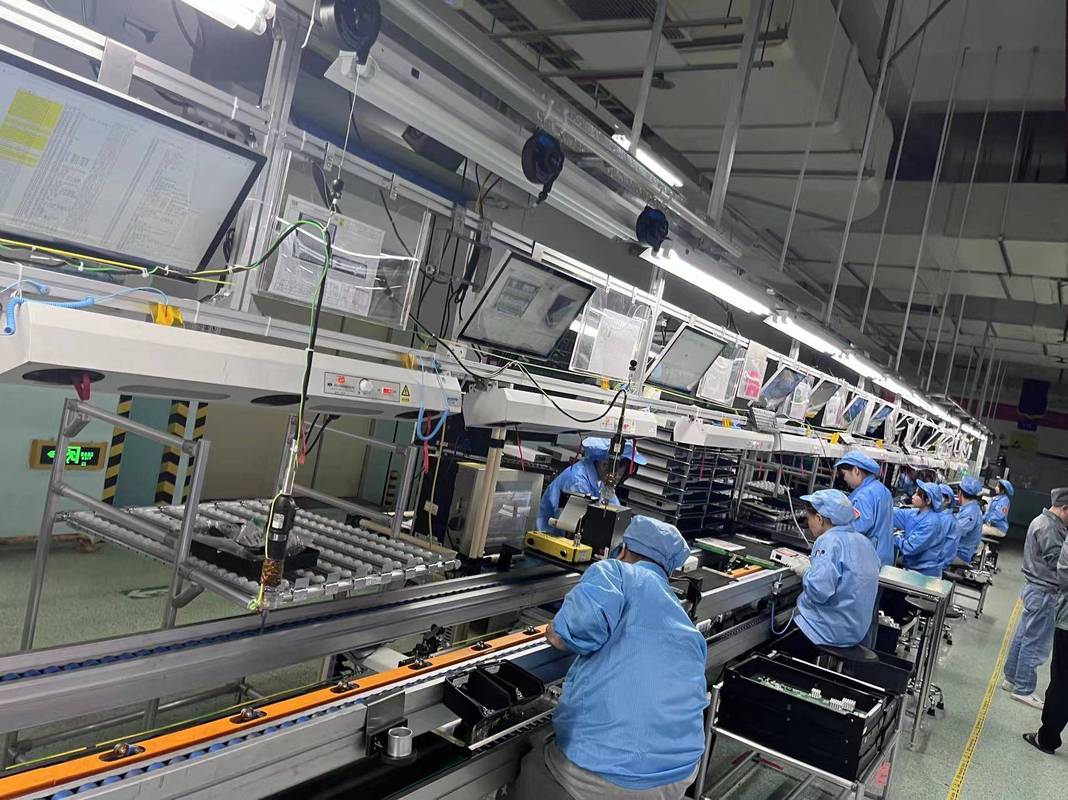 生产线在制品堆积位置与瓶颈工位识别实拍图
真的,别整那些虚头巴脑的仿真软件建模,哪个工位前的在制品堆得最多,哪个就是真瓶颈——比什么花几十万买的仿真系统算的准多了。
后来我们调整视觉检测工位的流程,原来的顺序是“相机拍照→判定合格→机械臂取件”,我们把取件动作提前到拍照的最后0.5秒,机械臂已经伸到检测台上方等着,判定结果出来的瞬间就把件夹走,直接把1.5秒的等待压到0.3秒,整线节拍从8秒降到6.3秒,啥钱没花,产能涨了27%。
别盯着非瓶颈工位死抠时间,你在那花几十万优化一个本来就比线速快一倍的工位,最后除了能在汇报材料上多写一行“优化效率X%”,对实际产能一点帮助都没有。
别过度优化:留10%的缓冲不是浪费
很多人做生产节拍优化,恨不得把每一秒的时间都卡满。比如算下来瓶颈工位的纯作业时间是6秒,就直接把节拍定成6秒,结果跑了三天就出问题了:刀具磨损了,换个刀多花20秒,前面的工位堆的件直接堵到通道上;或者某个工人当天状态不好,拧螺丝慢了0.2秒,后面的工位全在等。
说实话,我见太多这种拍脑袋的管理者了,觉得“我付了工资,每一秒都要产生价值”,缓冲时间就是浪费。之前有个做消费电子的工厂老板,要求把瓶颈工位的缓冲压到3%,说留多了就是工人磨洋工。结果那个线体因为刀具的突发磨损,每个月要停线8次,每次停线半小时,算下来的产能损失,比留10%缓冲的同类型线体低了15%还多。
按照汽车行业通用的生产节拍设计规范,瓶颈工位必须预留至少8%-12%的时间缓冲,不能卡的太死。缓冲留多少不是拍脑袋定的,要看工位的实际属性:换刀频繁的CNC工位,刀具磨损、崩刃的概率高,缓冲留12%都不多;如果是没有易损件的简单装配工位,留8%就足够覆盖日常的波动。
更离谱的是,有些人为了压节拍,把工位的料架挪到工人需要踮脚才能够到的位置,说这样能减少工人的动作幅度,加快拿料速度。结果工人干了一个月,腰伤了三个,换了两拨人,产能反而比之前低了——这哪是优化,这是找罪受。
做了这么多年车间的节拍优化,最大的感受就是,别坐在办公室里拿仿真软件算那些漂漂亮亮的曲线,拿个秒表去现场站着,盯着每一个动作。哪有什么高深的理论,把那些明明可以避免的等待、走空的路、多余的动作抠出来,产能自然就上去了。
上次有个年轻的工程师跟我说,他用AI算的节拍和实际测的差了50%。我就跟他说,AI没蹲在车间闻过切削液的味道,没见过因为工人偷偷把料盒放远了半米多花的时间,算出来的数当然不准。
下次去车间测节拍,记得带个耐脏的笔记本,别穿新鞋——切削液溅到鞋上,洗不掉的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:生产节拍优化:别被设备OEE数据骗了的车间现场实操笔记
文章链接:https://yqhljx.com/list_9/4517.html
