上周跟苏州一个做精密减速器的客户吃饭,他们去年砸了两百万上的生产协同平台,现在设计部门天天骂娘——改个公差标注,平台同步到车间的工艺文件晚了40分钟,三批壳体铣出来孔位全偏了,废料拉出去装了半卡车。
很多制造企业上生产协同平台的初衷是好的——把设计、工艺、生产、质检的链路拉通,减少图纸错漏、BOM不一致的老问题,但实际落地的时候,往往只做了文件上云的表面功夫,根本没摸到机械行业生产协同的核心逻辑。这篇内容不讲虚的,都是我这三年参与三个离散制造项目上线生产协同平台攒的实操经验,给天天跟图纸、加工中心打交道的同行做个参考。
别上来就搞全链路:先把设计端的BOM源头掐住
很多团队上平台的第一反应,是把设计、工艺、采购、生产、质检的所有流程一次性全搬上去,恨不得上线第一个月就实现全链路无纸化。结果往往是设计端的BOM源头就不准,后面所有环节的数据全是错的。
之前碰到的工程机械厂商就是个典型:上线第一个月,平台上的BOM跟设计本地存的文件差了17个标准件——设计改了连接架的螺栓强度等级,从8.8级升到10.9级,忘了同步到平台,采购按旧BOM买了货,整机做静载测试的时候,连接架直接裂了,光返工就花了12万。我还见过更离谱的,有个设计工程师为了省事,把M8的螺栓在BOM里标成了“标准件”,没写强度等级、没写螺纹长度,平台同步到采购端,采购买了最便宜的4.8级螺栓,装配的时候一拧就滑丝,整个工位停了两个小时等零件,班组长追着设计员骂了半层楼。
生产协同平台最核心的底层逻辑,从来不是“文件存到云上给大家看”,而是“单一数据源的实时一致性”。很多企业的问题是,设计BOM(EBOM)和工艺BOM(PBOM)是完全两套独立的体系,以前靠工程师拿Excel对,现在上了平台,直接把EBOM导进去当PBOM用,根本没做映射规则的配置。比如设计端标了个“壳体组件”,里面包含3个机加工零件、2个密封件、1个定位销,但是工艺端拆PBOM的时候,要把每个零件的加工工序、工装夹具、设备参数都挂上去,如果平台没提前把映射规则设好,设计改一个零件的材质,平台根本不会触发PBOM的变更提醒,最后肯定出乱子。
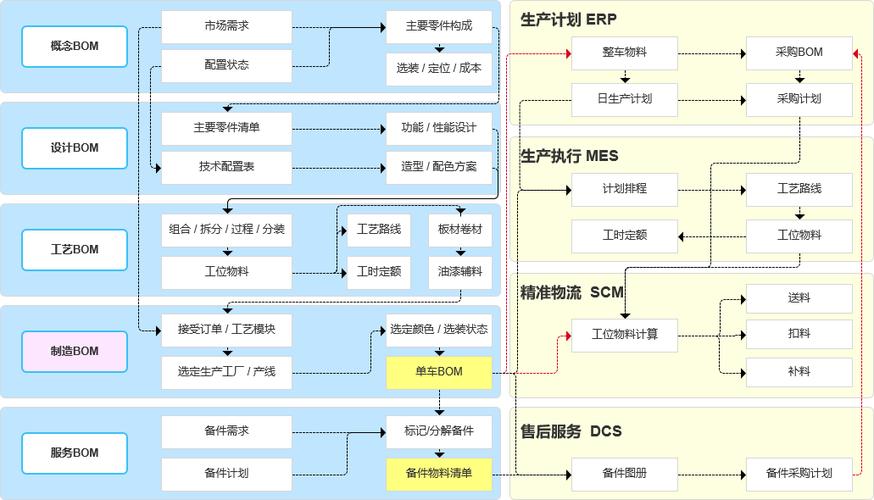
我见过最离谱的平台配置,是允许BOM层级无限嵌套,设计工程师为了省事,把整个减速器的所有零件都塞到最外层的BOM节点里,工艺人员找个轴承的参数得滚三屏。这不是协同,这是找罪受。
别迷信自动同步:公差和工艺要求的人工校验环节不能省
去年给一家做新能源汽车结构件的客户做平台上线调试,出了个至今想起来都后背发凉的事故。他们的设计工程师用SolidWorks出的图纸,形位公差是按GB/T 1184-2016标注的,结果平台的自动转换插件出了bug,把安装面的平面度要求从0.02mm转成了0.2mm。车间按这个要求加工的120件支架,全检的时候平面度超差,报废率100%,损失快80万。
所有涉及形位公差、配合公差、热处理要求的关键标注,平台的自动同步规则必须设置强制人工校验节点,不能开“自动放行”的口子。很多平台厂商卖货的时候吹得天花乱坠,说能自动识别图纸上的所有工艺要求,跟MES系统打通直接出加工工单。实际用的时候就知道,CAD软件的图层设置千奇百怪,有的设计工程师把公差标在注释层,有的标在尺寸层,自动识别的准确率能到70%就不错了,剩下30%的漏判全是要出大事的。别觉得0.02和0.2的差不大,加工中心的铣刀转速每分钟上万转,你给的公差宽了一个数量级,车间根本不会主动去提精度——反正你图纸上标啥我干啥,最后出了问题,还得设计背锅。
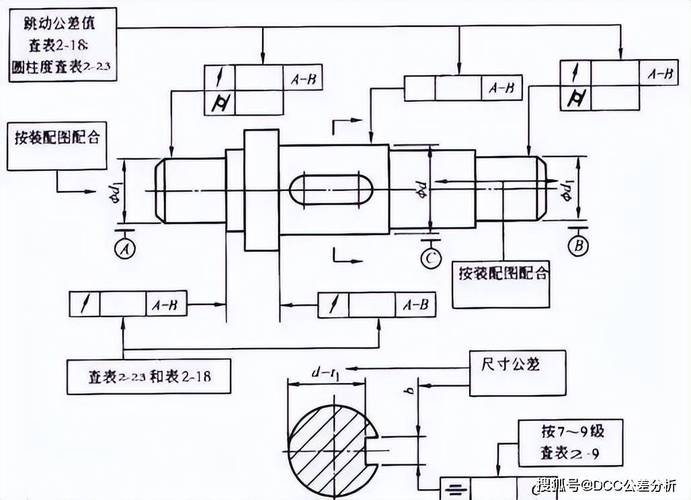
当时跟平台的实施工程师说这个问题,人家还满不在乎,说“你们设计部门规范点图层不就完了”。真站着说话不腰疼——干了十几年设计的老工程师,图层用了快二十年,你让他为了个平台改自己的画图习惯,比让他重新学一遍软件都难。
我们最后给平台设的规则很简单:只要图纸上出现了带圆圈的形位公差符号、或者粗糙度Ra值高于1.6的标注,系统就自动把文件打回到设计工程师的待办里,必须手动确认“该标注已同步到平台工艺库”,才能往下流转。就这么一个没有什么技术含量的规则,上线之后工艺文件的标注错误率直接降了92%。
别把生产协同平台当监控工具:一线操作端的权限要留够弹性
之前接触过一个做工程机械的客户,老板对生产协同平台的期待高得离谱,要求每个工位的操作记录都要实时上传,工人换个刀、调个参数都要在平台上点一下,恨不得把工人的每一个动作都记下来。结果呢?车间的老工人根本不愿意用,干脆把系统挂在后台,自己该怎么干还怎么干,平台上的记录全是事后补的,最后生产数据跟实际情况差了快30%,根本没有参考价值。
生产协同平台的权限设计,绝对不能用管理部门的思路去套一线生产场景。机械加工车间的实际场景是什么?工人手上沾着切削液,戴着厚帆布手套,你让他在触摸屏上点七八次填记录,根本不现实。我们后来给这个客户改的方案是,给每个工位配了扫码枪,工人只要扫一下工单上的二维码,平台就自动带出当前工序的设备参数、刀具寿命、质检要求,只要加工的零件尺寸在系统预设的公差范围内,就自动记录合格,根本不需要工人手动填东西。碰到特殊情况——比如刀具崩了需要换,或者加工出来的尺寸超差需要返工,才需要工人手动选一下原因,系统自动把异常信息推给工艺员和班组长,整个操作流程不超过3秒。就这么改完之后,一线工人的抵触情绪一下子就没了。
说实话,我最烦那种坐在办公室里拍脑袋做出来的协同流程,什么都要走审批,什么都要填记录,真到车间去站一天,就知道工人哪有那个闲工夫跟你耗。
很多同行问我,上生产协同平台到底选大厂商的还是小厂商的。我的经验是,别光看厂商的市场规模,要看他们有没有在本地机械加工厂做过落地项目。大厂商的功能全,但是定制化贵,实施周期长,很多通用功能根本不贴合离散制造的场景;小厂商的灵活,但是要选那种真的在车间蹲过点、知道一线痛点的团队。我们当时给那个减速器客户选的,就是本地一个做了十几年制造信息化的小团队,他们最开始就是给本地的机加工厂做MES系统的,知道工人戴着手套怎么操作触摸屏,知道公差标注怎么校验才不额外增加工作量,最后做出来的定制功能,比那种几十万的大厂商方案好用多了。
对了,平台里的工艺文件存储,一定要符合GB/T 17678-1999里的机械CAD文件管理要求,不能随便改文件的版本号,每次变更必须留痕,谁改的、改了什么、什么时候改的,都要能查到。不然出了质量问题,翻遍系统找不到当时的审批记录,全靠嘴说,最后谁都不肯担责任。
干了这么多年机械设计,见过太多企业砸钱上信息化系统,最后成了摆在机房里的摆设。生产协同平台从来不是买个软件回来就能解决所有问题的东西,它本质上是把原来靠人记、靠人传、靠人盯的协同流程,变成系统自动跑的规则——前提是你得真的懂自己的设计流程、懂车间的实际场景,而不是听销售吹两句就签合同。毕竟,再好的平台,也代替不了工程师对着图纸跟工艺员掰扯公差的那十分钟。
