2026-10-17 19:31:11 分类:机械设计
很多中级工程师做工艺参数优化时容易陷入“套公式、跑模型、不管现场”的误区,结合铝合金铣削、45钢车削的实际生产案例,拆解从约束梳理、因子筛选到动态调优的全流程落地逻辑,避开那些花了钱、跑了试验却根本没法用在批产线上的无效优化。
别上来就套经验公式,先把约束条件摸透
上周去车间盯批产,看见操作师傅拿着报废的6061铝合金壳体蹲在角落抽烟——侧面铣削的振纹深到塞规都卡不住,查了下NC程序,还是三年前客户给的老参数,主轴转速1200r/min,进给80mm/min,切削深度2mm,当时小批量试做没问题,现在批产连开8小时刀补飘了都没人调。
很多人一拿到优化需求,第一反应是翻《金属切削加工工艺手册》,把里面的推荐切削速度、进给量直接抄到工艺卡里,完全不管自己手头的设备是什么状态。同样是铣6061-T6,手册里推荐硬质合金立铣刀的切削速度区间是300-600m/min,要是你用的是十年役龄的旧加工中心,主轴跳动0.02mm,进给轴反向间隙0.015mm,硬套500m/min的参数,结果只有两个:要么崩刀,要么振纹超差。上次碰到个刚接工艺岗的年轻人,为了追效率,用φ10的硬质合金刀把转速拉到4500r/min,对应线速度快470m/min,结果加工中心的主轴电机额定功率只有7.5kW,切到第三个零件的时候直接主轴过载报警,刀杆折在工件型腔里,光材料钱就赔了快两千。
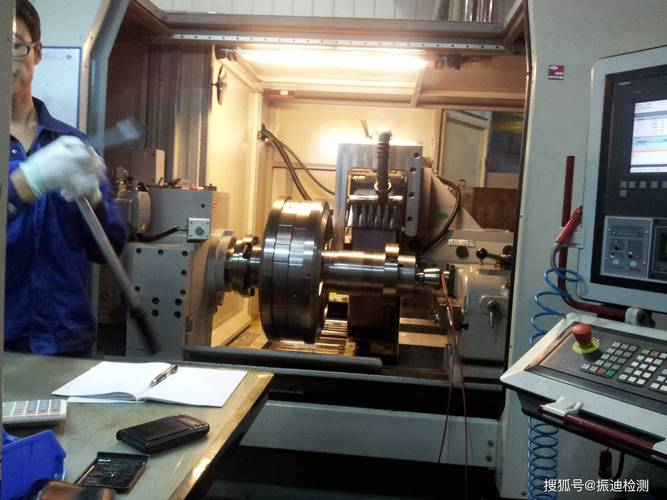 旧加工中心主轴跳动检测现场照片
说出来你可能不信,我们之前调了三次都没解决的振纹问题,最后发现是夏天车间全功率开空调,电网电压降到360V,主轴实际输出转速比设定值低了8%,切削线速度掉了一大截,自然就出振纹。谁能想到?
做优化的第一步,从来不是算最优值,是把所有能影响加工结果的边界条件列出来:设备的刚性余量、刀具的实际装夹悬长、工件的装夹变形量、车间的电网波动范围、甚至操作师傅的换刀习惯,这些东西手册上不会写,但缺了任何一个,你算出来的参数都是空中楼阁。
别迷信正交试验,先把核心影响因子筛对
不过话说回来,也不是说正交试验没用,是太多人把正交试验搞成了“为了试验而试验”。我见过有人做铣削参数优化,上来就选了主轴转速、进给量、切削深度、切削宽度、刀具悬长、冷却压力6个因子,每个因子取3个水平,做了18组试验,最后用软件算出来的“最优参数”上机就崩——为啥?因为他选的因子里,冷却压力在0.4-0.8MPa区间的影响权重连5%都不到,纯纯浪费试验材料和时间。
之前做45钢调质件的车削优化,一开始我们也犯过类似的错,把切削速度、进给量、背吃刀量三个核心切削参数全放进去,做了9组正交试验,算出来表面粗糙度最优的参数组合是v=180m/min,f=0.1mm/r,ap=1mm,结果上机一用,刀具寿命只有12分钟,换刀换得比加工时间还长,根本没法支撑批产节拍。后来停下来复盘才反应过来,我们漏了权重最高的影响因子——刀尖圆弧半径。同样的切削参数,用r0.2的刀尖和r0.8的刀尖,表面粗糙度能差一倍,刀具寿命差3倍。
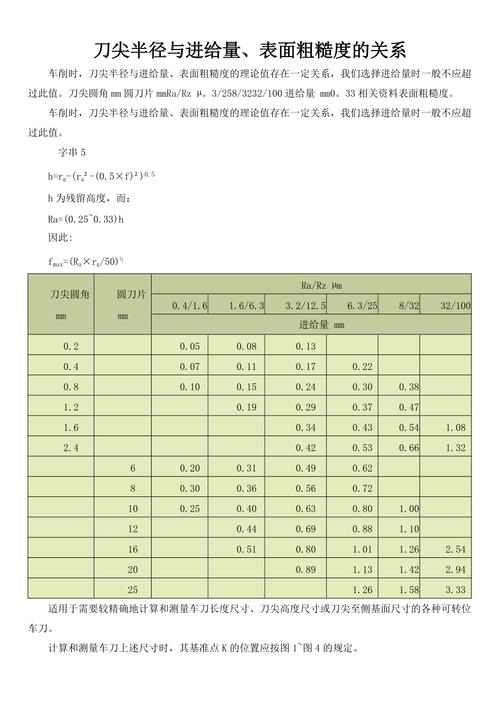 不同刀尖圆弧半径车削表面粗糙度对比试样
这里提一句,刀具寿命的评定别自己瞎定,按照GB/T 16461-2016的通用要求,钢件车削以后刀面平均磨损量VB=0.3mm作为换刀阈值就够,别为了追表面质量硬卡VB=0.1mm,那换刀成本能把你赚的效率钱全吃掉。
说真的,我见过太多人把工艺参数优化搞成数学建模竞赛,拿个仿真软件跑出来个“全局最优解”,连机床都没上过,就敢把参数贴在工艺卡上。最后车间师傅根本不认——他算出来的最优解,要求每15分钟换一次刀,一天要换32次刀,操作师傅光拧刀架螺丝就累疯了,谁给你按这个干?
优化不是一劳永逸,要跟着批次动态调
很多人觉得参数调完、小批量试切合格就完事了,把程序存到机床里一用就是三五年,根本不考虑生产过程中的动态变化。
就拿之前做的军工铝合金壳体来说,用的是西南铝厂的6061-T6棒料,第一次试切的时候,参数调完表面粗糙度能稳定在Ra0.8,结果换了下一批同牌号的棒料,直接测出Ra3.2,查了材料质保书才发现,这批料的镁含量比上一批低了0.3%,切削的时候粘刀粘得厉害。后来我们把切削液的喷射压力从0.5MPa调到1.2MPa,在刀尖位置加了个定向的微量润滑喷嘴,主轴转速降了10%,马上就把表面粗糙度拉回Ra0.6。
还有刀具磨损的影响。新刀装夹的时候,刀尖的几何角度是最理想的,这时候测出来的最优参数,当刀具后刀面磨损到VB=0.1mm的时候,实际的切削状态已经变了——这时候进给量要往上提5%,主轴转速降个3%,不然振纹马上就出来。别太信机床自带的刀具寿命管理系统的自动补正,那个系统的补正量是按理想磨损曲线算的,碰到材料里的硬点直接就不准。上次我们就是靠系统自动补正,结果补正量算过了头,把径向刀补多加了0.05mm,加工出来的安装孔小了0.05mm,整批120个零件全废,亏了三万多,现在想起来还肉疼。
真正能在批产线上长期用的优化参数,从来不是实验室里测出来的那个卡着边界的完美值。你测出来最优的切削速度是400m/min,就往下降10%,留够余量应对材料波动、刀具磨损、电网波动,别卡着最大值顶到满,不然出问题的时候你连反应的时间都没有。
我干工艺快12年了,见过太多把工艺参数优化搞成高大上论文的人,最后连车间的基本约束都摸不清。哪有那么多玄学?把设备的底摸透,把核心的影响因子找对,别贪那点理论上的效率提升,留够动态调整的余量,比啥复杂模型都靠谱。
对了,最开头说的那个出振纹的铝合金壳体,最后把主轴转速降到900r/min,进给降到60mm/min,在工件侧面加了个简易的辅助支撑,现在批产的合格率能到99.2%,也没比之前的效率低多少——毕竟,不报废的工艺,才是好工艺。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机械加工场景下的工艺参数优化:踩过坑才摸得到的落地逻辑
文章链接:https://yqhljx.com/list_9/4507.html
