上周去苏州园区那家做汽车转向节的厂,刚进车间就撞见班组长蹲在数控车床旁边骂娘。320件转向节的内孔尺寸全超差了。追溯下来是主轴轴承磨损导致的径向跳动变大——从首次检测出0.02mm的偏差到整批零件被判定报废,刚好17分钟。
他说之前也上过所谓的“智能预警系统”,花了小几十万,结果报警响的时候,零件已经废了一半。
别迷信堆传感器:先搞清楚哪些“异常”是真的要报警
很多厂一提生产异常预警,第一反应就是买一堆硬件往上堆。振动、温度、电流、位移传感器全装,恨不得把机床拆成零件挨个测。结果呢?
没用。
之前在宁波的一家模具厂见过更绝的,操作工直接把报警系统的电源给断了,理由是“报警一响就耽误干活,反正有质检最后查”。那次因为刀具崩了,铣出来的模具型面凹进去2mm,重新加工花了整整3天,耽误客户交付期赔了12万违约金。冤不冤?
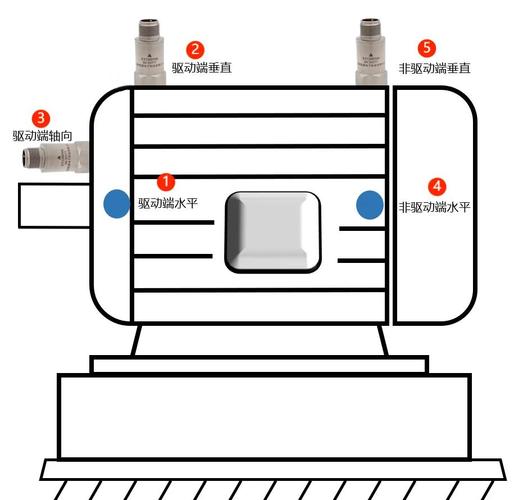
本质问题是,大部分系统从一开始就没搞懂:不是所有偏离标准值的波动,都值得触发警报。误报率超过15%的预警系统,最终一定会被一线人员主动废掉。比如之前接触的某汽车零部件厂,给每台加工中心装了振动传感器,阈值直接抄了ISO 10816-3里的通用机床标准——2.8mm/s。可他们车间旁边就是一条重型冲压线,地面传过来的振动就能到2.1mm/s,系统每天误报20多次,操作工烦到直接把蜂鸣器拆了。
阈值不是拍脑袋定的:要跟自己的工艺能力绑死
很多人定报警阈值,全靠翻手册、抄同行。这是最懒的做法。
就拿苏州那家厂的转向节来说,内孔尺寸要求是φ32H7,查GB/T 1800.1的公差表,整个公差带才0.025mm——也就是从0到+0.025mm的范围。他们要求工艺能力Cpk≥1.33,算下来整个加工过程的尺寸标准差σ不能超过0.0031mm。之前那台出问题的机床,新的时候主轴径向跳动是0.005mm,加工出来的尺寸波动完全在控制范围内。当跳动涨到0.018mm的时候,加工尺寸的波动就已经快贴到公差上限了,这时候就该触发预警,给操作工留够调整的时间。
可他们之前的系统,把报警阈值设成了公差的80%,也就是0.02mm。等系统响的时候,加工出来的零件尺寸已经在公差边缘了,再晚个两三件,就直接超差。
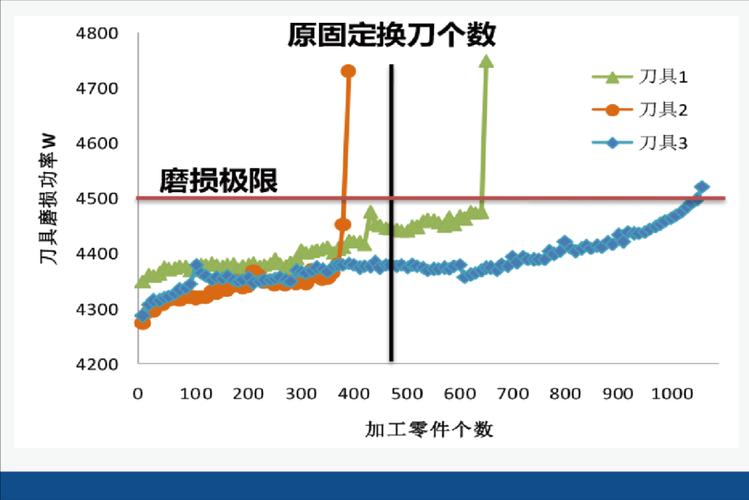
我见过最离谱的阈值设定,是给铣削铝合金的机床定的主轴电流报警线——正常加工的时候主轴电流是12A,他们把报警线设成16A。要知道,硬质合金铣刀的后刀面磨损到0.3mm的时候,主轴电流会涨到14.2A,这时候换刀还能继续用;等电流到16A的时候,刀具已经崩了,工件表面全是刀痕,根本救不回来。
说白了,好的阈值从来不是从手册上抄来的,是你在自己的机床上、自己的工艺参数下,一点点试出来的。
最容易被忽略的预警信号:根本不用装额外传感器
总有人觉得,生产异常预警就得靠大投入、上系统。其实机床本身自带的信号,足够覆盖80%的常见异常。
比如换刀时的主轴定位时间。正常换刀定位是1.2秒,如果突然涨到2.1秒,说明主轴的编码器或者端面定位销有磨损——再硬用个三五天,大概率会出现换刀时定位不准撞刀的问题。还有切削液的浓度,之前有个厂的切削液浓度从8%降到3%,一开始没人在意,结果加工出来的铝合金件表面粗糙度从Ra1.6涨到Ra3.2,整批件因为表面质量不达标被客户退货,损失了20多万。
说真的,我见过最讽刺的案例,是某厂花了200多万上的数字孪生预警平台,能实时在屏幕上模拟机床的运行状态,结果连切削液浓度不足、夹具夹紧力下降这种最常见的异常都报不出来。纯纯的面子工程。
后来帮那家苏州的厂调整预警逻辑的时候,我们把报警做了分级:轻微偏差(比如尺寸飘了0.005mm)推给当班的调整工,5分钟内处理;偏差接近阈值(比如飘了0.012mm)推给班组长,10分钟内核实;快到超差边缘的时候直接暂停机床,给维修班发消息。就这么改完,整个系统的误报率从之前的32%降到了8%,从异常发生到处理完成的平均时间,从47分钟压到了6分钟。去年一年,因为加工异常导致的报废损失,直接降了380多万。
上周跟那个蹲在机床旁边骂娘的班组长聊天,他说现在装了调整后的预警,再也不用蹲在机床旁边拿千分尺一个个量了,每天下班能早走半小时接孩子。
你看。
好的生产异常预警从来不是给一线添乱的。
是帮他们省力气的。
