2026-10-17 18:35:24 分类:机械设计
很多人觉得智能分拣就是把皮带、扫码枪、摆轮拼起来就行,实际跑起来才发现,卡件、识别延迟、磨损超差的问题能占掉一半的项目工期。这篇内容是我们团队跑了20多个分拣项目攒下来的实打实战经验,没有空泛的概念,全是选型、调试、维护里的具体细节。
分拣执行端的选型:别光看参数表
上周帮苏州一家电商仓排查分拣线的卡件故障,拆开机架的时候发现振动电机的安装座居然用了M6的内六角——要知道这条线的节拍是1200件/小时,分拣重量上限2kg,M6的静载荷余量连30%都不到。说句不好听的,这就是拍脑袋选型的典型。
现在行业里主流的分拣执行端就两类:摆轮分拣、交叉带分拣。很多人上来就选交叉带,觉得速度快、分拣范围广,完全不看自己的实际场景。之前我们接的一个医药仓项目,要分拣的是0.1g的铝塑泡罩板,客户一开始定了交叉带方案,算下来皮带和物料的摩擦系数只有0.2,打滑率能到17%,根本没法用。后来换了带导向槽的摆轮,把摆轮的倾斜角度从通用的30度调到12度,按照GB/T 15242.1-2017的带传动设计规范核算,当被分拣物料的摩擦系数在0.15-0.3区间时,摆轮与物料的接触正压力需要≥12N,才能保证不打滑。我们把摆轮的安装高度下调了3mm,刚好让接触正压力稳定在15N,打滑率直接降到2%以内,比交叉带的方案成本还低了40%。
摆轮轮面材料的摩擦系数直接决定了最小可分拣重量。普通ABS轮面的摩擦系数是0.3,加30%玻纤的PA66轮面摩擦系数能到0.45,对应能分拣的最小重量可以从0.5g降到0.1g,差了整整5倍。我见过太多项目,采购拿着参数表找过来,说人家摆轮报价比你们便宜30%,结果拆开来一看,轮面就是普通ABS,连续跑3天就磨掉0.2mm,分拣精度直接掉出±5mm的合格线。坑不坑?
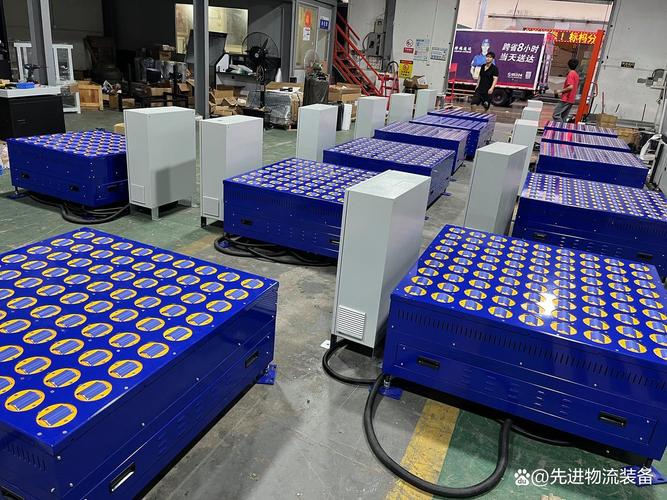 电商仓摆轮分拣机结构安装现场
对了,别以为摆轮的倾斜角度是固定的30度。我们之前在处理软包快递的时候,一开始用45度角,发现软包在摆轮上的滑动距离太长,容易掉落到格口外面,后来调到20度,滑动距离缩短了60%,软包的落格准确率从92%升到99.2%。没有什么通用的最优参数,全是跟着实际物料调出来的。
节拍匹配的隐藏约束:别只算理论值
很多人算分拣线的节拍,就是用输送线的线速度除以物料的平均间距,得出每小时能分多少件,完全忽略了扫码端的识别延迟、PLC的响应延迟、皮带的弹性滑动这些隐藏变量。
去年给杭州一个直播电商仓做改造,原来的线体理论节拍是1800件/小时,实际跑起来只有900,差了整整一半。现场蹲了3天才找到问题:原来的扫码相机装在皮带正上方,高度1.2米,配的是普通工业荧光灯,遇到带反光塑封的快递面单,识别延迟平均是230ms,加上PLC的100ms响应延迟,单步总延迟就有330ms,相当于每小时少跑近400件。后来把相机换成带偏振光滤片的海康MV-CA013,安装角度调到和皮带呈60度,加了带漫反射板的条形光源,识别延迟直接压到40ms以内,实际节拍直接冲到1620件/小时,离理论值只差10%,已经是行业顶流水平了。
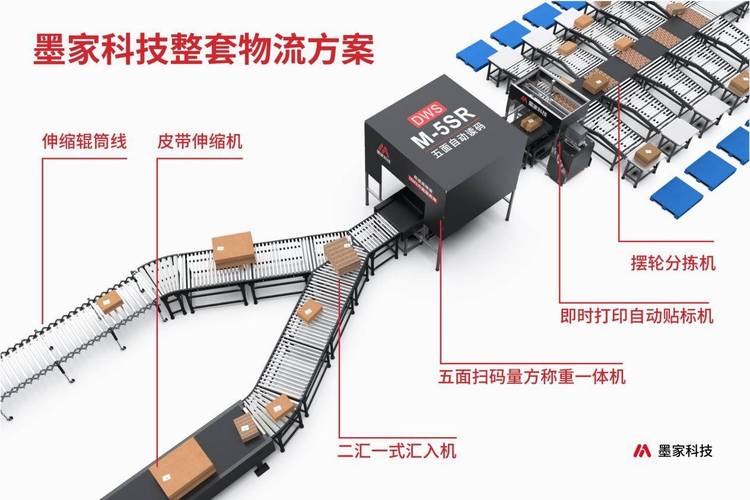 智能分拣线扫码端偏振光安装角度示意图
还有个很多新手会踩的坑:算格口位置的时候直接用v*t的公式,完全不考虑皮带的弹性滑动。根据我们团队过去3年的实测数据,PVC轻型输送带在连续运行200小时后,弹性伸长率平均在0.8%-1.2%,如果你的格口间距是500mm,那累计误差就有4-6mm,要是你分拣的是直径30mm的标准螺丝,那直接就卡到相邻格口了。我们现在的解决办法很简单:在每个格口前装一个高精度的光电触发开关,不是装在分拣机的入料端,而是直接在摆轮/交叉带的动作端前面,用实际的物料触发信号给执行端发指令,把累计的滑动误差全部消掉。绝对不要把入料端的计数信号直接当作分拣动作的触发源,这个错误我们见了不下10次。
对了,交叉带分拣还有个容易被忽略的磨损问题。很多人觉得交叉带的小车轮是尼龙的,耐磨就够了,实际跑起来才发现,普通尼龙轮的磨损量在3个月就能到0.8mm,导致小车和导轨的间隙超过0.5mm,高速运行的时候小车会产生横向窜动,落格口的误差直接到10mm以上。我们现在统一换成带深沟球轴承的聚氨酯轮,1年的磨损量才0.1mm,窜动误差稳定在3mm以内,虽然单轮成本高了20块,但是省下来的调试时间、后期维护成本,早就覆盖了差价。
维护成本的隐性账:别只算初始采购价
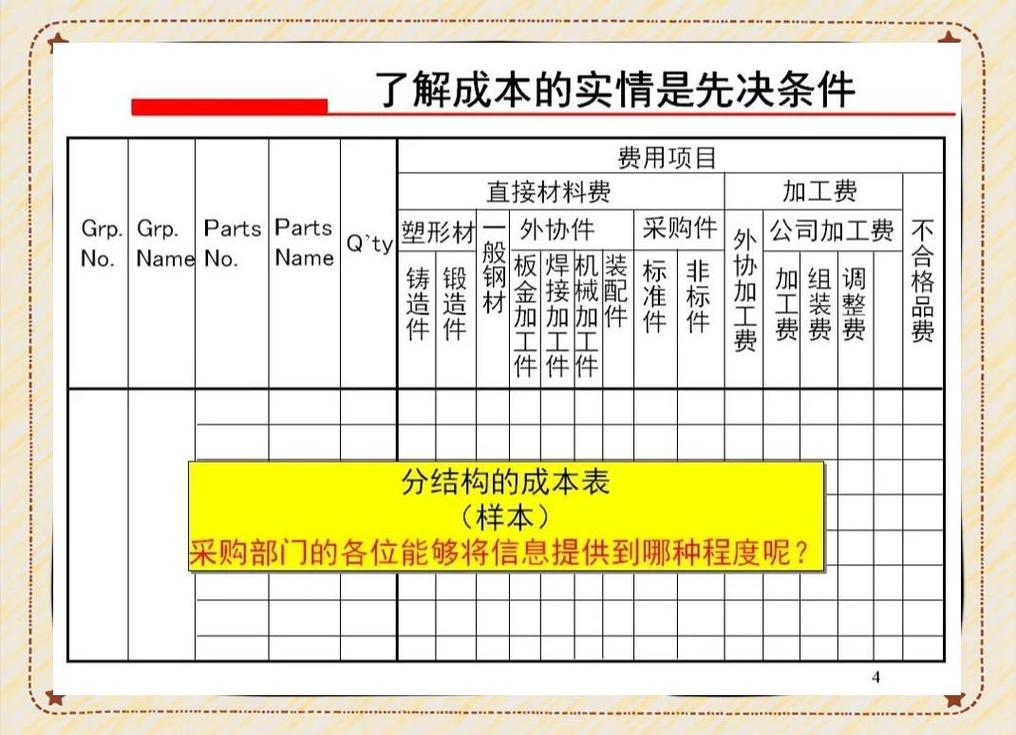 维护成本的隐性账:别只算初始采购价
很多甲方一开始选方案,就比谁的初始报价低,完全不算后续3年的维护成本,最后项目刚验收完,就因为维护跟不上变成一堆废铁。
之前我们对比过两种分拣导向机构的全生命周期成本:一种是用直线导轨的,一种是用同步带传动的。直线导轨的初始成本比同步带高40%,但是直线导轨的维护周期是2年,只需要每半年打一次锂基润滑脂;同步带的维护周期是3个月,要定期调整张紧力,跑满2年就要换一次皮带,算下来,同步带的3年总成本反而比直线导轨高60%。
还有个很离谱的案例,之前有个客户为了省钱,把分拣机的机架全部用普通Q235碳钢,喷个黑漆就完事,结果在南方湿度80%的仓库里,半年就开始掉漆,1年就锈到机架的垂直度偏移了3mm,直接导致摆轮和皮带的间隙不均匀,卡件率从0.1%升到2%。后来我们给客户做改造,全部换成热镀锌的Q235型材,虽然初始成本高了15%,但是3年下来连个锈点都没有,算下来反而省了不少换件、停机的成本。
说实话,我现在给客户做方案,第一页就把3年的维护成本列得明明白白,不是想赚更多钱,是真的见过太多项目,因为一开始贪便宜选了低配置,最后花了几倍的钱去整改。
上周跟那个苏州电商仓的客户吃饭,他们把原来的M6螺栓全部换成M12的8.8级高强度螺栓,装了橡胶阻尼垫,现在卡件率从之前的1.8%降到0.03%,每个月省的人工分拣成本就有2万多。
智能分拣这东西,从来不是什么高大上的黑科技,就是把每一个选型的细节抠到实处,别被参数表忽悠,别为了省小钱踩大坑。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:智能分拣落地:从结构选型到常见踩坑的工程实录
文章链接:https://yqhljx.com/list_9/4505.html
