上周三金工实训车间的焊锡味还没散,大三的小周蹲在工位边挠头。
面前是他花两周改出来的工装——本来要做适配三种不同壳体的柔性定位块,结果为了压得稳,他直接把调节滑块焊死在底板上,连个刻度标记都没留。
我站在旁边看了半分钟,差点笑出声,又有点憋得慌。这已经是这个学期,第三个犯同款错的学生了。
别拿“可调节”当柔性工装的全部
我刚从教那会,差点把教材上的定义直接念给学生听:柔性工装是适配多品种小批量生产的可调整定位装置。
结果呢?学生听完回去画三维,把滑块在T型槽里拉来拉去,每个零件位置都标上坐标,就觉得自己做出来的是顶级柔性工装。
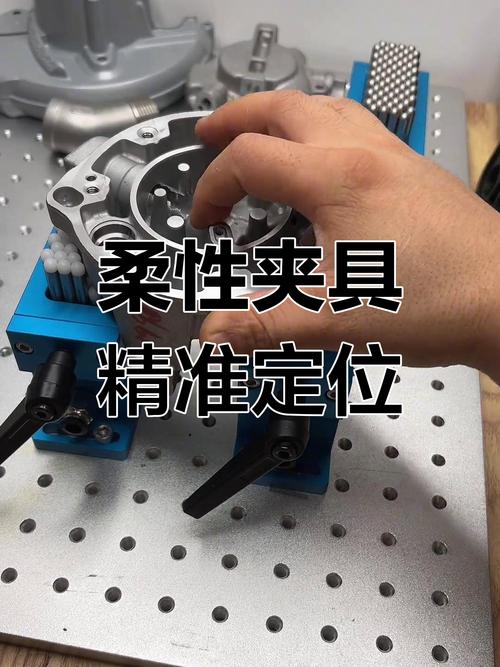
上次课我特意举了个自己刚工作时的糗事:当时给城郊的小加工厂做了个号称能适配5种零件的工装,结果车间师傅换型的时候骂骂咧咧,说调一个定位销要拆8个螺栓,换一次型要花40分钟,比之前的固定工装慢三倍。最后我自己偷偷把那套工装拆了,换回原来的固定款,丢死人了。
其实很多人对柔性的理解从根上就偏了。柔性工装的核心从来不是“能调多少种”,是“换型时人要付出的成本有多低”。
不是说你在软件里能把滑块移到任意位置就叫柔性,是现实里的师傅,不用找扳手,不用拆一堆零件,3分钟就能把工装从适配A零件的状态,切到适配B零件的状态。定位块用快换销,底板留通长的T型槽,锁紧把手露在伸手就能够到的位置——这些不显眼的细节,才是真的柔性。
反过来讲,要是你设计的工装,换一次型的时间比直接做三个固定工装的摊销时间还长,那这东西根本不配叫柔性工装,就是个给自己找罪受的摆设。
学生最容易卡的两个设计死穴
带了三届学生的课程设计,我摸出规律了。但凡做柔性工装的题目,八成学生要踩两个坑。
第一个坑,为了追求所谓的“柔性上限”,把结构做得花里胡哨,每个定位块都加弹簧、加锁紧旋钮、加角度调节盘,最后整体刚性掉得一塌糊涂。上次小吴做的柔性钻模,为了减重,用3mm的铝板做底板,钻第一个孔的时候,底板直接弯成了弓,他站在钻床旁边脸都绿了。
第二个坑,完全忘了做防错设计。快换的定位销没有做大小头区分,安装孔没有做防错倒角,学生装的时候把φ8的销子硬插进φ6的孔里,撞机了才反应过来。
后来我在课程里加了个15分钟的强制环节,叫学生动笔先算换型时间账:你这个工装要适配几种零件,每次换型要拆几个零件,拧几个螺丝,全程要花多久。算出来的时间如果超过单批次加工时间的1/10,设计直接打回重改。
别上来就开三维软件画模型,先算账。
有次一个学生算完自己的设计,挠着头说,老师我算完发现,我做这个能适配4种零件的工装,换型时间比直接做4个固定工装还贵,那我干脆做固定的得了。我当时就笑了,说这就对了,柔性从来不是目的,是帮你省钱省时间的手段,不是让你为了凑“柔性”两个字硬上。
别把柔性工装教成脱离车间的纸面设计
之前有个学生交的设计图,画得特别漂亮,渲染图都做了光影效果,每个调节机构都标得一丝不苟。结果拿到车间,张师傅拿起来翻了两页就问:你这个锁紧的地方,手伸得进去拧吗?你这个快换定位块拆下来,往哪放?车间操作台就那么大,你设计的那些小零件拆下来滚到机床导轨缝里,你自己捡去?
我当时站在旁边,没帮学生说话。这些东西教材上不会写,考试也不会考,但真到了车间里,就是决定你设计能不能用的关键。
我后来每次上柔性工装的第一节课,都把张师傅拉到课堂上,让他给学生念他碰到过的离谱设计:有学生设计的工装需要人趴在地上拧底部的固定螺丝,有学生设计的快换块没有提手,沾了切削液的手根本抓不住,还有学生在工装边角做了个尖锐的棱角,上次实训有个学生胳膊蹭上去,直接划了个两厘米的口子。
很多学生觉得柔性工装是高端制造的专属,是汽车总装线、航空航天车间才配用的东西。其实根本不是。最需要靠谱柔性工装的,反而是那些小批量、多品种的小加工厂,还有我们这种每学期换不同实训零件的教学车间。
毕竟我们总不能每换一个实训零件,就做一套固定工装吧?那成本摊下来,比请师傅给学生做指导还贵。
上周小周把他之前焊死的工装拆了。
把焊死的滑块换成了带快锁把手的结构,定位销做了不同直径的防错台阶,换型时间从最开始的20分钟,降到了3分钟。他把工装搬到张师傅的工位边,张师傅伸手压了压底板,又试了下快锁把手,说了句“这还像个能用的东西”。
小周那天在车间待了一下午,拿抹布擦工装表面的焊渣,擦到高兴的时候还哼了个没调的歌。
我站在车间门口看了会,突然觉得,教机械设计哪有那么多高大上的理论啊。无非就是让学生别把设计做在纸上,别把柔性做成自己感动自己的花架子。
毕竟工装做出来,是要给人用的。
