摘要:很多制造企业在数字工厂项目上砸了几百万,最后却落得个车间没人用、系统成摆设的下场。本文从机械设计工程师的一线实施经验出发,拆解设计端数据流搭建、车间数据采集、数字孪生落地三个核心环节的常见坑点,给出可落地的选型与实施思路。
上周跟苏州园区的一个同行喝酒,他拍着桌子骂,说去年公司花了200多万上数字工厂系统,现在车间里的工人还是拿着纸质工艺卡跑,系统里的参数跟实际加工差了快2mm,钱全打水漂了。
说实话,这种事我见太多了。
大部分人对数字工厂的认知还停留在厂商的宣传页上——什么全链路打通、数字孪生、零库存,真落地到机械加工场景,全是坑。我从2017年开始参与公司的数字工厂搭建,从最早的SolidWorks PDM选型,到后来的机加工车间数据采集,踩过的坑能堆半间办公室,今天就聊点没人愿意说的实在话。
设计端的数字工厂,先把图纸版本的烂账理清楚
之前我们做某款高压液压阀座的批量加工,因为没上统一的版本管理系统,车间拿到的是V3版的图纸,实际设计已经迭代到V5,配合面的公差从H7调整成了H6,结果120件已经粗加工完成的零件全部报废,直接损失18万。
很多人觉得PDM就是个存图纸的网盘,这完全是对数字工厂设计端的误解。真正能跑通的数字工厂,设计端的核心是全生命周期的数据流绑定——从设计阶段的三维模型、BOM清单、形位公差要求,到后续下发的加工工艺参数、检验标准,每一个环节的信息都要跟对应的图纸版本牢牢绑定,不能有任何断点。
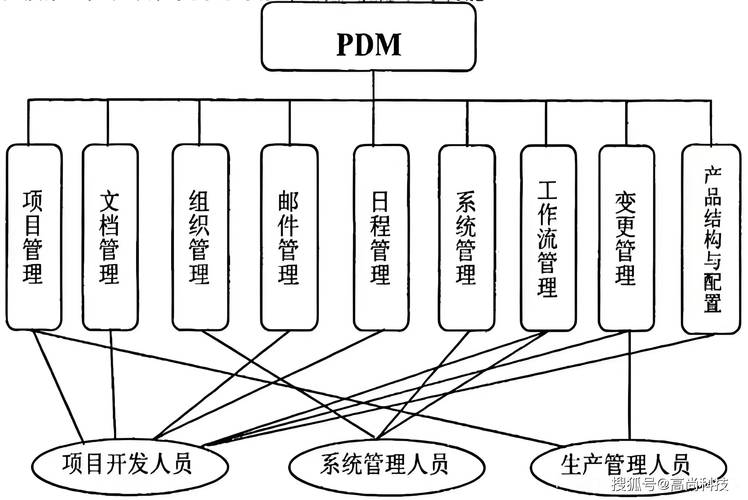
我至今记得第一次选型国外某款知名PDM的场景,销售把功能吹得天花乱坠,说能实现跨部门的全链路协同,结果谈接口的时候才发现,人家的系统是针对汽车行业流水线场景做的,根本适配不了我们这种多品种小批量的机加工需求——光把图纸里的同轴度公差同步到三坐标测量程序的接口开发,就报价12万,实施工程师连基本的形位公差标注规范都看不懂,我当时直接就笑了。
最后我们换了一款国内专门做机加工场景的PDM,整套系统加一年的实施服务费才38万,比国外那款便宜了近三分之二,能自动关联图纸版本和对应的工艺参数,还能直接把公差要求同步到车间的三坐标测量程序里,检验员不用再手动输参数,效率提了至少40%。
车间数据采集,别上来就全车间铺昂贵传感器
2019年我们跟着厂商的方案走,花了40多万给车间里27台数控机床全部装了电流、振动传感器,说是能实现设备状态的实时监测,预测性维护。结果用了不到三个月,工人直接把传感器全拔了。
原因很简单,我们加工的零件从不锈钢阀类到铝合金结构件都有,切削参数差异极大,厂商给的传感器阈值是通用的,只要机床主轴一转就触发异常报警,工人一天要处理几十条没用的告警,本来干活就忙,谁愿意天天对着弹窗填记录?
后来我们翻了GB/T 39116-2020《智能制造能力成熟度模型》的要求才反应过来,机加工场景的数字车间,首先要达到二级成熟度,核心是实现关键工艺参数的可追溯,根本不需要上来就搞一堆花里胡哨的传感器。真正有用的采集,核心是关键节点的工艺参数匹配——也就是把设计端下发的理论切削转速、进给量、切深,跟机床实际运行的参数做实时比对,一旦偏差超过阈值就报警,从根源上减少因为参数错设导致的废品。
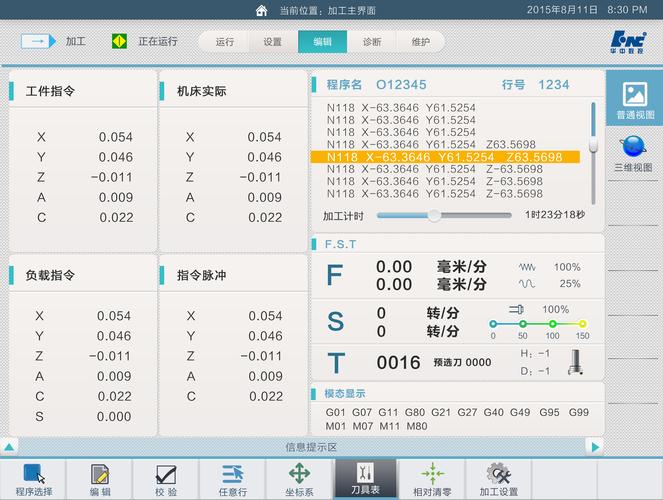
调整方案之后,我们直接利用机床自带的OPC UA开放接口做数据采集,不管是西门子840D还是发那科的系统,本身就支持参数读取,根本不需要额外装硬件,前后只花了不到5万块写了个采集程序,现在系统里的实际加工参数跟理论值的偏差不超过1%,每月因为参数错设导致的废品量从之前的20多件降到了3件以内,省下来的钱不到半年就把整个采集系统的投入收回来了。
我到现在都想不通,那些厂商为什么总喜欢推昂贵的传感器?说白了就是利润高啊,一个成本两百的传感器能卖你两千,反而从系统接口读参数的活赚不到什么钱,当然要往贵了给你推。
数字孪生不是搭个3D大屏给领导拍照片
去年去东莞的一个同行工厂交流,人家的数字孪生项目我是真的服——不是那种把整个车间扫一遍做个大尺寸3D模型放在大屏上的花架子,而是针对核心的3个精加工工位,做了跟实际机床1:1参数映射的数字模型。
实际加工的时候,系统会实时读取刀具的磨损量,一旦磨损到阈值,模型里对应的刀具就会标红,自动提醒操作工换刀,换刀之后的加工路径参数会自动同步到实际机床上,不会出现之前换刀后参数不对导致的批量报废。就这么个看起来不复杂的系统,帮他们把每月的刀具损耗成本从8万降到了3万,半年就收回了全部投入。
反观我们之前做的那个全车间3D大屏,花了12万建模,除了年会的时候领导站在前面拍个合照,平时根本没人看——大屏上飘来飘去的数字跟车间的实际问题完全不挂钩,你站在大屏前面,根本不知道哪个工位的参数出了问题,哪个零件的检验不合格,跟算命似的。
后来我们调整了数字孪生的实施思路,不追求覆盖全车间,只针对废品率最高的两个精加工工位做参数映射,找了个兼职的建模师,前后花了8万就搞定了,现在系统的报警准确率能到90%以上,投入产出比是之前那个大屏的10倍都不止。
说回开头那个苏州的同行,上周他给我发消息,说把之前系统里没用的传感器全拆了,现在直接从机床的数控系统读参数,跟PDM里的图纸版本做绑定,虽然现在的系统看起来没有之前的炫,但是车间的废品率从之前的3.2%降到了0.8%,算下来一年能省近百万。
哪有那么多高大上的概念啊。
数字工厂说到底,就是帮一线的工程师、工人少做点重复的活,少出点因为信息差导致的错,不是给厂商送钱买一堆摆着看的花架子。
要是你现在正准备上数字工厂系统,先别听厂商吹什么黑科技,先问问自己:现在车间里最头疼的问题是什么?是图纸版本乱?是参数对不上?还是废品率太高?先解决最痛的那个点,比什么全链路打通的鬼话有用多了。
