2026-10-16 21:21:08 分类:机械设计
去年给苏州一家做汽车转向节的工厂做MES选型评审,对方IT部的负责人抱着厚厚的方案册,拍着胸脯说上的是行业TOP3的成熟产品,全模块覆盖,花了120万。结果上线跑了半年,车间的张班长还是揣着个皱巴巴的纸质派工单在机床之间跑——为啥?系统根本接不上他们那台用了11年的马扎克数控车床,想采个主轴转速的实时数据,全靠操作工每半小时抄一次表。这钱花得,说难听点,还不如给车间换两把新的合金铣刀实在。别上来就堆功能,先算清你车间的“数据采集账”
很多人做MES选型,翻开供应商的第一页PPT,就盯着排产、质量看板、OEE计算这些炫目的功能看,根本没算过最底层的采集成本到底有多少。前两年给重庆一家做风电齿轮的厂做诊断,他们车间32台设备里,17台是服役超过8年的老设备,没有标准OPC接口,剩下15台新设备虽然带网口,但协议五花八门——发那科的FOCAS、西门子的S7-1200、三菱的MELSEC iQ-R,要是按供应商一开始给的方案做全量采集,光硬件改造和协议开发的成本就要40万,还得拆每台设备的PLC控制柜,停线3天才能改完。
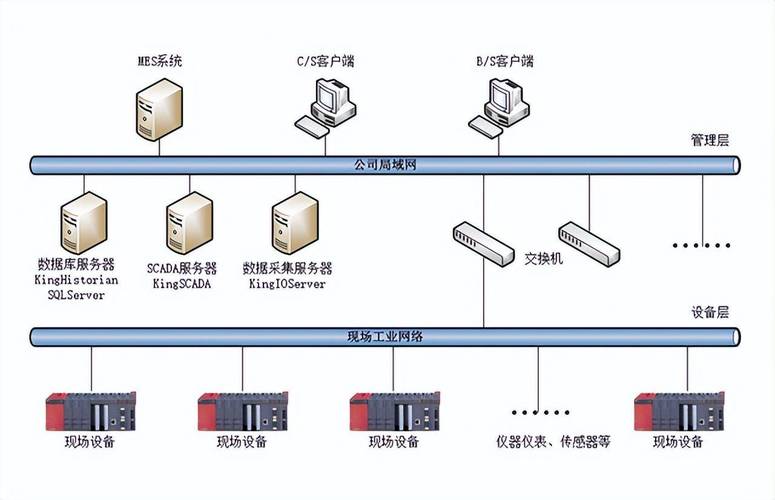 机加工车间多品牌数控设备OPC数据采集拓扑图
我当时给他们算过一笔账,根本没必要搞全量。对于关键工序的滚齿机,只需要采三个核心参数:主轴负载、加工循环完成信号、进给倍率。老设备不用拆PLC,直接在机床的输出端子上并个电流传感器,接LoRa网关,单台改造成本才1200块,比动PLC省了90%的钱。说真的,太多供应商给的方案里,采集模块的报价能占总预算的40%,但你追着问他,你采这么多参数,最后要用来干啥?他多半支支吾吾说“反正以后做数据分析能用”。以后是啥时候?等你真要做工艺优化的时候,那些没清洗的、跳变的、漏采的垃圾数据,比没数据还害人。之前碰到个做航空结构件的厂,花2万多装了一套主轴温度采集系统,最后发现传感器装在机床外壳的钣金上,离主轴轴承的位置差了半米,采回来的温度数据根本反映不了主轴的热变形,白瞎了那么多钱,想想都气。
排产模块不是越智能越好,要适配车间的“人情弹性”
很多MES厂商的宣传册里,把排产模块吹得神乎其神——什么AI算法全局优化,分钟级动态排程,自动响应插单需求。但你真把这套逻辑放到离散机加工车间试试?上个月去宁波一家做液压阀块的厂走访,他们之前上的MES排产模块,算法算出来3号铣床当天要加工8个批次的零件,单次换刀时间按22分钟算,排得满满当当。结果现场的老铣工王师傅,干到第三批次的时候发现手里那把φ20的硬质合金铣刀崩了个刃,找仓管领新刀等了40分钟,整个当日的排产计划直接全乱了。IT部的同事要给王师傅考核,说他不按系统流程走,结果王师傅直接撂挑子——谁不知道车间里的情况?刀具崩了是常事,等料、找卡尺、调整夹具,哪个不需要时间?
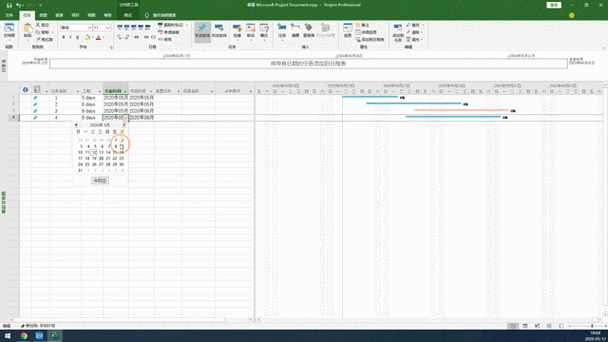 离散机加工车间MES动态排产甘特图实际运行界面
我当时给他们提了两个小的规则调整,根本没改啥复杂算法:第一,每台设备的换刀等待时间,按班组历史平均时长的1.5倍算,比如之前平均换刀要22分钟,系统里就按33分钟排,别卡得死死的;第二,给班组长开放一个临时优先级调整的权限,不用走层层审批,只要调整的内容不超过当班计划总负荷的15%,系统就自动留痕,事后复盘就行。就这么两个改完,排产计划的达成率从之前的42%,直接涨到了87%。很多人对MES排产的误解,就是把车间当成了理想状态下的流水线,忘了机加工车间里有老员工的经验、有突然损坏的刀具、有临时插队的客户急单。你那算法再牛,能算到今天下午下暴雨,送货的车进不了厂区,要把本来明天发的货提前今天加工完吗?显然不能。
别把质量追溯做成“填表游戏”,要接得上工艺的真实逻辑
现在很多厂上MES的质量模块,流程简单到离谱:操作工每加工完一个零件,在平板上点个“合格/不合格”,扫一下零件的批次二维码,就算完成追溯了。这有啥用?之前在无锡一家做高铁紧固件的厂,他们出了一批硬度不合格的螺栓,追溯的时候翻了半小时系统记录,发现当时的操作工根本没填淬火炉的实际温度——为啥?因为温度显示面板在淬火炉的侧面,离操作工的工位有10米远,他根本懒得每次走过去看,就随便选了个“符合工艺要求”的选项。这种追溯,和你写论文的时候随便抄的致谢有啥区别?看起来啥要素都齐了,真要找根本问题的时候,半毛钱用都没有。真正靠谱的追溯逻辑,从来不是靠人自觉填表堆出来的。就拿刚才那个紧固件厂的例子,后来我们给他们改的流程,根本不让操作工填温度数据,直接把淬火炉的温度传感器接到MES的采集端,实时把温度数据和对应的加工批次绑定。如果实际温度偏离了工艺窗口(比如要求860±10℃,实际到了890℃),系统直接锁死当前的加工记录,不允许往下道工序流转,连人工确认的环节都省了。真正有效的质量管控,本质是把人“想偷懒”的路径堵死,而不是靠考核逼着人填一堆没用的表格。之前碰到个做汽车支架的厂,为了算机床的开机率,让操作工自己在系统里点“开机/停机”,最后系统显示的开机率高达92%,我们蹲点算了一周,实际开机率才58%——因为操作工为了不被扣绩效,只要设备开着,哪怕在磨刀、在等料,都一直点着“开机”,这种数据拿回去做产能分析,得出的结论能对才怪。说回最开始那家苏州的转向节厂,后来他们把原来花120万上的全模块MES砍了一半,只留了数据采集、简易排产、质量绑定三个核心功能,把剩下的预算拿出来改了老设备的采集接口,现在系统的使用率从之前的不到20%,涨到了90%。其实哪有那么多高大上的数字化概念?MES说白了就是帮车间把那些之前靠脑子记、靠纸条传、靠老班长经验攒的信息,变成能存下来、能查得到、能帮大家省点力气的工具而已。你要是指望买一套几十万上百万的系统回来,就能把车间的所有问题都解决,那还不如先把车间里的纸质派工单换成个轻便的平板,再给关键设备装几个能自动传数据的传感器——来得实在多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:MES系统落地:机加工车间从选型到上线的实操避坑指南
文章链接:https://yqhljx.com/list_9/4460.html
