不少做机械加工的工程师,都把正火当成一道可有可无的「预热工序」,要么省掉,要么随便做做。可实际生产里,多少批次的报废、后续加工的一堆问题,根子都出在正火没做好。我干了快二十年热处理相关的结构设计,踩过的坑比很多人见过的零件都多,今天就掏点干货出来。
正火到底是什么?别再和退火混为一谈了
很多刚入行的朋友,第一反应是「不都是加热然后冷却么,硬度差不了多少对吧?」
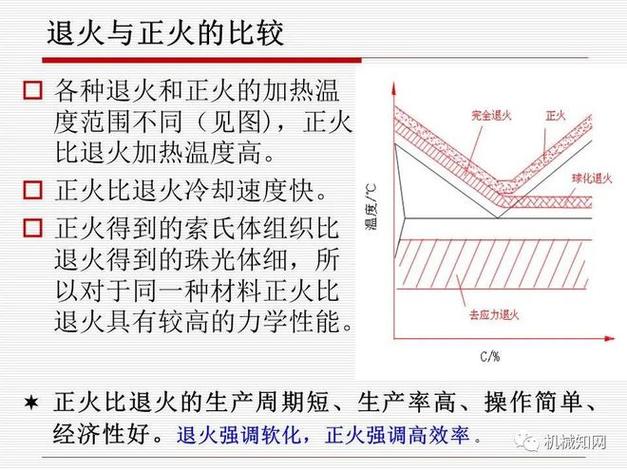
说实话,还真差很多。正火的核心定义是将钢件加热到临界温度(亚共析钢Ac3、过共析钢Accm)以上30~50℃,保温完全奥氏体化后,在静止空气中冷却的热处理工序。
和退火比,退火是随炉冷却,冷却速度慢多了。正火是空冷,速度快一倍都不止。
出来的组织也不一样。正火得到的是细珠光体组织,硬度、强度都比退火高,塑性韧性也不低。对于碳素钢来说,正火后的硬度大概比退火高20~40HB,这个区间刚好适合切削加工——太低了容易粘刀,太高了费刀,正火卡的这个点,太巧了。
国标GB/T 12603-2005里早就把正火列为单独的预先热处理工序,不是退火的替代品,更不是可有可无的步骤。
不同场景下正火的作用,你真的用对了吗?
我接触到最多的场景,就是切削加工前的预先热处理,尤其是中等碳含量的结构钢,比如最常用的45钢。
前年给一家工程机械厂做动臂销轴,一开始毛坯是热轧出来直接下料调质,结果每批都有三分之一硬度不均匀,有的地方180HB,有的地方直接干到280HB,数控车加工的时候,刀具一会快一会慢,一天换三次刀,废品率还高达8%。
后来我让他们加一道正火,加热到830℃保温,空冷,出来硬度稳定在170~210HB之间,偏差不超过20HB。废品率直接降到0.2%以下,刀具寿命翻了一倍还多。
还有一个场景,就是改善过共析钢的网状渗碳体,为后续的球化退火做准备。很多做轴承的朋友都知道,轴承钢的网状渗碳体如果不消除,淬火后脆性大,容易开裂,寿命直接掉一半。正火加热到Accm以上,让网状渗碳体完全溶入奥氏体,然后空冷,抑制它沿晶界析出,刚好解决这个问题。
对于一些受力不大、性能要求不高的普通零件,正火甚至可以直接作为最终热处理。比如普通的支架、标准件,不需要调质淬火,正火完就可以用,省成本省时间,这不香吗?
不过话说回来,正火也不是万能的。对于大截面的零件,空冷的时候芯部冷却速度不够,组织性能不均匀,这种情况还是得用调质,别硬省。我就见过有人给100mm直径的45钢轴做正火当最终热处理,芯部强度不够,装机三个月就断了,赔了不少钱。
正火最常见的几个坑,我替你们踩过了
第一个坑,省工序。很多小厂为了省个百十块钱的热处理费,直接把正火省了,热轧毛坯直接用。看起来省了钱,后续加工费、废品钱,多出去十倍都不止。
第二个坑,保温时间不对。很多加工厂按经验算,每毫米壁厚保温1分钟,这个其实没问题,但有人为了省电,给200mm厚的零件只保温100分钟,奥氏体化都没完成,晶粒没细化,后续变形直接超差。之前我接触过一个做液压缸筒的,壁厚60mm,保温只给了20分钟,结果调质后直线度超差0.8mm,12根缸筒全部报废,十几万打了水漂。说起来都心疼。
正确的保温时间,按GB/T 13320-2007的要求,装炉量合适的情况下,碳素钢每1mm有效厚度保温1.2~1.5分钟,合金钢要加到1.5~2分钟,最少不能低于30分钟,这个参数,别乱改。
第三个坑,冷却速度不对。有的厂房冬天风大,放在风口冷却,有的放在角落没风,出来硬度差几十HB,后续加工性能差好多。尤其是北方的冬天,室外温度零下十几度,空冷速度比夏天快太多,硬度直接偏高,加工的时候崩刀都常见。所以正火的冷却环境,一定要稳定,别随便换地方,夏天冬天要调整冷却方式,这个细节,很多人都不在意。
正火就是这么一道工序,看起来简单,没什么技术含量,可偏偏就是这种不起眼的工序,最容易出问题。很多人追求高端的淬火、调质工艺,却把最基础的正火给忽略了,到头来出了问题都找不到原因。
干机械这行,就是细节决定成败。一道几十块钱的正火,就能救你几十万的损失,这话真不假。
