上次带机械设计课程设计的金工实操模块,一组学生做小型输送链轮,画图标注全对,机床参数也按公式算得清清楚楚,一到开切全卡壳。
课堂上最常见的卡点,从来不是参数计算
你猜问题出在哪?没人算错模数齿数,也没人调错转速进给,问题就是滚刀安装对中偏差。很多学生把展成原理背得滚瓜烂熟,张嘴就是“滚刀相当于一个螺旋角很大的斜齿轮”,一上手连对中是什么都没概念。
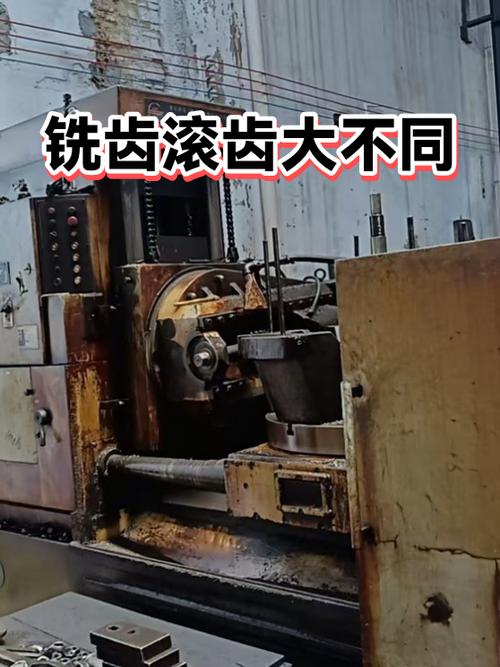
我之前在车间跟老师傅学艺的时候,就吃过这个亏。第一次滚齿,对中差了不到一个齿距,切完整副齿一边厚一边薄,整块45钢坯废了,心疼了我好几天。那时候我就记下来,这个坑一定要告诉学生。
结果翻了三四本教材,讲滚齿的章节里,对中只提了一两句话,还是放在注释里,全是讲原理讲生产率,对比插齿的优缺点,谁告诉你装错刀会出这个问题?对吧。
说实话,现在很多教材的编排,太偏向理论考试了,考什么讲什么,实操里要命的细节全给省略了。我改教案之后,第一节课不推公式不放动画,先拿两块切坏的废品摆讲台,让学生自己摸自己看,没人能一眼看出问题,把齿坯切开看截面,才看到齿厚偏差差了快0.8mm,这一下全记住了。
我把工厂老师傅的经验,加进了教学要求
对中完了就完了?不对。老师傅说,滚齿急不得,一定要做预滚切检查。就是对中夹紧之后,先进给0.3到0.5mm,开慢转,滚个两三圈,停下来看轮坯上的齿痕,不对就调,对了再进全刀。
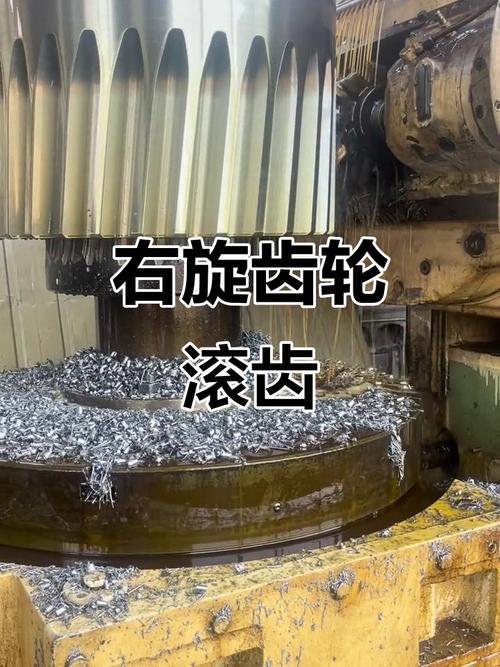
我把这条写成了硬性要求,不做预滚切,不准开自动进给。刚开始学生嫌麻烦,说数控滚齿机都能自动对中,多此一举。
不过话说回来,自动对中对的是机床坐标,你装滚刀的时候沾的铁屑,轮坯装夹偏的那几十丝,机器能识别吗?识别不了。
上次有个学生,装滚刀的时候没擦干净定位面,差了二十多丝,预滚切完一看,齿痕整体偏了半个齿,调完就好了,不然整块坯就废了。课程设计给的坯料经费就那么多,废一块就只能等下周补料,耽误多少事。
很多人说,现在自动化这么发达,还要手动查这些?我就跟学生讲,滚齿从原理到实操,核心就是刀和坯的相对位置对不对,只要是人工装夹,就会有偏差,几十秒的检查,换一整块合格的零件,怎么会亏。
讲滚齿,我不肯只放展成动画
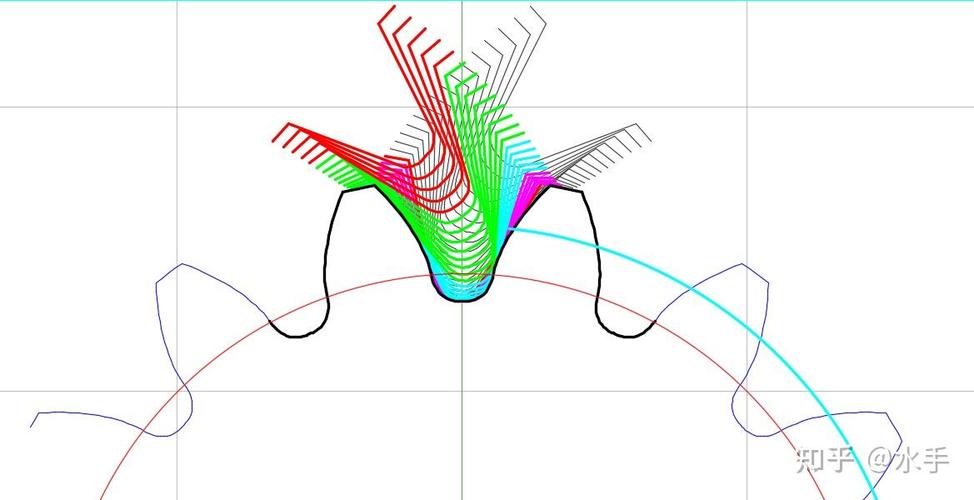
现在上课很多老师图省事,找个网上的展成动画放一遍,刀转转坯转转,切出来一个齿轮,学生哦一声,就完事了。我刚开始上课也这么干,直到期末提问,问“为什么同一把滚刀能加工同模数任意齿数的齿轮”,一半学生答不出来,说动画里就是这么转的,没说为啥。
哦,原来动画放得太快,学生只看了个热闹,根本没看懂展成到底是怎么回事。
后来我改了,上课提前剪硬纸板,剪一个滚刀的单齿,剪一个轮坯坯芯,在黑板上手动滚,滚一下画一个刀齿的位置,滚完一圈,渐开线齿廓自己就出来了。学生盯着看,没两分钟就懂了:原来只要模数对,滚刀的齿形就对,不管轮坯多大齿数多少,展成都能切出正确的齿廓。
麻烦是真麻烦,一节课要多花十五分钟,但学生记得住。前年毕业的一个学生,现在在车企做变速器齿轮加工,上次回来聊天,说当年手动滚纸板那事,现在还记得,刚进车间跟着师傅学徒,师傅一讲滚齿展成,他马上就能对应上,比同批新人上手快了快两周。
其实机械这行就是这样,你亲手碰过的坑,亲手试过的步骤,比背一百页笔记都管用。现在很多教学追求数字化,全是虚拟仿真全是动画,把学生亲手试错的环节给省了,结果学生出去到车间,连滚刀装错了都查不出来,这不扯吗。
滚齿这点事,说穿了没什么高深的,参数谁都能算,机器谁都会开,但能出合格活的,都是记住了那些书上没写的小细节。上周刚结的这一期课,六个组做齿轮,只有一个组切坏了,还是因为赶时间忘了预滚切,这下全班都记住了,比我讲十遍都有用。
