2026-10-12 18:45:02 分类:机械设计
上周金工实习最后一批学生走了,整理工位的时候翻出去年的实习教研本,光插削的卡点我记了满满三页。说出来你可能不信,每次实习,八成以上的学生会在插削这环节出问题,要么断刀,要么做出来的槽歪了,要么粗糙度不合格。一开始我以为是学生不上心,后来才发现根本不是这么回事。
课堂上卡了半个学期的卡点
最早带实习那两年,我按大纲走,先讲一遍知识点,示范一遍装夹走刀,就让学生自己上手了。结果第一周就出了事儿,一个专业课成绩很好的学生,铣削键槽做得漂漂亮亮,换插削,三刀下去,硬质合金插刀直接崩断了。他站在机床边上愣了半天,说我完全按参数调的啊,怎么会断。我过去看他装的工件,键槽位置找正没错,切削参数没错,错在哪?错在他没调滑枕行程起点,刀具下行直接撞到了工件端面,加上进给给大了,直接崩了。
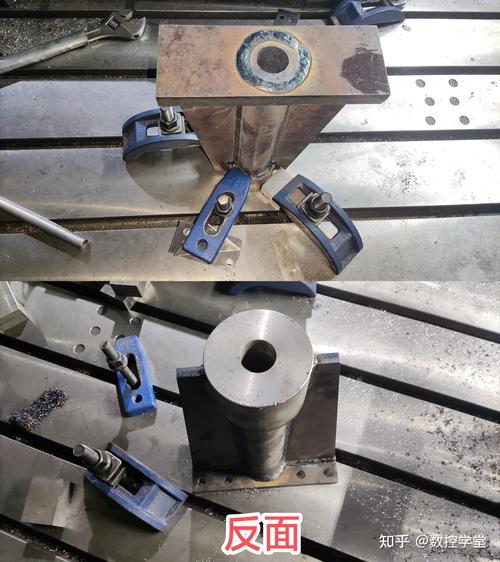 卧式插床工作台装夹工件实拍
后来我翻了十几个学生的出错记录,发现问题根本不是操作不认真,是惯性思维带偏了。大家先学车削再学铣削,习惯了旋转切削的受力逻辑,插削是直线往复切削啊,整个受力方向完全反过来,很多人摸不透这个劲儿。还有找正,铣削找正看侧边就行,插削要对着滑枕的运动方向找正,差个零点几度,整个槽就歪了,学生哪懂这个?教材上只写了插削用于加工键槽、内孔,没写这些要人命的小细节啊对吧。
改了两次的教学逻辑
发现问题之后,我把整个插削的教学环节改了两次。第一次改,把先讲理论改成先看断刀。我把历年崩断的插刀收在一个盒子里,上课先让学生挨个传着看,看不同断口的崩痕,再问一句:为什么同样切键槽,插刀断得这么整齐,铣刀很少断成这样?没人说得出来,再讲受力,插削是单向切削,只有向下走的时候切削,回程刀具和工件硬蹭,新手不知道抬刀,蹭个三五次刀就钝了,再下刀肯定崩。
第二次改,把按要求调参数改成先试空刀。原来要求学生上课必须按教材给的参数调,我现在让他们装完夹,先不开切削,手动让滑枕走一个来回,自己摸工作台的震感,自己调行程起点和终点。说实话,就这一个小改动,撞刀的概率直接降了七成多。
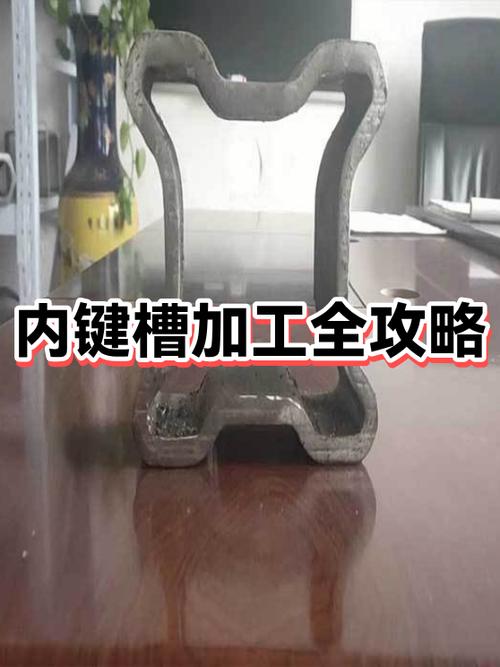 合格不合格插削键槽内壁实物对比图
上次那个崩断刀的学生,第二轮实习的时候,试了三次空刀,把行程调了三次,开切的时候第一刀走得比蚂蚁还慢,整个加工过程安安静静,做完拿粗糙度对比样块一比,比要求的还低一级。他过来跟我说,原来插削不是看着教材走流程,得自己感受滑枕的劲儿,我听完差点拍桌子,这不就是我要教的东西吗?
为什么还要教插削
 为什么还要教插削
说实话,现在不止学生问,连有些年轻老师都问,现在数控铣哪儿不能加工键槽,插床好多工厂都淘汰了,浪费那个时间教这个干嘛?
我一直觉得,学机械,最值钱的不是会背多少定义,是对加工的体感。现在很多实习都改成数控仿真,学生对着电脑点鼠标,程序跑完工件就做好了,他们根本感受不到,切削的时候力是往哪边传,刀钝了机床会有什么变化,装夹歪了会出什么问题。插削不一样,整个过程全是手动,你眼睛能看着滑枕动,耳朵能听出切削声音不对,手能摸到机床抖得不对,出了问题你得立刻调,这个体感,仿真给不了你。
还有设计,现在很多学生毕业做设计,从来没想过什么活适合插削,什么活适合铣削。比如盲孔里的键槽,你用数控铣做,成本比插削高不少不说,加工出来的精度还不一定有插削好,这不就是上学的时候没上手做过插削的问题?你没见过插刀怎么在盲孔里退刀,你怎么会记得画图纸的时候留够退刀槽?我见过好几个应届生发过来的图纸,盲孔键槽的退刀槽留得比插刀还窄,你说让工人怎么加工?
不过话说回来,现在金工实习的课时确实越来越紧,很多学校干脆把插削砍了,放个录像给学生看一遍就完事儿。没撞过刀,没断过刀,没亲手调过行程,看录像能看出什么?看完过一个礼拜就忘光了。
今天整理教研本,把这些东西记下来,下次上课我还要加个小环节,让做完工件的学生,自己摸一摸自己做的键槽,和铣削做的键槽比一比,不一样的地方在哪。差不了十分钟,能记一辈子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:为什么学生练了三次还是搞不对插削
文章链接:https://yqhljx.com/list_9/4255.html
