为什么现在还在用刨削?
刚入行的时候我师傅就说,好工程师不会看不起老工艺。这话我记到现在。现在数控铣普及了,不少车间把旧刨床都当废铁卖了,可真碰到一些活,你才会发现刨削有多香。
前几年我们接了一单矿山设备的旧导轨修配,导轨总长4.2米,磨损量最大0.3mm,客户要求一周交付,预算还卡得死。当时车间的龙门铣排期排到半个月后,外协报价要十二万,还得等十天。最后我们找了同行工厂调了一台闲置的龙门刨,四天就干完了,总花费才两万多,精度还完全满足要求。
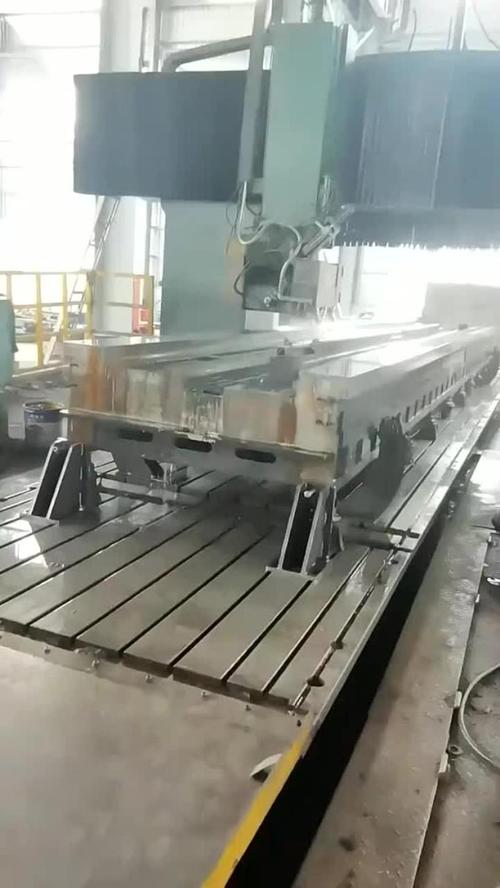
刨削的优势说穿了就两点:第一,工装简单,设备成本低,小批量单件生产的时候,比铣削省太多时间和钱。第二,加工大尺寸狭长平面的时候,龙门刨的刚性比同规格龙门铣好太多,走刀平稳,平面度更容易控制。
插刨作为立式刨削,加工内孔键槽、内花键的时候,小厂没有线切割或者插键槽的专用设备,一把插刀就能搞定,精度够,成本还低。一般刨削能达到的尺寸公差等级是IT7~IT9,表面粗糙度Ra1.6~Ra12.5μm,完全满足大部分机械结构的装配要求。
刨削的核心工艺参数和选型逻辑
很多人觉得刨削不就是来回刨嘛,有什么技术含量?真上手才知道,参数选错分分钟废活。
首先说切削参数,按照行业通用的工艺规范,牛头刨床的切削速度一般控制在15~50m/min,龙门刨不超过90m/min,为什么这么低?刨削是断续切削,每次切入都有冲击,速度太高刀具磨损快,还容易振刀。背吃刀量一般粗刨0.5~2mm,精刨0.1~0.5mm,进给量粗刨0.3~1mm/行程,精刨0.1~0.3mm/行程,这个参数范围是我试过几十种材料总结出来的,适合大部分中碳钢和铸铁工件。
刀具角度也有讲究,高速钢刨刀前角一般取5°~10°,硬质合金刨刀取10°~15°,后角都在5°~8°之间,别乱改。说实话我见过不少新手为了让刀更锋利,把后角磨到15°,结果强度不够,刨两刀就崩刃了。
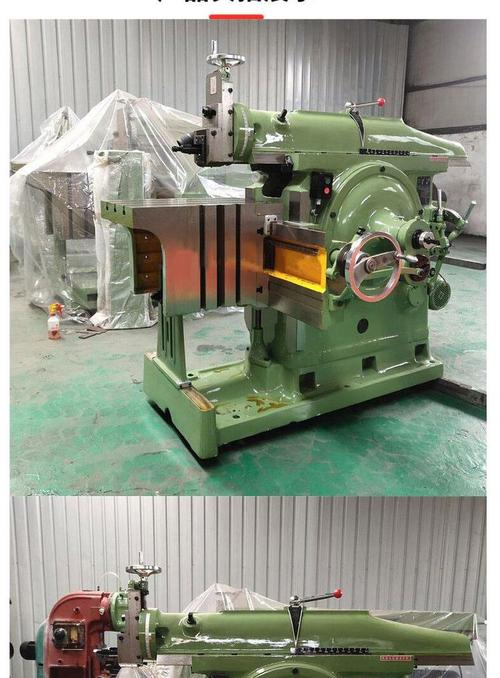
那什么时候选牛头刨,什么时候选龙门刨,什么时候选插刨?牛头刨适合加工长度不超过1m的中小型零件,单件小批量的平面、沟槽都能做。龙门刨加工1m以上的大型狭长平面,比如机床床身导轨、大型横梁,这是龙门刨的主场。插刨就是立式刨,专门加工内表面,比如内键槽、方孔、内齿轮,中小件加工比铣削灵活多了。
之前我们给一个农机厂做一批内键槽,量不大,只有二十件,开数控铣划不来,找厂里的旧插床,三天就干完了,精度完全符合GB/T 1095-2003平键键槽的公差要求,省了不少事。
新手最容易踩的几个坑
刨削看起来简单,坑真不少,我见过太多老手都不小心翻船。
第一个坑,装夹不牢。刨削是断续冲击切削,冲击力比铣削大得多,薄工件或者大工件如果压板压得位置不对,很容易松动振刀,刨出来的平面全是波浪纹,直接报废。我刚上班那年,师兄加工一块8mm厚的长条铁板,压板压在两端,中间没压,结果刨到一半工件飞出来,砸在护板上,差点出事,现在想起来都后怕。
第二个坑,刨刀形状磨错。刨刀一般都磨成弯头刀,为什么?就是退刀的时候,刀尖会向上抬,不会刮伤已经加工好的表面。很多新手磨成直头刀,退刀的时候刀尖一路刮过去,好好的已加工面刮出一道一道印,粗糙度直接不合格,还得返工。
第三个坑,磨量留错。很多时候刨完还要磨削精加工,留多少磨量?一般来说,1米以内的工件留0.2~0.3mm就够了,最长的工件最多留0.5mm。新手总觉得多留点保险,结果磨完尺寸直接小了,只能报废,太可惜。
还有一个容易错的地方,就是抬刀机构没检查。刨床的抬刀机构是退刀的时候自动把刀抬起来,要是机构坏了,退刀的时候刀尖一直蹭着工件,不用我说你也知道会发生什么。对了,刨削淬火钢的时候别硬上,速度上不去,刀具磨损快得离谱,真要加工淬火件,不如直接送磨床,省时间省成本。
不过话说回来,只要摸透了它的脾气,刨削真的是太好用了。我们厂到现在还留着一台1978年生产的济南二机龙门刨,四十多年了,导轨精度还能稳定在0.02mm/1m,比不少十年以内的国产新龙门铣精度都稳,你说神奇不神奇?
刨削不是被淘汰的过时工艺,它是机械加工领域里,经过上百年验证的实用方案。对工程师来说,多懂一种工艺,就多一种选择,碰到难活的时候,说不定就能用这个老工艺解决新问题,省下大把的时间和成本。
