2026-10-04 04:44:47 分类:机械设计
上周答辩,有个做减速器箱体公差优化的学生上台,第一句就说,原来我算完公差就觉得完事了,直到用这个系统跑了一遍实训厂的加工数据,才发现我留的公差带刚好卡在波动上升区,批量生产一半要超差。
那瞬间我觉得,三个月熬的夜改的版,值了。
一开始,我只是想解决学生的一个烂毛病
机械设计课上,公差分析永远是重灾区。学生对着教材公式算得头头是道,公差带卡得刚刚好,算完还沾沾自喜,说自己省材料降成本。一到实训,拿加工出来的零件一测,傻了。十件有三件超差。
为啥?没人教他们看批量生产的长期波动趋势啊。教材里的公差都是静态的,谁给你讲机床导轨磨耗三个月之后,尺寸会往哪个方向飘?谁给你讲换了一批毛坯,硬度波动会怎么传导到最终尺寸?学生只会对着单个零件算,哪懂什么趋势研判。
我原来找过现成的工具,要么是工厂用的工业系统,太复杂,全是生产管理模块,学生学半个月还摸不清入口;要么就是Excel模板,只能画个控制图,要研判还得自己算,错了全重来。搞来搞去,干脆自己攒一个。
实话,一开始就是想凑合用,没想着要做成体系。
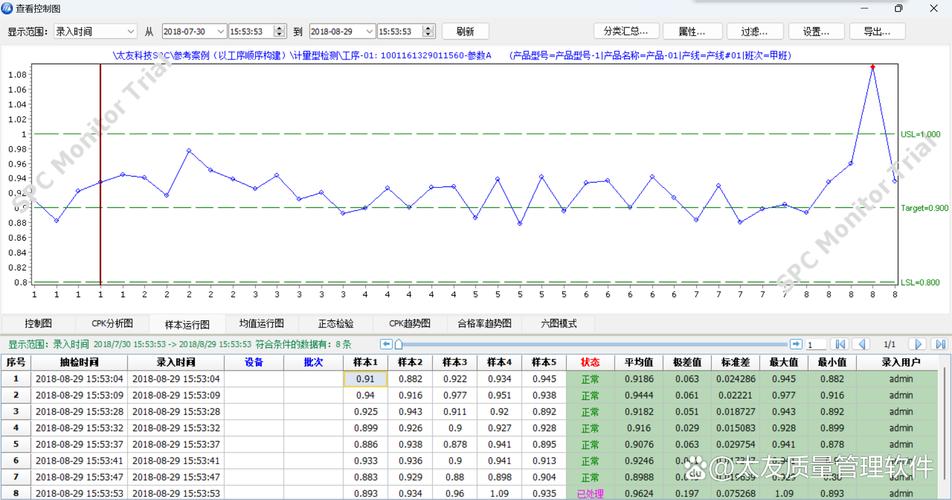 机械加工批量零件尺寸波动测量实训记录表
砍了三分之二功能,才留出来核心逻辑
第一版做出来,我自己用了一次,差点放弃。啥功能都往里塞,SPC统计、批次管理、供应商数据录入、报废统计…堆得像杂物间。学生进去,光填基础信息就要十分钟,早就没兴趣了。
哦对,当时还加了自动预测功能,现在想起来真蠢,学生连波动为什么产生都没搞懂,要什么自动出结果?
不过话说回来,做系统就像改机械设计,你得搞清楚给谁用,要解决什么问题。我们是机械设计教学,不是工厂ERP培训。核心目标是让学生在设计阶段,就能把加工端的质量波动趋势嵌进去,改掉“设计不管加工”的臭毛病。
所以第二版,砍。所有和设计研判无关的全砍。只留三个模块:历史波动数据导入、趋势拐点研判、公差带匹配调整。改完第三版,拿去给实验班学生试,才顺了。
有个学生做减速器箱体的孔位公差设计,把加工中心过去半年同类型工序的尺寸数据导进去,系统自动跑出趋势线,一眼就能看到,孔尺寸随着加工次数增加,会往正偏差方向飘,漂移速率每个月两微米,刚好学生设计的时候把公差上限卡到了标准要求值,批量生产到第三个月,漂移之后就直接超差。改三微米,把公差上限放大一点,问题就解决了。学生当时说,原来设计不是画完图就结束,是要给后面的波动留空间啊。这句话比我讲十节课都有用。
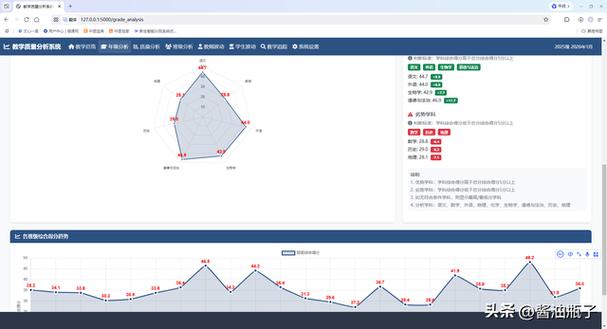 教学用质量波动趋势研判分析管理系统操作界面
工具是载体,思维才是要教的东西
 工具是载体,思维才是要教的东西
最开始我以为,做这个系统就是给学生一个方便的计算工具,省得他们手动画图算趋势浪费时间。用了一学期才发现,不对。它悄悄改了学生做设计的逻辑。
原来学生做设计,顺序是“定功能→算尺寸→标公差→完事”。现在呢,标完公差之后,会主动去导同工序的历史数据,跑一遍趋势,看看自己的公差带会不会蹭到波动的上升沿或者下降沿,会不会出问题。原来我上课讲“动态公差设计”,讲破喉咙学生也没概念,现在跑一遍自己就懂了。
当然,也还有坑。比如还是有学生上来就依赖系统的研判结果,自己不动脑子想波动产生的原因——是机床磨耗?还是毛坯硬度不均?还是车间冷却液温度波动?这点我现在上课第一节课就说,这个系统只是帮你把藏在数据里的趋势挖出来,为什么会有这个趋势,得你自己去车间找答案。
我做机械设计教学快十五年,越来越觉得,我们教的不是怎么画一张符合标准的图纸,是教怎么出一个能批量生产、能稳定出合格产品的设计。很多设计,图纸上完全符合国标要求,一做批量就死,就是因为设计的时候根本没考虑质量波动的长期趋势。你把这个研判环节提前到设计阶段,不用等开模开料才发现问题,省多少钱,省多少事。
之前有个毕业的学生回学校,说现在在车企做底盘零件开发,就用上学时候练出来的思路,做设计先过一遍波动趋势,改了两个公差,帮项目省了十几万的修模费。我听了真的挺开心。
毕竟,做教研做工具,不就是为了让学生出去少踩坑吗?哦对,最近还有个想法,打算把不同加工方式的典型波动库再完善一点,让学生能接触五轴加工、金属3D打印这些新工艺的波动规律,慢慢更吧,不急。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:课堂上卡了三个月:我改了三版质量波动趋势研判分析管理系统
文章链接:https://yqhljx.com/list_9/3788.html
