很多工厂一提产线升级,第一反应就是砸钱换新设备、上新系统,结果要么改完适配不了新需求,要么花了大价钱利用率上不去。本文基于多个汽配、3C零部件产线的改造落地经验,拆解可落地的持续迭代方案,给负责产线升级的中级工程师避坑。
迭代的前提:先做产线资产的全量数字化摸排
我去年接了一个项目,长三角一家做汽车结构件的工厂,原来给传统燃油车供件,现在要转做新能源汽车的电池结构件,精度要求提了一倍,产量要求提了三成。老板上来拍板,说把原来的冲压产线全拆了建新的,预算开了三千万。
说实话,吓我一跳。
我们没有直接动工,先花了一周时间摸排。把每台设备的核心参数、服役年限、剩余寿命、定位精度、接口冗余全部拉出来建档。甚至连每根电缆的负载余量都算了一遍。
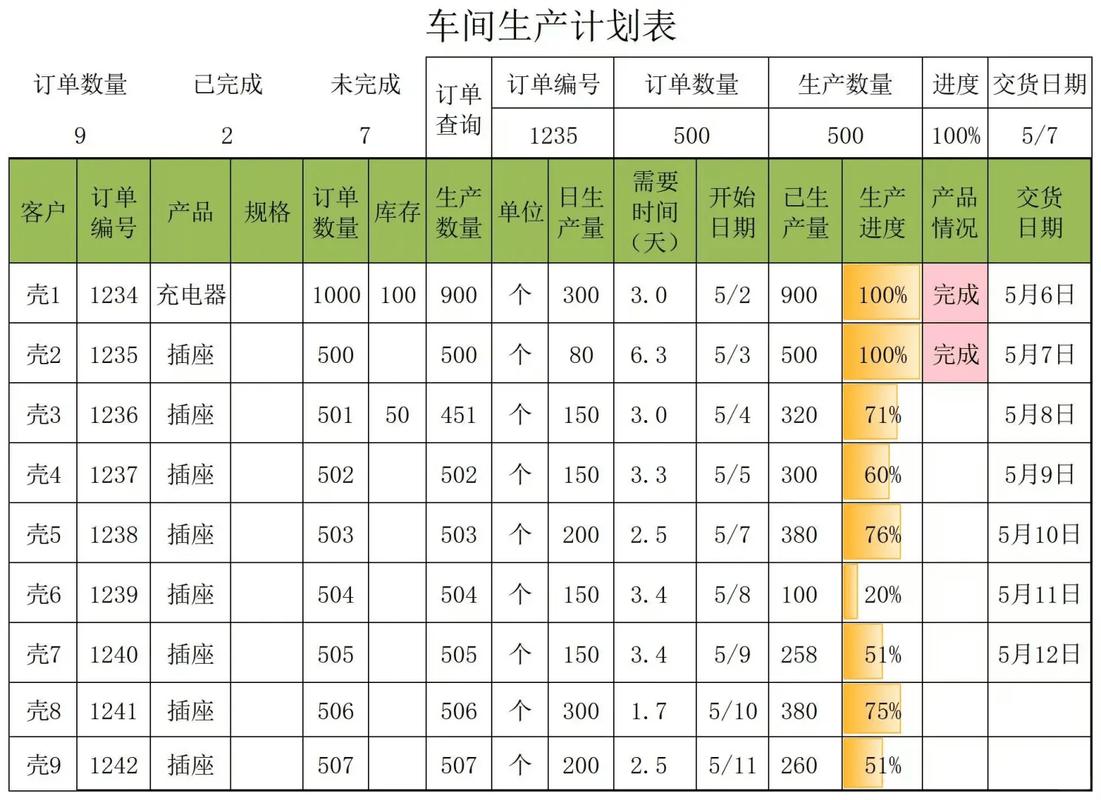
结果出来,老板自己都惊讶。整条线17台核心设备,只有2台送料伺服功率不够,3套工装夹具精度不达标,剩下的12台设备,只要改一改定位机构,更新一下PLC程序,完全能满足新产品要求。最后整个改造成本才380万,不到原来预算的八分之一。
很多人上来就谈升级,连自己现有产线有多少余量都不知道。这不是升级,是乱烧钱。
分阶迭代路径:匹配需求的分级改造逻辑
持续迭代,从来不是一步到位。我习惯把迭代分成三个等级,对应不同的需求和投入。
微迭代,对应产品小改,精度、产量要求变化在20%以内。这种动程序、换工装就行,不用动主设备。比如原来的定位精度是±1mm,新产品要求±0.5mm,不用全换传感器,加一套符合GB/T 22037-2008标准的固定式圆锥定位销,再补一个低功率激光位移传感器做二次校准,成本只有全换传感器的27%,精度还更稳。
我刚做工程师那会踩过坑,当时为了图省事,直接把整线16个传感器全换了,结果因为新传感器尺寸和原来的安装位不匹配,调了整整12天,还差点耽误了客户量产,现在想起都头疼。
中迭代,对应产品品类拓展,产量变化在20%-50%之间。这时候一般要加工位,换部分核心执行机构。这里一定要注意,不要动原来的主线控制系统,用分布式IO扩展就好,只要把新工位的控制网接入原来的主站就行,停产改造时间能从3天缩到8小时。对了,新设备的控制协议一定要和原来的匹配,别图便宜用小众协议,下次再改的时候你哭都没地方哭。
大迭代就是产品换赛道,要求全柔性生产,这时候才考虑局部或者全部重构主架构,但即便重构,地基部分比如动力电缆沟、接地极这些,只要符合规范,能留就留,能不用动就不动,光这一项就能省几十万的开挖和回填成本。
持续迭代的保障:留足余量的架构规则
持续迭代不是一次改造就完了,未来三到五年还有新需求进来。所以改造的时候一定要留余量。我给同行的经验是,三个地方必须留:
电气空间预留15%,IO接口预留20%,动力负载预留25%。这是我做了十几个改造项目磨出来的数,符合绝大多数离散制造产线的迭代需求。很多工厂为了省那几万块的成本,一点余量都不留,下次加个工位,要重新开墙放线,停产一天损失可能就几十万,得不偿失。
还有工装接口,一定要统一用符合ISO 9409-1标准的快换接口,别自己瞎做非标。原来我们给一家3C代工厂改产线,原来的工装都是非标的,换一次产品要4小时,统一改成标准快换接口后,换型时间直接降到21分钟,换产效率提了10倍都不止。
不过话说回来,现在很多集成商为了多赚项目钱,故意不留余量,就是为了下次迭代再收一遍改造费,太缺德了。咱们做工程师的,得给甲方把这个关把好。
还有数字化端,别上来就上全套MES,现有产线先把设备数据采上来,先做OEE分析,找到瓶颈再改,比盲目上系统有用多了。我见过太多工厂花几百万上MES,结果连设备数据都采不准,最后变成了一个好看的摆设,放在那落灰。
产线迭代,本来就是跟着产品走的活。产品在变,需求在变,哪来的一劳永逸的升级方案?稳扎稳打,摸清楚家底,分阶段改,留好余量,就是最靠谱的持续优化升级路径。
