上个月刚蹲在东莞一家五金冲压厂的车间地上,盯完最后一轮连续换产调试。掏出满是油污的手机算完账,原来单班120分钟的换产时间,稳定压到了18分钟以内。甲方老板塞烟的时候,我满脑子都是这两个多月踩过的坑,和差点推翻重来的方案。
别上来就砸钱换设备,先算换产损失账
很多工厂老板一提到改造,开口就是“我要把老设备全换了上全新机器人线”。说实话,大部分情况没必要。
先算帐。按照SEMI标准E10-2001对设备综合效率OEE的定义,换产停机时间占总计划停机时间的比例超过60%,同时现有设备本体的几何精度、重复定位精度还能满足产品公差要求的时候,改才有性价比。
我这次接的项目,做的是新能源汽车座椅结构件,多品种小批量,单班最多换4次产,原来每次换产要2小时,单班8小时里一半时间都在等换产,OEE才31%,远低于离散冲压行业的平均60%,改的投入产出比一算,18个月就能回本,这才动的手。
我见过太多上来砸五百万换全新线的,算下来回本要八年,等回本设备都快磨坏了,纯给设备厂商打工。这种改造,不改也罢。
核心改造点:不是全换,是做“软连接”适配
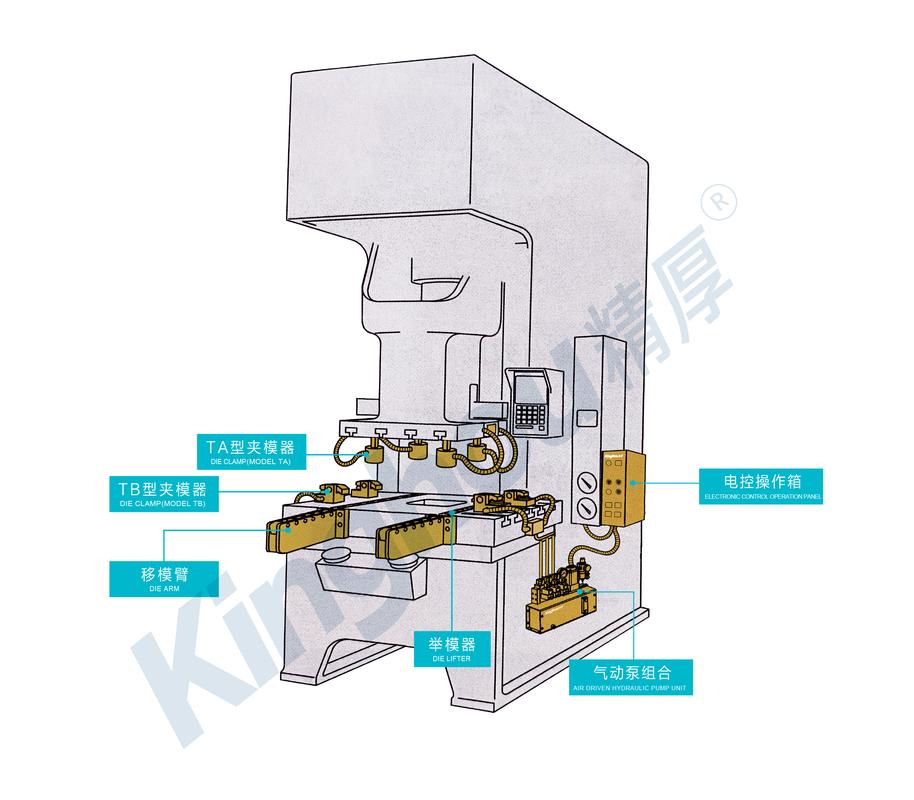
90%的老设备,本体精度根本没差到不能用,问题出在工装定位、参数调用和流程衔接上。我们这次改造,只换了工装定位系统和加了一套视觉辅助对中,没动原来的冲压主机,成本直接省了60%。
原来用的手动定位销、螺栓压紧模具,每次装模要反复敲、反复测,光定位就要四十分钟。换成气驱快换定位销,精度按照GB/T 1800.2-2020 IT5级选型,模具一推到位,销子自动顶死,定位时间直接降到三分钟。
踩过的大坑在这里说清楚,当时图便宜选了普通的工业相机做视觉对刀,车间冲压的油污飘在镜头上,识别成功率不到60%,换了三次都不行。后来改成带蓝光偏振滤镜的500万像素工业相机,镜头加了自动吹气清洁罩,成功率直接干到99.7%。多花那几千块,太值了。
还有参数调用,很多改造队喜欢把所有产品参数都存在上位机里,说方便云端管理。听起来好,断一次网就凉透了。我去年听说有家汽配厂改造完,园区网线断了四个小时,产线开不了,亏了十几万订单违约金。所以我们现在做方案,所有产品的核心工艺参数必须本地备份在PLC存储卡里,断网也能一键调用,根本不影响生产。这个细节,救过不止一次场。
验收别光测单次速度,要卡连续换产稳定性
很多人验收,就测一次换产时间,15分钟换完就签字合格。这纯粹是自欺欺人。我见过太多单次测出来12分钟,连续换三次,次次超时,还出了两件不合格品流出去,差点赔死。
我们现在做验收,有两个硬指标,卡住就过,卡不住就改。第一个,连续10次不同品种换产,换产时间的波动不能超过10%;第二个,连续10次换产的首件合格率不能低于98%。少一个都不行。
还有个很容易漏的细节,改造的时候一定要留至少30%的参数存储和工装安装冗余,以后加新产品不用重新改程序、扩位置。很多集成商为了省成本,刚好给你留够现有品种的位置,以后加一个品种收你好几千,赚这种黑心钱,真的没意思。
不过话说回来,改造完也不是一劳永逸,要给工人做培训,原来换产是老工人凭经验调,现在是一键调用参数,很多老工人会抵触,一定要陪着做两三次实操,把操作步骤贴在机床边上,两周下来就顺了。
快速智能换产改造,本质是赚换产时间的钱,不是凑智能化的热闹。能挖潜老设备就不买新的,能改局部就不动整体,算清楚投入产出再动手,比什么都重要。
