摘要:结合十余年机械设计一线经验,拆解尺寸公差设计中的常见误区,分享落地选型思路,帮你跳出照搬标准的惯性,在精度、成本、交期之间找到最优平衡。
你有没有过这种经历?样机装配到最后一步,轴插不进孔,拆下来三坐标量,轴大了2丝,孔小了1丝,加起来超差3丝,整台项目就得等机加工返工,活活拖慢一周进度。
很多人画图标公差,要么拍脑袋给精度,反正越高越保险,要么就全靠背配合表,滑动H7/g6过盈H7/p6,套完就完事。最后拿到加工报价傻眼,精度提一级,价格翻三倍,供应商还说做不出来。
公差不是画图的附属要求,它是全流程的成本开关
刚入门的时候,我也觉得公差就是走个流程,满足配合要求就行。直到五年前踩了个大坑,现在想起来都懊恼。当时做一台自动化检测设备的机架定位销孔,一共十二个φ12的孔,我怕定位精度不够,全给了H6。结果普通铣工做不了H6,必须磨床加工,原本八千的加工费,硬生生涨到两万六,还等了三天磨床排单,老板在车间骂了我半小时。
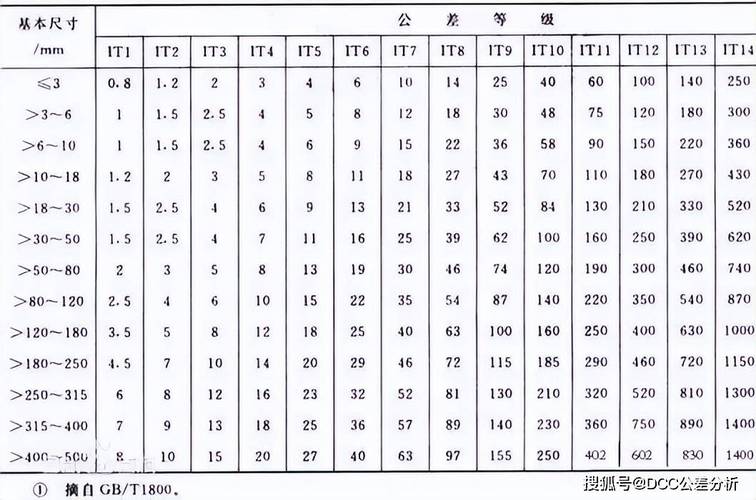
说实话,同等基本尺寸下,公差等级每降一级,加工成本能降30%到50%。100mm直径的孔,普通铣削就能做H7,加工费大概八十块,要做到H6必须磨削,最少两百起步,还得等排单。你多提一级精度,花出去的都是真金白银,性能却未必能提多少。
公差从来不是只给加工看的。从设计阶段开始,它就定死了你要用什么工艺、要不要热处理、后续维修换件的成本是多少。一个要求IT5精度的面,你就别想普通铣床能做,必须上平面磨,甚至研磨,成本自然下不来。
标公差不是套配合表,得顺着装配逻辑倒推
去年审一个工作三年的工程师的图纸,做电机输出轴和传动齿轮的配合,基本尺寸φ20mm,他居然把公差标反了——轴标成H7,齿轮孔标成g6,装完齿轮直接套在轴上晃,间隙大了十丝,测试的时候转起来跳偏,整批齿轮全部返工。
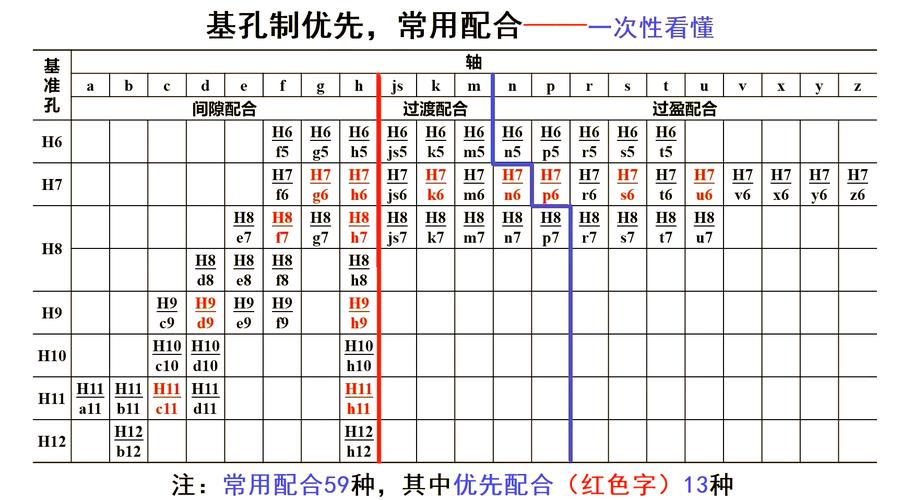
这就是典型的只会背公式,不会动脑子。标公差的核心,从来不是套标准表,而是先想清楚:这个部位装完之后要干嘛?需要满足什么要求?反过来推每个零件应该给多大公差。
比如说箱体和端盖的连接通孔,螺栓只要能穿进去就行,你给H7完全没必要,H12都够用,加工成本差十倍都不止。再比如轴承配合,很多人尺寸公差标对了,就是忘了给轴的圆柱度,结果两端直径都在公差范围内,轴本身弯了或者圆度超了,轴承装上去内圈变形,寿命直接砍半。这个坑,我见过至少十个工程师踩过。
不过话说回来,实际生产总有各种变量,你不能拿理想状态的公差直接用。铝件加工完放一周,孔会缩个一两丝;焊接完的机架,应力释放会走形一两丝;热处理淬完火,尺寸也会胀缩。你标公差的时候,这些都得考虑进去,不能直接照搬钢件的公差表。对吧?
几个经过现场验证的落地经验
静定位公差别给太严:那种只用来定位、不传递大扭矩、不经常拆装的销钉孔,10mm的销钉用H7/h6足够,没必要硬上H6/h5。加工难度翻几倍,最终定位精度差不到1丝,对整机性能几乎没影响,纯纯浪费钱。
滑动配合预留磨损余量:比如气缸活塞杆的导向孔、直线滑块的配合面,设备用个两三年必然会磨损,你新做的时候把公差给得太紧,刚装上去摩擦力大,用不了半年间隙就大到晃,反而不如一开始留合理间隙,加个耐磨套,使用寿命长很多。
大尺寸零件适当放宽公差等级:按照GB/T 1800的公差计算,基本尺寸越大,同级公差的允许偏差值也越大。500mm直径的孔,IT7比IT6的公差范围大了0.04mm,加工难度差了两个等级,如果不是高精度回转配合,直接降一级,成本能降一半还多。
未注公差一定要写清楚:很多外协加工厂,默认的未注公差比国标宽松两级,你图上不标清楚未注公差按GB/T 1804-m级,最后做出来尺寸差一大截,装不上扯半天皮,亏的还是你自己。
干了十几年设计,最大的体会就是,尺寸公差玩得好,不是说你能把精度给的多高,而是你能在满足性能的前提下,把成本压到最低,把交期缩到最短。它是经验,也是平衡的艺术,摸透了,能少踩好多坑,省好多冤枉钱。
