上个月帮设计院的老陈改一批户外通讯塔支架的图纸,翻完所有标注,只看到四个大字:表面镀锌。我随手给老陈发了个消息,问他要热浸还是电镀锌,厚度要求多少,要不要除氢,结果半天回过来一句“加工厂知道,镀锌不都那样?”。
干机械十年,我见过太多这种,把镀锌当万能表面处理,啥细节都不标注,最后出了问题哭都来不及。整理了这些年踩过和见过的坑,给各位同行提个醒。
别只写“镀锌”,先搞懂你要选哪一种
市面上主流的镀锌就两种:热浸镀锌、电镀锌。别看都是锌,差了十万八千里。
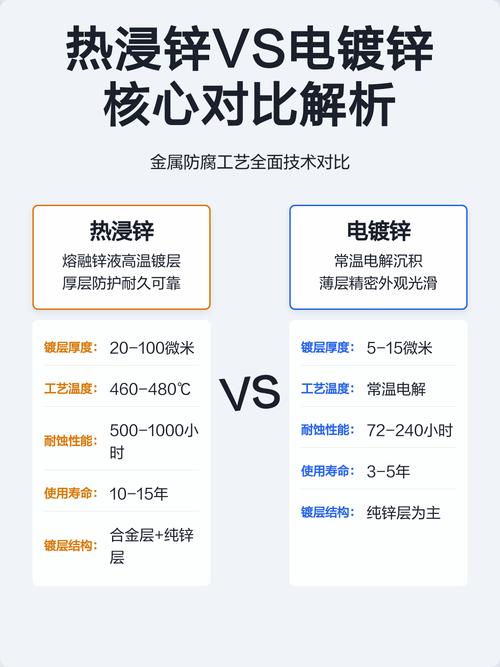
热浸镀锌是把构件扔到融化的锌液里浸,镀层厚,按照GB/T 13912-2002 金属覆盖层 钢铁制件热浸镀锌层技术要求及试验方法,厚度小于6mm的钢板,镀层平均厚度至少要85μm,6mm以上的平均厚度不低于70μm。这个厚度,户外露天放个一二十年不生锈都正常。缺点是什么?镀层不均匀,精度高的零件不能用,螺纹孔镀完会变小,加工之前必须留余量。
电镀锌是电解沉积,镀层薄,一般也就5μm到30μm,按照GB/T 9799-2011 钢铁上的锌电镀层,普通级也就十几微米,只能用在室内或者干燥环境。优点是精度高,外观平整好看,小精密零件适合用。
五年前见过一个烂摊子,某市政项目做路边路灯预埋件,设计图为了省钱,标了电镀锌,厚度没提,加工厂按最低标准做了,结果不到三年,二十多个预埋件全部锈得变了形,挖出来重新换,花了上百万。
说实话,选的时候逻辑很简单:大构件、户外、要求防锈年限长,选热浸。小零件、精度要求高、室内用,选电镀锌。就这么点事,偏有人省步骤。
氢脆这个隐形杀手,多少人栽过跟头
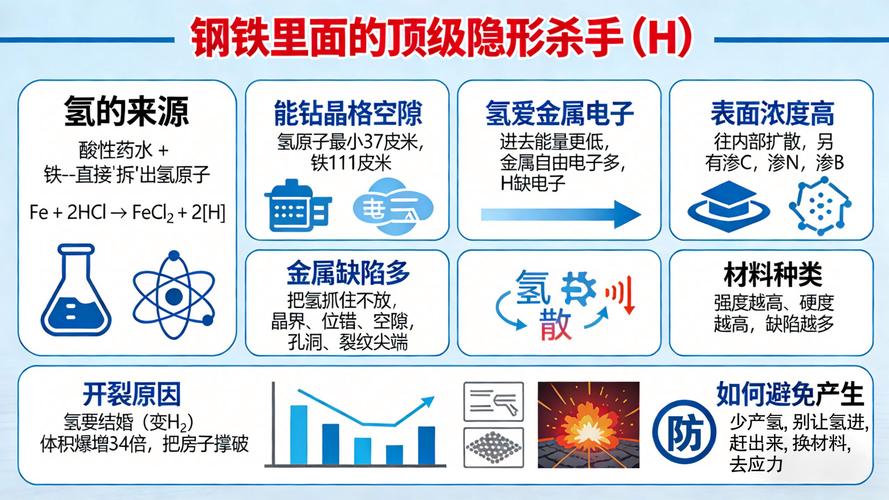
很多人镀完锌,零件放着好好的,用着用着突然断了,查来查去找不到原因,十有八九是氢脆搞的鬼。
镀锌之前,构件要酸洗除锈除氧化皮,这个过程里,氢原子会钻进钢材的晶格里面,让钢材变脆,强度越高的钢材越敏感。尤其是10.9级以上的高强度螺栓、弹簧、弹性卡簧这些,稍有不慎就出问题。
之前我在风电行业待过,有一批偏航制动器的紧固螺栓,12.9级,外协加工厂图省事,镀完锌没做除氢处理,装车三个月,跑现场巡检的时候发现断了三根,当时整个项目组都冒冷汗。你想,百米高的风机,制动器螺栓断了,万一偏航出问题,那就是机毁人亡的事故。最后整批一百多根全部换掉,光高空拆装的成本就花了八十多万,算下来,够给这批螺栓做一百次除氢了。
按照GB/T 5267.1的要求,强度等级≥10.9级的螺栓,镀锌后必须在190℃~230℃下保温至少4小时除氢。很多小加工厂为了赶工期省成本,直接把这一步跳了,出了问题全甩给设计。
不过话说回来,设计的时候就要把要求标上去,别给加工厂偷懒的空间,对吧?
后处理没做好,镀了锌也白搭
镀锌完不是就结束了,还要钝化。钝化的作用就是在镀层表面形成一层致密保护膜,延缓锌的氧化,能把防锈能力提高好几倍。
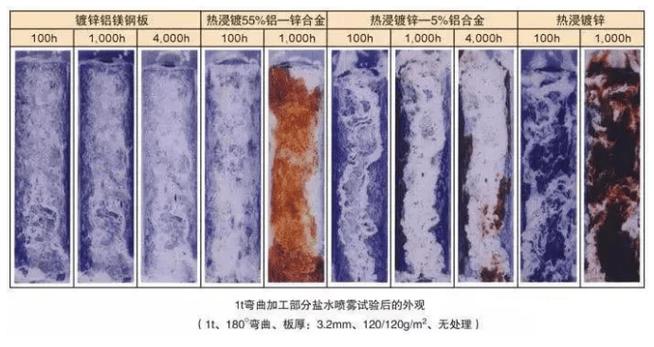
以前都是六价铬钝化,防锈好还便宜,不过环保要求现在卡得严,大部分地方都不让用了,现在主流是三价铬钝化,还有无铬钝化。很多人说无铬钝化防锈差,其实不对,现在成熟的无铬钝化工艺,盐雾试验也能做到几百小时不出红锈,完全够用。
要是在沿海或者高腐蚀工业环境,光钝化还不够,钝化完还要做封孔处理,或者加一层封闭漆。我前年做过一个海边的光伏支架项目,一开始设计只要求热浸镀锌,试验的时候,不到200小时盐雾就出红锈了,达不到甲方要求的1000小时,后来加了一道环氧封闭漆,直接过了1200小时,问题就解决了。成本也就增加了不到5%,换来了十年的防锈保证,太值了。
还有个容易忽略的小细节,热浸镀锌之后,不要随便打磨镀层,除非是装配必须,打磨的地方直接破坏了锌层,很快就会生锈,要是必须打磨,完了还要刷富锌漆补上,别嫌麻烦。
很多人觉得镀锌是个入门级基础工艺,没什么可抠的细节,可我十年里见了太多因为一两句话没标注清楚,最后造成几十万甚至上百万损失的案例。
干机械这行,拼到最后,就是拼谁细节考虑得全。你多写一句厚度要求,多标一个除氢要求,后面少了好多麻烦。
