2026-09-19 16:06:50 分类:机械设计
上周收上来的阶梯轴设计作业,八个学生里有七个,整根主轴都标了氮化。我把作业往讲台上一放,没讲对错,先抛出问题。
为什么放着渗碳淬火不用,非要选氮化
学生张嘴就能答,氮化硬度高,耐磨啊。教材上都这么写。
说实话,耐磨这俩字太虚了。渗碳淬火硬度也能到HRC58-62,不比氮化低啊。
氮化真正不可替代的优势,从来都是变形小。
氮化的处理温度低,一般也就五百多度,渗碳要升到九百多,淬火还要快冷,热变形大得离谱。氮化做完,变形量基本都在微米级,很多高精度零件,磨完最终尺寸再做氮化,不用再返工加工,省了多少事?还有一点,氮化层抗咬合能力强,滑动配合的时候哪怕暂时断了润滑,也不容易和对磨材料粘在一起咬死,这个特性是渗碳淬火比不了的。
很多人说氮化硬度更高,其实不对,普通氮化的硬度高是因为氮化物,要是论整体硬度,渗碳淬火完全不比它差。只是场景不对,你用错了工艺。
 氮化处理后齿轮截面硬度梯度图
踩过的坑:整轴氮化的教训
我刚毕业跟着老工程师在外协厂盯货,见过一整批四十多根40CrNiMo的主轴。全废了。
为什么?绘图员刚出校门,照着例题抄,说主轴要耐磨,整根都标了氮化。结果呢,主轴一端要装联轴器,过盈配合压进去,后来调试不对要拆出来,一拉,轴端直接裂了。
氮化层脆啊。整个轴都做氮化,芯部哪怕是调质的,外层全是脆的,受一点冲击拉应力就裂。还有,氮化多少钱?按表面积算的,整根轴做下来,比只做工作面贵三倍还多,老板脸都绿了。
说实话,那时候我才反应过来,教材上写氮化优点的时候,从来不会主动提它的缺点。学生背书背得滚瓜烂熟,一到实际设计就踩坑。
学生最常卡的点就在这:到底哪里要标氮化?
说穿了,只有需要耐磨、抗咬合的工作面才需要氮化,其余位置调质足够。装紧固件、传递扭矩的配合段,本来就需要一点韧性,你给它弄一层脆氮化,不是找事吗?
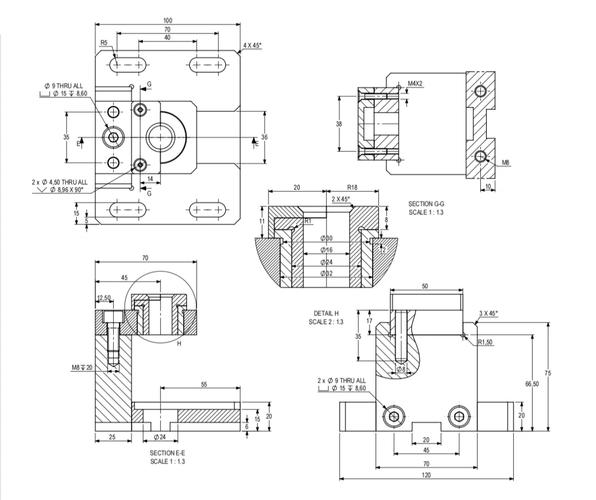 机械设计图纸氮化区域标注示例图
后来那批活,改了标注,只有两个支撑轴颈和齿轮配合段做氮化,剩下的全保留调质,做成之后再也没出过问题,成本直接降了六成多。
还有一个常见误区,很多学生觉得氮化层越厚越好,不对。氮化层一般也就零点几毫米,厚了反而脆,只要满足磨损余量要求就够了,太厚成本高,脆性大,完全没必要。你说一个轴颈,磨损余量也就零点二毫米,你做一毫米厚的氮化层,图啥呢?
教学里改了:先看坑,再讲参数
 教学里改了:先看坑,再讲参数
之前我上课,也是顺着教材来,先讲氮化的定义、工艺分类、性能参数,最后举个应用例子。后来发现根本不行,学生记了一堆参数,交作业还是错,一错就是整轴氮化这种低级错误。
现在我改了,第一节课讲氮化,先把当年那堆废轴的照片摆出来,问学生,你觉得问题出在哪?扔给他们十分钟讨论,大部分人都能猜出来是工艺错了,但大多说不出根本原因。等他们聊得差不多了,我再讲什么时候用,什么时候不用,标注的时候要砍哪里,哪些坑是前人踩出来的。
不过话说回来,很多学生到毕业都没进过车间盯过货,没见过真的废件,光听我说也没太深刻的感受。所以每次改作业,只要看到整轴氮化,我都圈出来打个大叉,让他们自己改,改对了再讲。
上次改作业,还有人标错,不过比之前好多了,至少一半的人知道只标工作面了。
学机械就是这样,哪有什么完美的工艺,都是取舍。氮化好,但不代表所有地方都要用。贵的工艺也不代表就是对的,适合你的场景,满足要求,控制住成本,才是对的设计。我把这些踩过的坑讲出来,比让学生背十个工艺参数都有用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:氮化,我在课堂上没敢一开始就讲透的事
文章链接:https://yqhljx.com/list_9/3052.html
