上个月带毕业班做课程设计,题目是重载低速输送辊齿轮设计,大半学生卡在这里卡了三周。不是画不出图,是选不对热处理工艺。一开始我没当回事,不就是选表面淬火吗?翻书就能找到的知识点。直到有个学生把设计稿拍我桌上,说算了三次寿命,都不够,改模数改中心距都没用,问我到底哪里错了。
课堂上永远绕不开的认知误区
我翻他的计算书,齿面硬度选了280HB,整体调质,刚好满足教材上给的重载齿轮范围啊?不对,我问他,你知道这个齿轮每天要转八个小时,用十年,接触面的疲劳寿命是怎么算的吗?他说,教材上的公式套的啊。哦,问题出在这里,他只记住了表面淬火提高硬度和耐磨性,没搞懂什么时候必须用,什么时候可以不用。
很多学生的惯性思维是,能做整体热处理就不做表面,觉得少一道工序省成本。真的错。整体淬火要把整个工件透烧,齿轮的芯部本就需要韧性,你淬硬了反而容易断齿。就算芯部韧性够,整个齿轮加热变形,你后续要磨掉多少余量?材料成本和加工时间都上去了。
同样模数8的45钢齿轮,整体淬火后的变形量是感应表面淬火的四倍还多。也就是说,你选整体淬火,后续要留两倍的磨量,不仅费料,加工时间多花一倍,成本反而更高。这就是第一个误区:表面淬火是多出来的工序,会增加成本。
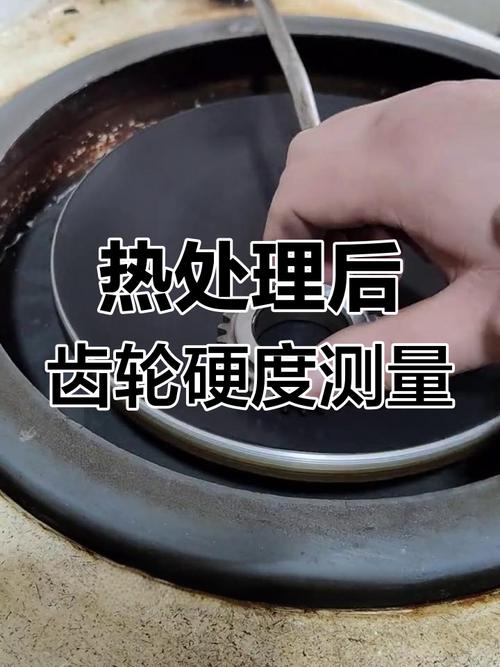
改一道作业题,把卡点变成切入点
原来的课程设计要求是「选择合适的热处理工艺,完成齿轮设计」,太宽泛了,学生随便选一个凑数就行,根本不会想为什么。我把要求改了,要求必须做两个方案的对比:一个用整体调质+表面淬火,一个用整体淬火,从三个维度算帐:寿命、加工成本、变形量。说实话,改完之后,学生一下子就清醒了。
之前卡了三周那个学生,算完直接拍脑袋,说原来差这么多。他之前算错了参数,上来就给硬化层选了1mm,按照他的齿轮受力,接触应力算下来,硬化层深度至少要1.8mm,浅了的话,硬化层和芯部的结合处容易出疲劳裂纹,寿命直接掉一半。
不过话说回来,这个也不能怪学生。我翻了三本不同版本的机械设计教材,都只提了表面淬火的作用,连不同载荷下硬化层深度的参考表都没有。上次我去合作的齿轮厂开会,找总工程师要了他们的内部选型表,扫描了放课程网站里,学生一查就清楚了。
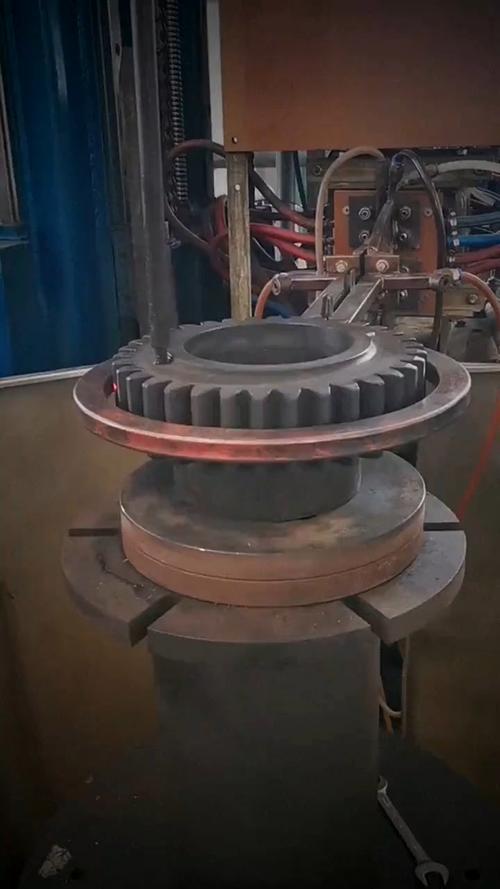
还有个做毕设的学生,做风电偏航齿轮,把硬化层选深了两毫米,做出来试样做疲劳试验,跑了不到一半循环就断了,回来跟我吐槽了快一个小时。为什么?硬化层越深,残余内应力越大,超过临界值之后,芯部韧性再好也扛不住。所以选表面淬火,最核心的不是硬度,是硬化层深度的匹配,多了少了都不行,这个点我翻遍教材都没找到哪个老师讲透,只能自己拿实际案例喂给学生。
那些课堂之外要补的细节
很多学生出了校门,进了工厂才发现,书本上的知识点太干净了,干净到没有杂质,也没有实际的取舍。比如很多人以为表面淬火只能用在45钢这类中碳钢,其实现在低合金结构钢比如40Cr,用感应表面淬火做出来的性能,比渗碳碳氮共渗差不了多少,成本却低了快一半,量产零件谁不选这个?对吧?
也不是所有工件都适合用。形状太复杂的,感应线圈不好做,火焰淬火又不均匀,这种时候不如选渗碳。还有变形,表面淬火不是完全不变形,只是比整体淬火小很多,对于精度等级IT7以上的齿轮,你必须留够磨量,淬火之后再磨齿,不然精度达不到要求,这个细节教材没写,我也是跟车间师傅聊天才知道的。
之前有个毕业两年的学生回学校看我,说他现在在车企做转向节的设计,原来的老方案用的是渗碳,他改成了感应表面淬火,一条生产线一年省了不少成本,领导直接给涨了工资。他说当时上课我讲的那堆成本对比,他记到现在,原来上学的时候觉得我抠抠搜搜算那点加工费,没想到进了工厂,这就是核心竞争力。
我当时听了,挺感慨的。我们教机械设计,不是教学生背多少定义,画多少张图,是要教他们,每一个工艺选择,每一个参数,背后都是实际的成本、寿命、可靠性的取舍。表面淬火这个知识点,说起来简单,就是表层淬火,芯部保持韧性,但是真要用到设计里,多少人栽过坑?我改那一道作业题,就是想让学生早点踩坑,早点搞懂,比毕业之后到工厂再挨骂强。
最近又改了作业的要求,加了一个批量生产的节拍对比,下次上课看看学生还能挖出什么新问题。
