2026-09-19 12:40:53 分类:机械设计
上周四金工实践课后,三个学生围过来问,正火到底和淬火有啥区别?设计的时候为啥要用正火?
我翻了翻他们的课本,瞬间懂了问题出在哪。
为什么学生总把正火当可有可无的备胎
很多教材按工艺顺序把它放在退火之后淬火之前,轻飘飘一句多用作预备热处理,直接给学生种下了正火就是边角料工艺的印象。背知识点的时候只记“空冷、比退火硬度高、预备热处理”,根本没懂这玩意儿在实际设计里是干啥的。
直到前年有个已经毕业的学生回校,吃饭的时候聊起他在江浙的汽配厂做产品开发,我才意识到我们的教学漏了最核心的东西。他说他们厂给商用车做的几百种中小型传动轴零件,超过六成直接用正火就出厂了,根本不需要淬火调质。
为啥?省成本啊。
正火的操作有多简单?加热到奥氏体化温度,拿出来挂在车间空冷就行,不需要配淬火槽,不需要控制冷却水温,做完直接进下一道工序,单位成本比调质低快一半。
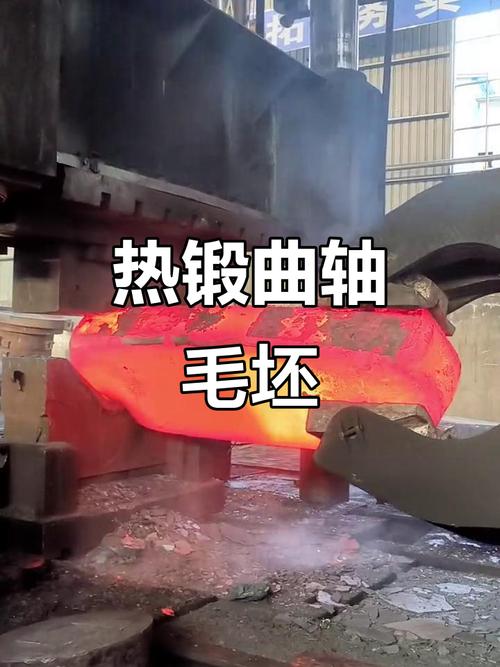 汽配厂曲轴正火处理后毛坯工件
很多人觉得正火性能不如淬火,那得看你用在哪。设计不是追求性能越高越好,是追求刚好满足要求的前提下成本越低越好。这话我说了一百遍,学生没概念,直到拿这个汽配厂的例子说,瞬间就懂了。
正火哪里是备胎?它是主动选的性价比方案啊。
学生最容易卡的那个点,我换了讲法
之前我讲三种热处理的冷却速度,就是列个表:退火随炉冷,正火空气冷,淬火介质快冷。让学生背,下次提问还是混。
后来我改了,不背参数,讲场景。三块同样大小的45钢,都加热到850度奥氏体化。第一块我关上炉子门,让它跟着炉子慢慢降温,这就是退火——慢到极致,晶粒长的大,软,好加工。第二块我拿出来,挂在车间门口通风的地方,让风自然吹凉,这就是正火——冷却速度不快不慢,晶粒来不及长大,比退火细,强度硬度都上去一点,又不会像淬火那么硬。第三块我直接丢进冰盐水里,几秒钟凉透,这就是淬火——硬,脆,要回火调整性能。
学生听完,当场就能分清楚,再也不会混。
最常见的卡点,不是记不住参数,是不知道什么时候选正火。去年有个毕设学生,设计小型装载机的动臂销轴,材料选了45钢,上来就标调质处理。我让他把算出来的最大工作应力拿出来,再看看正火45钢的强度范围,对比一下,他才发现,最大应力不到正火强度极限的六成,完全够用。
改完之后,单个销轴的加工成本降了12%,来评毕设的企业工程师当场夸了这个点,说现在刚毕业的学生,能懂工艺和成本平衡的太少了。
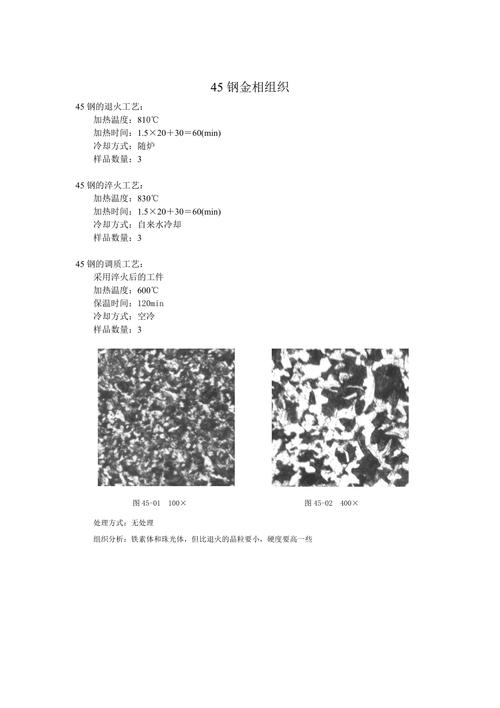 45钢正火后金相组织显微镜图
说实话,这个错误太常见了。学生做题做惯了,总觉得要选性能最好的工艺,不知道工程里选的是最合适的。正火就是教这个道理最好的例子。
我把备课的参数表换成了决策逻辑
 我把备课的参数表换成了决策逻辑
之前我的教研笔记里,正火这部分就是列温度范围、硬度范围、适用材料,跟教材没区别。上次那个毕业生聊完之后,我整个改了备课内容。
现在我不讲参数先讲决策逻辑。拿到一个零件,选热处理,先问三个问题:第一,要求的强度硬度是多少?第二,零件截面多大?第三,批量生产的预算控制在多少?
低碳钢要改善切削性能,正火后的硬度刚好,比退火好加工,这时候选正火,比退火划算。中碳钢做中小型受力零件,强度要求不高,正火就能满足,不用调质,省成本。薄截面零件淬火容易开裂,正火的应力小,不容易裂,更安全。
那什么时候不能用?厚大截面的零件,正风冷不透,心部冷却速度跟退火差不多,性能上不去,这时候就不能选,老老实实调质。我故意让学生踩这个坑,上次有个学生设计120mm厚的连接座,标了正火,我让他自己去查正火的有效冷却深度,他查完自己就改了,这个印象比我讲十遍都深。
不过话说回来,现在很多应用型的机械设计教学,还是太偏强度计算和画图,从来不讲生产端的实际情况。正火这个小东西,其实就是块试金石,你懂了什么时候选正火,就说明你真的懂工程设计,不是只会画图纸应付考试。
昨天那个问问题的学生,改完作业,在本子边上写了一行小字:原来正火不是凑数的,是性价比选手。我翻作业的时候看到,笑了好久。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生总搞混淬火和正火?我改了课堂讲法
文章链接:https://yqhljx.com/list_9/3046.html
