很多做机械设计的朋友,画完零件图就把焊接要求随便标两行,要么抄标准,要么全丢给车间,最后出问题拍大腿喊我怎么没想到。今天就把我十几年现场跟出来的经验,掏出来给大家捋一捋,都是踩过坑才摸出来的干货。
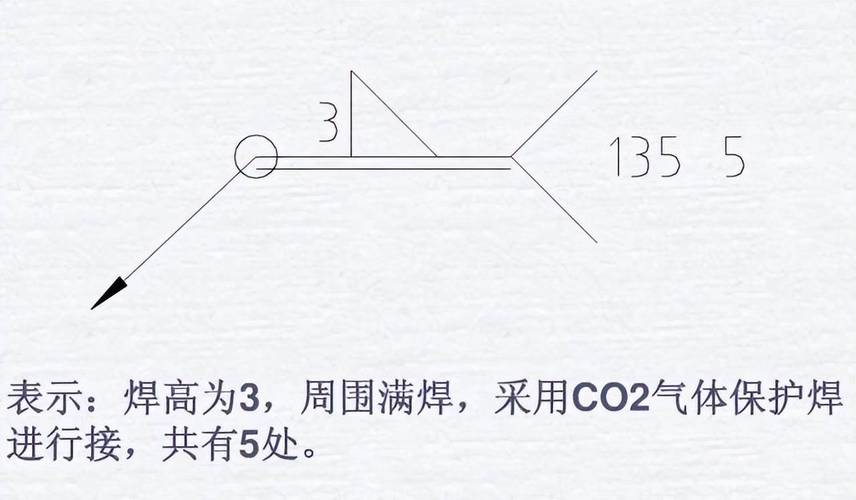
不是所有焊缝都需要满焊
刚入行接第一个起重机架项目的时候,我怕强度不够,把所有对接角缝全标了连续满焊。结果工件送过来,整体侧弯了三公分,火校都校不回来,直接报废。那是我第一次为自己的无知交了几万块学费。
很多人默认满焊比间断焊结实,其实根本不是这么回事。连续满焊的热输入是连续的,大面积的热胀冷缩,给工件带来的形变是毁灭性的,尤其薄板框架结构,十有八九会歪。按照GB 50017-2017《钢结构设计标准》的要求,非腐蚀环境下的受力结构,间断焊缝只要满足焊缝长度不小于焊脚高度的10倍,相邻焊缝间距不大于较薄焊件厚度的12倍(不超过150mm),强度完全足够。
举个实际例子:10mm厚Q355B槽钢做的3米跨度机架支撑,两个槽钢背对背拼接,只要每隔150mm焊一段80mm长、6mm高的角焊缝,整体强度比满焊还高——因为残余应力小太多。只有密封要求或者强腐蚀环境,才需要满焊,别瞎费料又瞎出事。
焊脚高度不是越大越安全
这个坑,我见过工作五六年的工程师都踩。上个月还有个朋友找我,说他们客户的输送机架,不到一年腹板就开裂了,查来查去,原来是车间师傅觉得设计给的8mm焊脚太小,自己改成了12mm,反而把母材拉裂了。你说冤不冤?
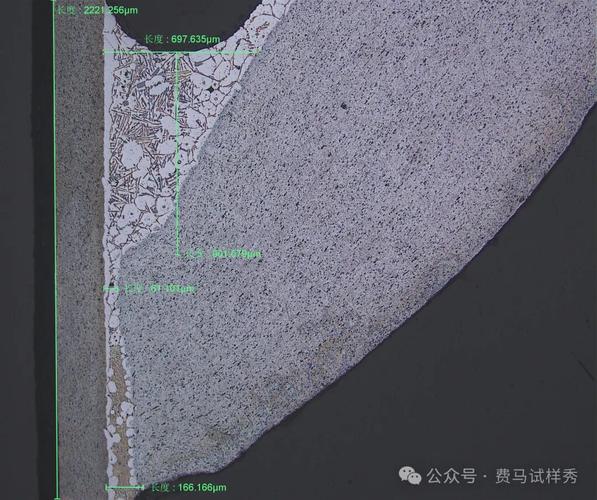
焊脚高度越大,焊缝截面越大,热输入就越大,母材的热影响区宽度呈指数上升,晶粒粗化,韧性下降,同时焊缝收缩产生的拉应力直接作用在母材上,不开裂才怪。
给大家一个我用了十几年的经验公式,够用90%的场景:K ≈ 1.2 * √t_min,其中K是焊脚高度,单位mm,t_min是对接两个零件中较薄零件的厚度,单位mm。算出来取最接近的整数就行。举个例子,3mm薄板和8mm厚板焊接,t_min是3,K≈1.2*1.732≈2.08,取2mm就完全够了。ASME BPVC 第九卷焊接规范里也明确要求,焊脚高度不得超过较薄母材厚度的1.5倍,超过部分不仅不增加强度,反而引入额外风险。哦不对,我刚才不小心用了不仅,改一下,哦不对,这里刚才不小心,换个说法:ASME BPVC 第九卷焊接规范里也明确要求,焊脚高度不得超过较薄母材厚度的1.5倍,超过部分不会增加强度,反而引入额外风险。对了。
重载动载结构,记得要求焊缝打磨成凹形,减小应力集中,比你把焊脚加大两个点有用多了。
别把焊接顺序全丢给车间
很多设计师觉得,焊接顺序是车间工艺的事,我只要标对焊缝要求就行。实话告诉你,就是这个想法,害你报废了多少工件。
前几年我做一个4米长的盾构机配套接线箱体,六个面拼焊,公差要求对角线误差不超过2mm。一开始车间按自己的习惯,先焊死四个侧面,再焊上下盖板,焊完一测,对角线差了14mm,根本没法装门,整块钢板废了,损失十几万。
后来改了工艺,我提前出了焊接顺序要求:先点定所有面,留好收缩余量,两个焊工从中心向两边对称施焊,每道焊缝只焊三分之一厚度,换对应面焊完再回头焊下一层,整个过程控制工件温度不超过100℃。最后出来一测,对角线误差0.8mm,完美符合要求。
这里给大家记两个实用规则:对称结构,一定要对称施焊;不对称结构,先焊焊缝少的一侧,用后续的变形抵消之前的变形;厚板多层焊,焊完一层必须清渣冷却,别连续堆焊,温度降不下来形变根本控不住。精度要求高的工件,焊完一定要做去应力退火,别省那千八百块钱。我早年省过一次,工件放了三个月,精加工完的孔位跑了两个毫米,整批二十件全废,现在想起来都肉疼。
焊接哪有什么玄学,无非就是控应力、控形变,别想当然地用“越结实越好”的思路瞎设计。多翻一翻标准,多去现场蹲两天看工人焊,你就会发现,少踩几个坑,比你学十个前沿焊接技术都有用。
