摘要:很多机械设计从业者习惯把螺柱和螺栓混为一谈,实际上螺柱在重载、高温、厚壁连接场景下的作用无可替代。本文结合实际工程案例,梳理螺柱设计选型的核心要点和常见踩坑点,给有一定基础的工程师做设计参考。
别再把螺柱当普通螺栓用
说实话,很多干了三五年机械设计的,都未必能说清螺柱和普通螺栓到底该什么时候用。很多人觉得,不就是一根带螺纹的杆子?换着用也没差。
这错得离谱。
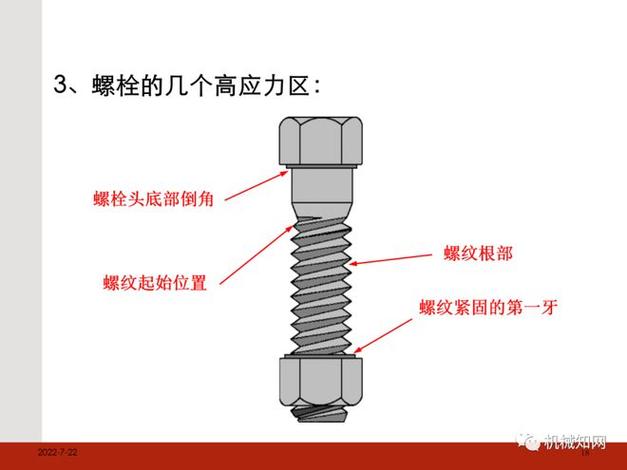
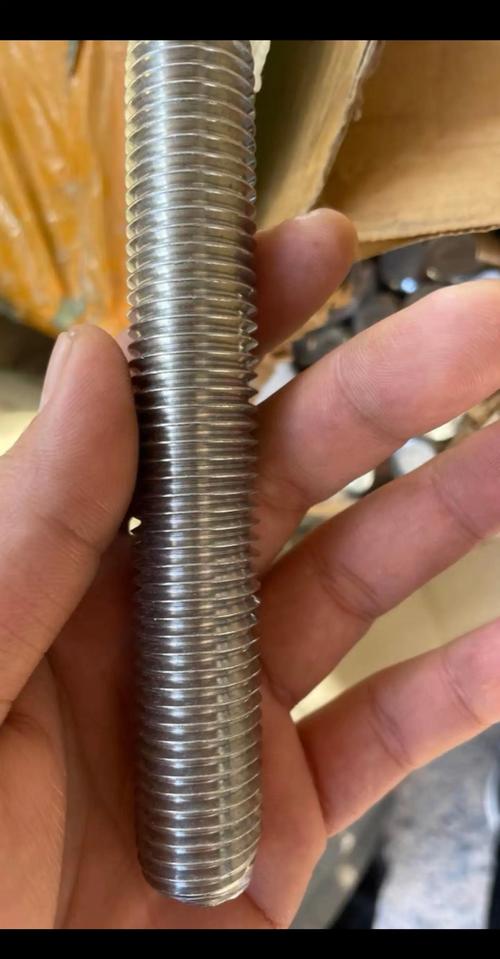
螺柱大多没有头部,两端开螺纹,分等长双头和不等长双头两类。和螺栓比,它不需要穿过整个被连接件,只需要一端拧入基体的盲孔,另一端套上被连接件拧螺母,特别适合厚壁构件、法兰连接这类空间有限,或者需要经常拆卸的场景。
螺柱的核心优势,是能均匀传递预紧力,连接面的应力梯度远小于螺栓连接。尤其是当被连接件厚度超过10倍螺栓直径的时候,用螺栓不仅增加整体重量,还会因为杆身过长导致变形量不均匀,预紧力根本控制不住。
我前两年帮一家压力容器厂分析过一起泄漏事故,运行不到半年,法兰结合面开始往外喷介质,拆下来一看,16MPa、320℃的工况,设计图上居然写的用普通8.8级螺栓,长度快半米了。四个螺栓断了俩,剩下的也裂了大半。这不是强度不够,是杆身太长变形不均,应力集中在螺纹根部,直接给拉断了。换成35CrMo的双头螺柱,用到现在快六年了,一点事没有。
选型里藏着的那些隐形规则
不过话说回来,选螺柱不是照着标准抄个型号就行,这里的坑比你想象的多。
先讲材料,很多新手图便宜,普通工况就用Q235,重载就用45号钢。真的高温高压场合,这根本不够看。按照GB 150要求,压力容器法兰用螺柱,设计温度高于300℃的时候,必须用35CrMo或者40CrNiMo这类合金结构钢,还要做调质处理,晶粒度不低于五级。屈服强度达不到要求,蠕变变形根本控制不住,用个两三年预紧力就没了,不漏才怪。
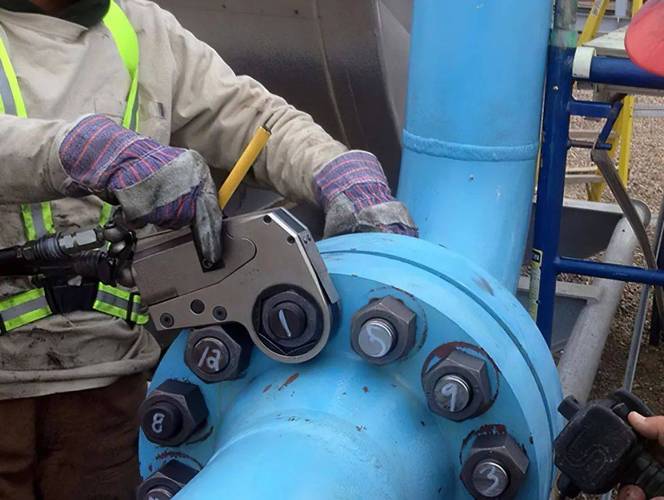
再讲拧入深度,这个是重灾区。很多人觉得,螺纹拧进去个三五圈就够了。实际上,螺纹连接的载荷是靠前几牙承担的,螺柱拧入深度不够,第一牙承受的载荷能超过总载荷的三分之一,用不了多久就会脱扣。行业通用的规则是:拧入钢件基体,深度至少等于螺柱直径d,也就是1d;铸铁基体要1.25d到1.5d;铝镁合金这类软基体得要2d。别嫌深,多开几毫米没什么成本,出事就是大问题。
还有螺纹长度,很多人选型的时候,只看总长度,忘了留够螺母端的余量。正确的做法是,拧上螺母之后,螺柱要至少露出2到3个螺距,不能刚好齐平。一方面是方便拧紧,另一方面是给热变形留余量,温度升高螺柱伸长,齐平的话螺母容易脱扣。
标准也别选错,不等长双头螺柱对应GB/T 897到GB/T 900,根据拧入深度不同选不同的螺杆长度,等长双头螺柱对应GB/T 901-2018,这些都是国内通用的,出口项目要对应ASME B18.31.2的标准,别搞错了标准号,尺寸差一点都装不上。
装配错了,再好的螺柱也白搭
很多人觉得螺柱拧紧不就是拧螺母吗?有什么难的。我见过太多强度等级够、材料对的螺柱,最后因为装配出问题失效。
最常见的错,就是预紧力不均匀。大法兰一圈十几个螺柱,工人顺着拧,结果拧到最后,前面拧的螺柱预紧力都松了,密封面压不紧就漏。正确的做法是对称对角分步拧紧,至少分三次拧,每次拧到预定扭矩的三分之一、三分之二、百分之百,最后再整体顺一遍。这个规矩不是定出来卡人的,是无数泄漏事故堆出来的。
还有一个坑,就是螺柱和螺纹孔的配合间隙不对,很多工厂为了好加工,螺纹孔直接做大了一档,或者螺柱的螺纹公差选了松公差,结果配合间隙大,预紧力一上去,螺柱就歪了,应力直接偏到一侧,断得更快。
高温工况下,还要给螺柱做防咬合处理,螺纹面上涂一层防咬合剂,不然拆的时候螺纹咬死,只能气割切掉,连法兰都可能弄坏。我刚入行那会,现场拆检修理,就遇到过整个法兰二十多个螺柱全咬死,切了三天才切完,那个场面现在想起来都头疼。
小结
螺柱看起来结构简单,就是一根带螺纹的杆子,实则每一处细节都和连接可靠性绑定。选对类型、用对场景、做好装配,才能发挥它的优势。很多时候,设备出问题,不是什么大设计错误,就是这么个小零件没选对,最后捅出大篓子。
