去年三季度产线的氧化铝结构件连续三批致密度(示例)飘到3.72g/cm³以下,客诉单堆了半尺高。
一开始我和班组的小孩蹲在烧结炉旁边记了整整两周的曲线,摸出来的规律全是错的。
以为是升温速率的问题,调了三炉反而更糟。真的急了。
之前想过把所有影响因素全拉出来做满因子实验——最高温度、保温时间、升降温速率、排胶峰值、粉末粒度、装料密度,算下来要做128组实验。烧结一炉要22小时,等测完这些,客户都要换供应商了。
别把田口方法当凑实验次数的工具
说实话,刚接触这方法的时候我真瞧不上——十年前在退休老工程师的旧笔记本上看到过几页手写的正交表,当时觉得这东西不就是拿数学技巧少做几个实验吗,能有多靠谱?
直到那次被逼到墙角,才把那本皱巴巴的笔记翻出来逐字啃。田口方法的核心从来不是帮你省实验次数,是把那些你根本控制不住的干扰因素,从你要调整的可控参数里彻底拆出去。
你想啊,烧结炉里的温度场本来就有±5℃的偏差,每批粉的水分含量也有波动,装料的时候哪个件放在炉腔哪个位置,这些东西你根本没法在每炉实验里完全统一,要是把这些全算成你要测的可控变量,最后算出来的结果全是噪音,根本没参考价值。
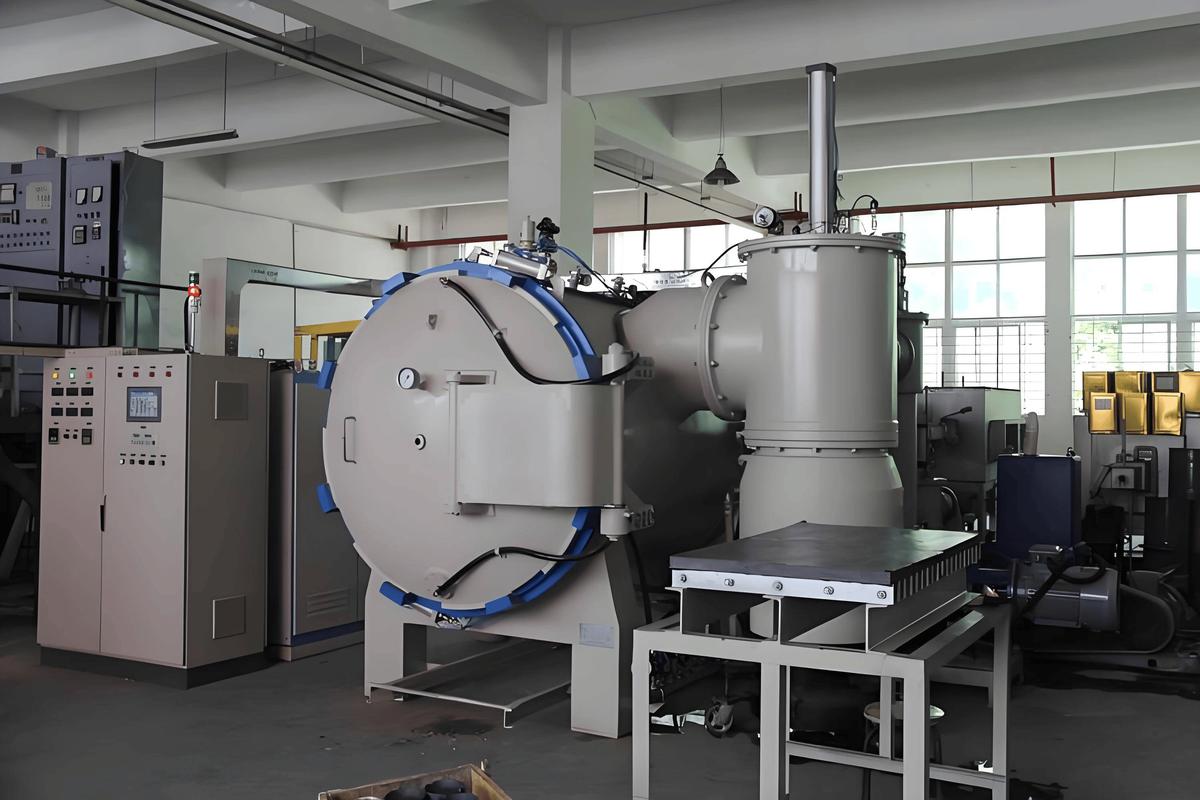
之前我们踩的最大的坑,就是做实验的时候总想着”所有条件都要一模一样”,结果为了统一装料位置,每次实验都要花两个小时摆料,最后还是挡不住炉温本身的波动,测出来的数离散得离谱。
第一次做实验就踩了半页纸的坑
第一次套正交表的时候,我差点把整个实验做废。
一开始列可控因子的时候,把炉腔装料位置、粉末批次、排胶阶段的通风量全算进去了,凑了个L16的表,算出来的信噪比结果乱得像随机数。三炉验证下来,致密度的波动比没做实验之前还大。现在想起来都臊得慌。
当时为了赶进度,连笔记上写的”信噪比要按越小越好还是越大越好先搞清楚”的提醒都没看,上来就把致密度的均值当结果算,现在想想真的蠢。
后来跟着老笔记上的提示重新捋:可控因子只留三个——最高烧结温度、保温时间、中段(也就是排胶结束到最高温的那段)升温速率。剩下的所有你没法稳定控制的东西,全算噪音因子,不用刻意去统一,只要在实验过程里自然覆盖到这些波动就行。
重新排了L9的正交表,总共只要9炉实验,算下来连一周的炉时都用不了。

当时列参数水平的时候还被班组的小孩笑,说我把温度范围拉得太宽——从1600℃到1640℃,保温时间从1.5小时到3小时,升温速率从1℃/min到2.5℃/min,跨度比我们之前所有的工艺窗口都大。
算出来的最优参数,真的不是拍脑袋

9炉实验跑完,算信噪比的时候我盯着屏幕愣了五分钟。
最优组合根本不是我们之前守了三年的1650℃保温3小时。算出来的最优值是1620℃保温2.5小时,中段升温速率1.8℃/min。
第一反应是不对。温度降30度,保温时间砍半小时,这不是要让致密度直接掉穿底线?
带着怀疑跑了三炉验证。
出炉的时候小孩凑在密度测试仪旁边读数,抬头喊说平均3.81g/cm³,离散度(估算)从之前的0.08降到了0.012。我当时手都抖了——之前花了两周记的曲线,调了十多炉参数都没摸到的稳定区间,居然就这么找着了。
不过话说回来,别觉得这个参数能直接套到别的产线上。我们用的是等静压成型的α氧化铝粉,D50在2.1μm左右,要是换了喷雾造粒的粉,或是用连续推板炉烧结,这个参数直接用大概率会出分层开裂的问题。
现在还有个没摸透的细节:当车间环境湿度超过70%的时候,排胶阶段的开裂率还是会往上窜。田口方法算出来的这套参数,对高湿环境的适配性还没完全摸透,今年年初的实验计划里留了三炉专门测这个场景。
