做机械快二十年,见过太多项目栽在机械腐蚀上。强度算得精准,公差卡到微米,结果用了不到一半设计寿命就坏了,拆开来才发现,腐蚀早把结构啃空了。给入行五到十年的中级工程师提个醒,很多坑都是可以提前避开的。
那些藏在设计盲区里的腐蚀事故
去年给北方某煤矿做刮板输送机升级,用户说原来的机头轴,设计寿命十年,刚满三年就断了。探伤报告说疲劳断裂,我们切开断口一看,哪里是什么疲劳。
轴颈和密封接触的位置,一圈密密麻麻的点蚀坑,最深的地方快啃掉了三分之一壁厚。应力从坑底集中,转个几千万转,不断才怪。
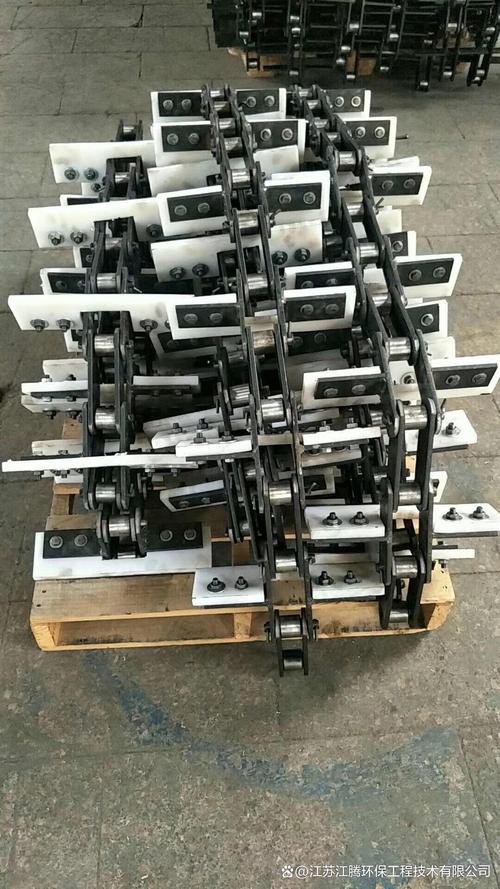
说实话,原来的设计图我看过,强度校核做了足足十页,就腐蚀余量那里,随手标了1mm,连应用环境的腐蚀速率都没算。这不是个例。很多工程师做设计的时候,把腐蚀当成了“慢变量”,觉得反正设备用个十年八年就换代了,哪那么巧就轮到我出事?
真不巧。我见过投产不到半年就因为腐蚀泄漏停车的化工装置,也见过沿海风电塔筒用了五年涂层全掉钢材烂穿的。出事了才回头补,成本比设计阶段多花十倍都打不住。
最容易出问题的几类机械腐蚀,全是踩坑踩出来的经验
氯离子是奥氏体不锈钢的第一杀手。这话我跟新人说过一百遍,还是有人忘。
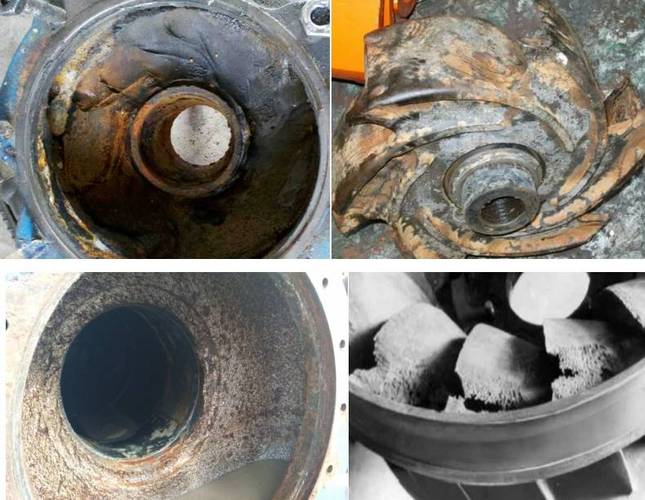
之前做一台海水循环泵,设计选了316L,大家觉得316L耐腐性够了对吧?结果当地海水因为涨潮带了近岸排污,氯离子浓度比常规海水高了一倍,不到一年泵壳就出了点蚀穿孔。
晶间腐蚀,很多人没概念。就是腐蚀沿着晶粒边界走,外面看起来完好无损,里面已经脆得像饼干,一敲就碎。我碰到过一个尿素合成塔的出口阀门,阀体用的304不锈钢,焊接的时候没做固溶处理,焊缝区域的晶界析出了碳化铬,用了一年多,阀门直接从焊缝断了,差点出人命。
还有应力腐蚀开裂,这个最隐蔽。拉应力加腐蚀介质,两个加起来,破坏力远超出单独作用的总和。锅炉的水冷壁,油气输送的管道,很多断裂都是这么来的。
按照GB/T 19292.1-2018《金属和合金的腐蚀 腐蚀试验导则》的要求,设计选材之前必须先做环境腐蚀等级评定,很多人嫌麻烦跳过这一步。你偷的这个懒,最后全是要还的。
工程落地能用的防腐蚀方案,别信教科书上的空话
很多人一提防腐蚀,就说选更贵的材料,双相钢、钛合金往上堆。说实话,完全没必要。合适的才是最好的。
比如沿海的户外光伏支架,有人选304不锈钢,有人选热镀锌碳钢加封闭涂层。我算过,前者成本是后者的三倍,寿命只多两到三年,算年化成本,后者划算太多。只要你按照GB/T 13912-2020《金属覆盖层 钢铁制件热浸镀锌层技术要求及试验方法》的要求控制热镀锌层厚度,沿海盐雾环境下,厚度做到85μm以上,用十五年完全没问题。
腐蚀余量不是越大越好,也不能随手乱加。很多设计院默认加1mm,那是针对一般大气环境。要是在高湿度工业酸雨环境,或者沿海盐雾环境,按照GB/T 50017-2017《钢结构设计标准》的要求,得加到2-3mm。当然你也不能加太多,多余的余量只会增加自重和成本,没用。
还有涂层防护,最容易踩的坑就是表面处理不到位。很多施工队为了省钱,喷砂除锈只做Sa2级就敢刷漆,你要求的Sa2.5级根本达不到。涂层附着力不够,用个两三年就整块掉下来,腐蚀直接接触基体,白花钱。我现在做项目,哪怕甲方压成本,表面处理这一块咬死了不能松,省那点钱不够后期维修的。
不过话说回来,埋地的储罐、管道,很多人喜欢选外加电流阴极保护,说比牺牲阳极便宜。外加电流确实初始成本低,但是要定期维护,一不小心过保护,反而会把涂层鼓泡脱掉,牺牲阳极只要初始选对了阳极块数量,二十年不用管,算全生命周期费用其实更低。
做机械这行,拼的不是谁能画出来好看的图纸,是拼谁能让设备安安稳稳转够设计寿命。机械腐蚀这东西,看不见摸不着,你不重视它,它就能给你捅天大的娄子。多去现场转转,多看看坏了的零件,比对着仿真软件算一百次都有用。
