缝焊:被低估的薄板连接暗坑
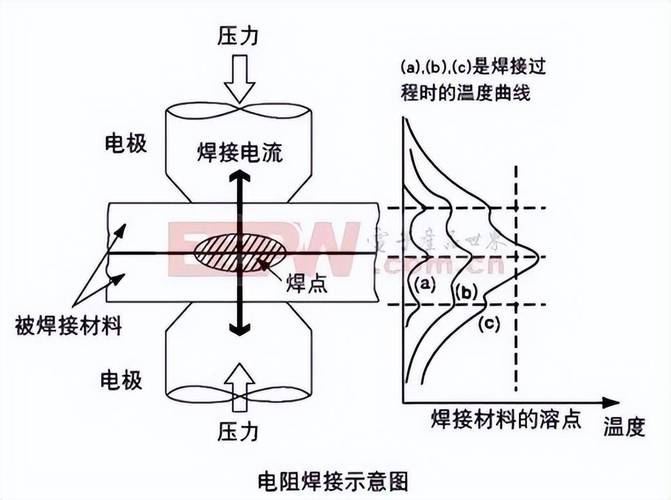
上个月帮朋友调新能源电池壳的缝焊生产线,整了三天才把漏液率从30%压到1%以下。出来的时候满头大汗,最大的感受就是,这玩意儿看起来简单,坑比你想象的多太多。 为什么缝焊不是“连续点焊” 很多入门的工艺员,一提起缝焊第一反应就是“一排连续的点...
上个月帮朋友调新能源电池壳的缝焊生产线,整了三天才把漏液率从30%压到1%以下。出来的时候满头大汗,最大的感受就是,这玩意儿看起来简单,坑比你想象的多太多。 为什么缝焊不是“连续点焊” 很多入门的工艺员,一提起缝焊第一反应就是“一排连续的点...
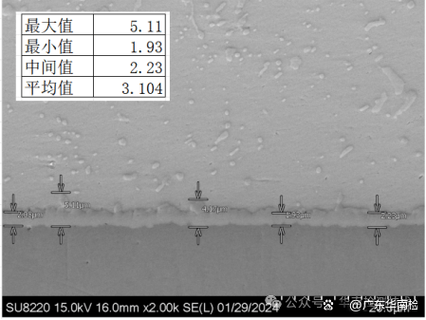
上个月主机厂拎了三台试装车车门找我,刚跑完十万公里耐久试验,掰开一看,内板加强筋的焊点裂了一半,全脱开了。所有工艺参数全卡着行业标准走,电流电压压力一点没差,就是裂了。 参数对了,为什么焊点还会坏 很多人觉得点焊不就是两块板通电烧融粘一起嘛...
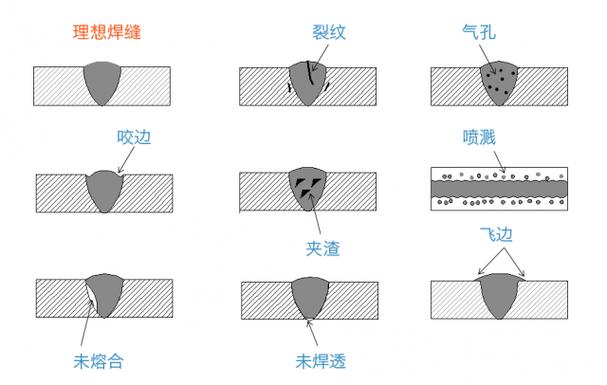
上个月去长三角一家汽配厂帮着调焊接线,碰了怪事。一批碳钢车架的焊缝,换了新的气体供应商之后,每十个探伤件里就有三个出微小气孔,位置全在焊缝边缘。拆了焊丝盘换批次,磨了导电嘴换喷嘴,气孔还是冒。所有人翻工艺卡,参数全对,电压电流送丝速度丝毫不...
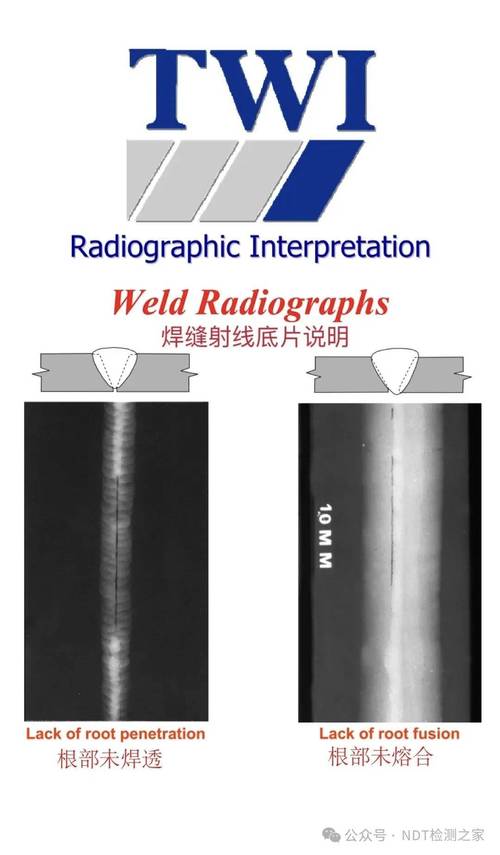
去年湛江船厂那个120mm厚EH36船板埋弧焊对接,探伤出来全是层间未熔合,整段12米焊缝割掉重焊,直接亏了十八万。没人想到,参数是按国标给的,焊材是原厂正品,居然出这种低级问题。 大电流就是万能的?扯淡 很多新手甚至干了五六年的班长,一拿...
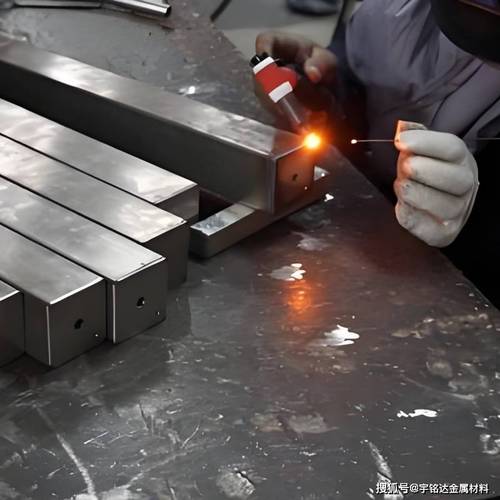
上个月帮朋友调一批钛板散热片的焊接订单,原来用钨极氩弧焊焊,变形超差,良率上不去,有人提议换等离子弧焊,说能量高变形小,结果第一次试做,废了一整箱料。 换枪不换工艺逻辑,照样翻车 很多人对等离子弧焊的认知,还停留在「更高能量密度的氩弧焊」,...
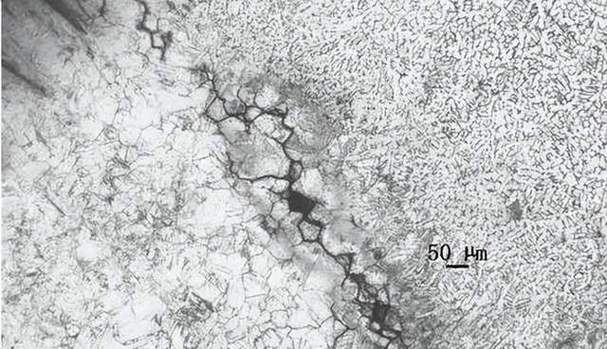
去年航展配套的一个钛合金承力构件,电子束焊做完,X光探伤全过,尺寸公差控制在0.02mm以内,所有人都拍板合格。结果装机试车,312小时就断了。切开看,焊缝中心,密密麻麻的微裂纹。就这么个事,圈子里都捂着呢,没人愿意往外说。 那些看起来完美...
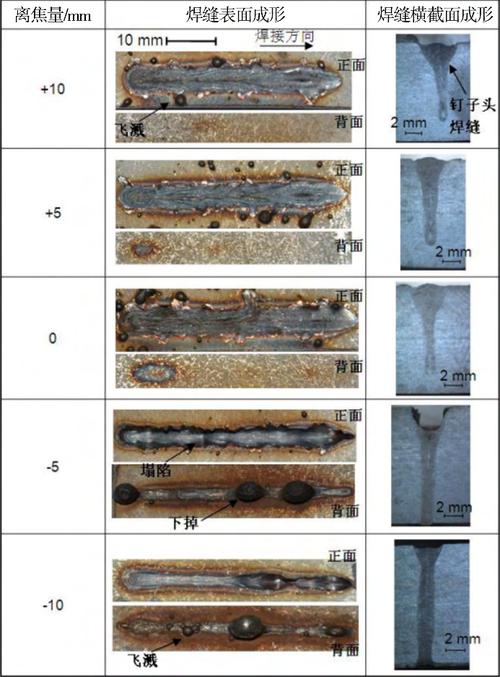
上个月帮长三角一个汽配厂调新线,刚试产就出问题。1000件样品,拉拔测试下来80件脱焊。探伤切开看,熔深差0.2mm。 就差0.2mm。 谁都没想到。 从批量失效聊起 一开始所有人都指向设备,说功率虚标了。找设备厂商过来测,输出功率差不到5...
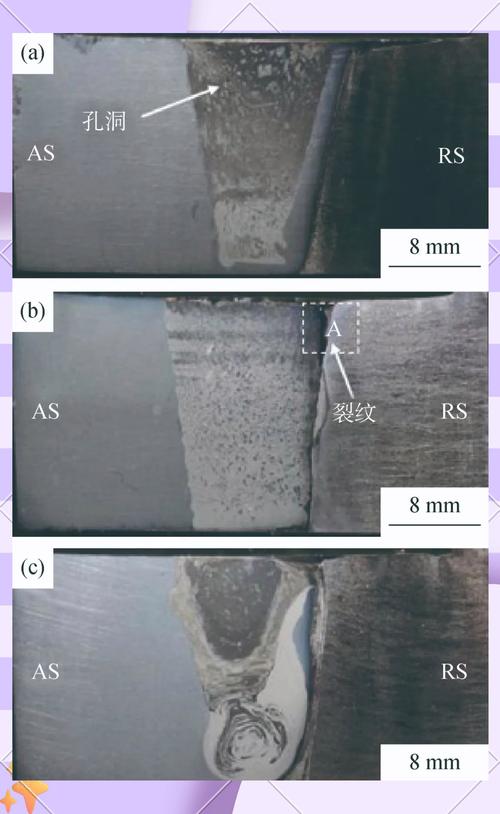
去年给长三角某新势力车企做铝合金电池包托盘工艺验证,120件批量试样,成品X光探伤全过,路试12个月拆解,17件出现了沿焊接前进方向的隐秘断裂,探伤都查不出来,问题出在哪?就是大家吹得神乎其神的搅拌摩擦焊。 看起来没缺陷,实则暗坑全在焊缝内...
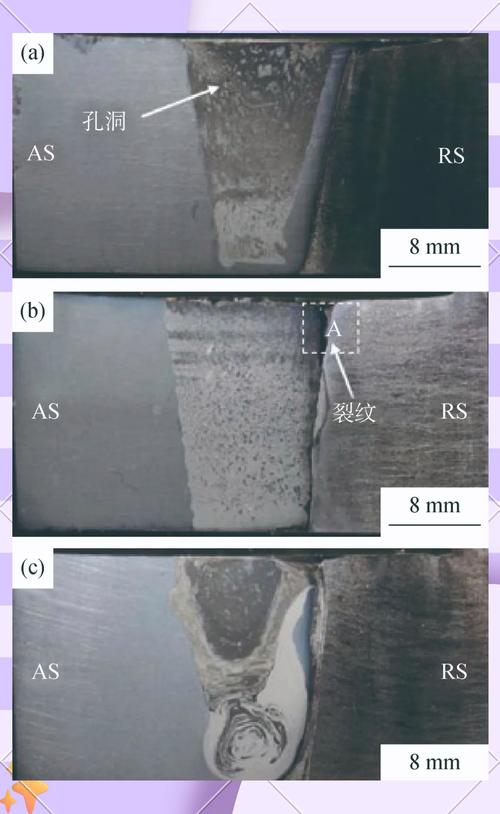
去年冬天在东莞的产线蹲点,盯了三个月摩擦焊的活。出来的成品一开始合格率连六成都不到。没人说原理不对,就是做不出来合格货。 不是所有焊接都要烧熔 很多人对焊接的印象,要么是电弧烧得通红,熔液滴下来凝在一起,要么是激光扫过去融成一块。 摩擦焊不...
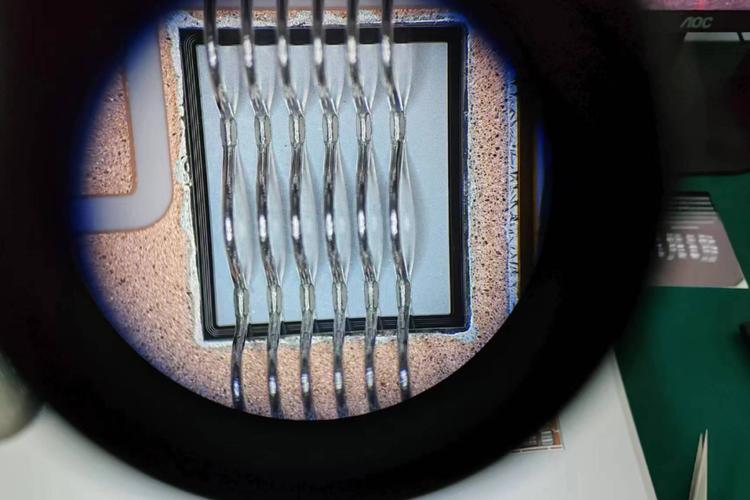
某头部新能源厂的IGBT模块项目,连续三个月压焊良率卡91%,死活上不去。整个工艺部把压力从30N调到120N,温度从120℃升到220℃,换了三批铝焊片,还是卡。我们过去蹲线,第三天拆了17个不良件磨剖面,才找出问题。就是0.01mm的游...