2026-11-03 06:30:59 分类:材料工艺
去年给某航天院所做的某型号整流罩隔热层,石英纤维预制件刚过1200℃静态烧蚀测试,拉去做高空风洞模拟,直接裂成三瓣。
当时对接的设计师蹲在实验室骂了一下午,说之前查的所有文献都讲石英纤维耐温不脆,怎么一冲气流就碎?
我蹲在旁边拆碎件,摸着手感就知道——拉制的时候偷工了。
所谓的”高纯石英纤维”,纯度根本没统一标尺
现在市面上所有标”航天级高纯石英纤维”的产品,统一口径是SiO2含量≥99.9%。
听着很唬人对吧?
我去年抽了国内6家主打航天级石英纤维厂商的样,每批取10g纤维送第三方测全组分,结果能给人看傻。
有4家的SiO2含量确实卡到了99.92%以上,但其中3家的羟基含量是1100-1400ppm,根本不是他们宣传的<100ppm;剩下2家的钠钾碱金属氧化物含量是200ppm,比普通E玻璃纤维高了快10倍。
说白了就是,大家算纯度的时候,只挑SiO2的占比算,羟基、碱金属这些会直接影响高温性能的杂质,要么藏着掖着不说,要么干脆不算进"杂质总量"里。
你想啊,羟基含量超标的石英纤维,拉成丝的时候内部就有大量微裂纹,常温下测强度看着没问题,一到1200℃的高温环境,羟基分解出来的水蒸气直接把微裂纹撑大,再被高速气流一冲,不碎才怪。
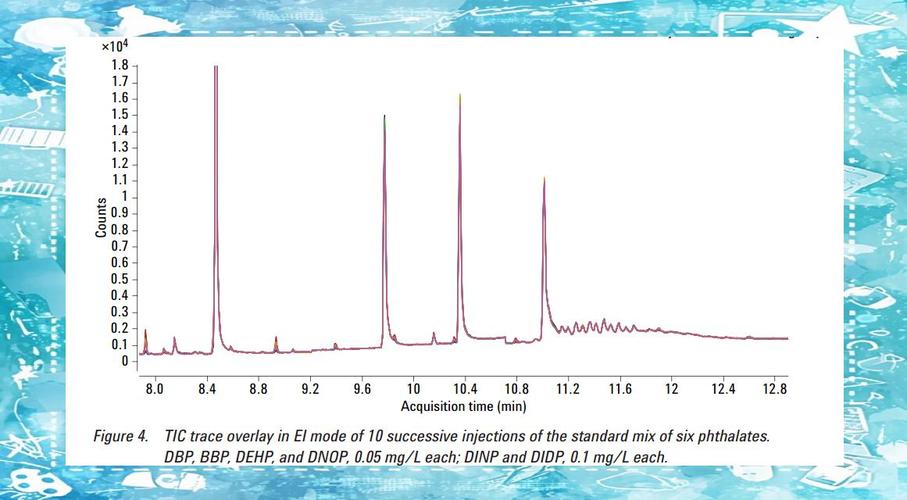 石英纤维羟基含量检测气相色谱图
拉制环节的隐性成本,根本没人敢算进报价
我之前在江苏某石英纤维厂盯了3个月产线,算过一笔没人愿意公开的账。
单坩埚法拉制石英纤维,用的是铂金漏板。
每拉1公斤合格的、直径偏差±2μm以内的石英纤维,漏板在1900℃的高温下连续工作8小时,铂金的挥发损耗是0.3克。
现在铂金现货价是318元/克,光这一项的成本就是95.4元/公斤。
这还没算石英棒的原材料成本、能耗、人工。
但市面上很多报价比这个成本线还低20%的产品,是怎么来的?
我亲眼见过产线师傅为了赶产能,把漏板的工作温度从1900℃提到1920℃,拉丝的牵引速度从300米/分钟提到390米/分钟。
效率是提上去了,损耗降下来了,但出来的纤维直径偏差直接飙到±8μm,内部的残余应力比正常工艺高40%。
这种纤维做出来的预制件,看着外观一模一样,孔隙率能飘20%,烧蚀的时候热应力根本散不出去。
之前裂成三瓣的那个样,就是用的这种偷工拉的纤维。
 石英纤维铂金漏板拉制现场实拍
产业化绕不开的硬伤:没人能解决的界面结合问题
很多吹石英纤维的文章,只讲它耐1200℃高温、绝缘性好、介电常数低,绝口不提它和基体的结合力有多烂。
我实测过不下50种表面处理方案的石英纤维增强酚醛复合材料,层间剪切强度最高也就41.7MPa。
同测试条件下,普通无碱玻璃纤维增强同牌号酚醛的层间剪切强度是62MPa。
差了快34%。
为啥?
石英纤维的表面惰性太强了。
现在通用的硅烷偶联剂处理方案,都是上世纪90年代针对玻璃纤维开发的,根本适配不了高纯石英的表面能。
更麻烦的是,这种界面结合力的衰减速度快到离谱——我把做好的样件放到1200℃的马弗炉里烧10分钟,拿出来再测剪切强度,直接掉到15MPa以下,相当于界面直接脱粘了。
上次跟某985高校搞复合材料的教授吃饭,他喝了点酒说,现在整个行业都在卷纤维的纯度,卷拉制的成本,没人愿意花时间啃界面处理这块硬骨头。
为啥?
做应用的客户等着要货,只要纤维纯度够、耐温够,界面差点就差点,大不了多铺两层;
搞研发的老师要凑论文,改改偶联剂的浓度,测几个性能数据就能发核心期刊,没人愿意蹲在产线上,花个三五年时间测上百组高温下的界面剪切数据。
真的坑。
哦对,还有个没人提的细节:石英纤维的废弃处理。
现在的石英纤维碎渣,和玻璃渣不一样,它的纤维直径只有5-10μm,飘在空气里跟PM2.5差不多,吸到肺里根本排不出来。
现在整个行业都在扩产能,从去年到今年,国内新增的石英纤维产能已经超过2000吨,没人提后续的危废处理标准。
不过话说回来,大家都在抢航天、半导体的订单,谁会管十几年后的环保账?
别把石英纤维吹成什么万能耐高温神料,它现在就是个”半成品”——纤维本身的性能确实能打,但从拉制到表面处理再到应用,全是没补完的窟窿。你要是真把它装在最关键的承力部位,迟早要为这些没人说的坑买单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:石英纤维不是航天万能神料:15年工艺人踩过的没人说的坑
文章链接:https://yqhljx.com/list_11/5292.html
