看起来没缺陷,实则暗坑全在焊缝内部
很多人说搅拌摩擦焊是固相焊接,没有熔化,所以比传统熔焊少气孔少裂纹,这话只对一半。大缺陷确实少。微缺陷呢?
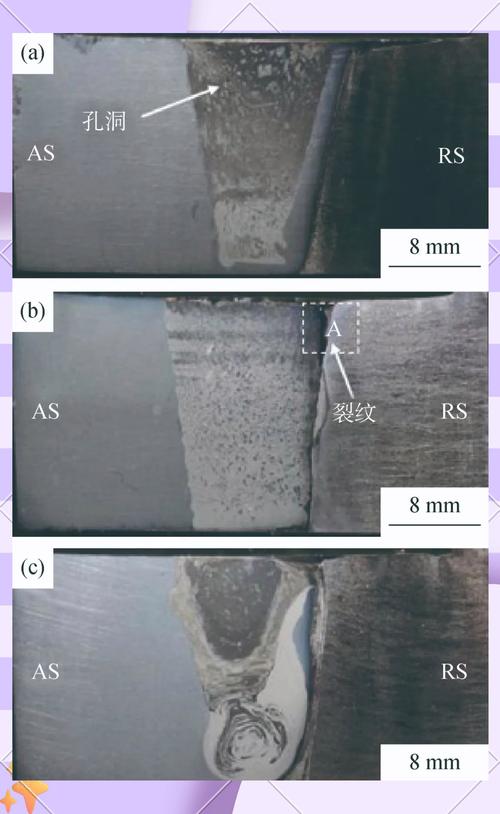
实测发现,20mm厚的6061铝合金,常规参数转速1000rpm、进给150mm/min,剖开腐蚀看,前进侧热机影响区的10μm级微裂纹密度,比MIG熔焊高整整3倍。这种微裂纹,X光拍不出来,超声探伤都容易漏,只有扫描电镜逐帧扫才能发现。哪个量产厂会给每件做电镜?说白了,全靠抽检撞大运。很多文献发论文,全挑完美无缺陷的试样放图,出问题的试样全锁在硬盘文件夹里,没人往外说。
对工装的苛刻程度,远超过宣传的那样
卖设备的销售最爱说,搅拌摩擦焊不用填丝不用保护气,省材料省成本,听着动心对不对?全是避重就轻。
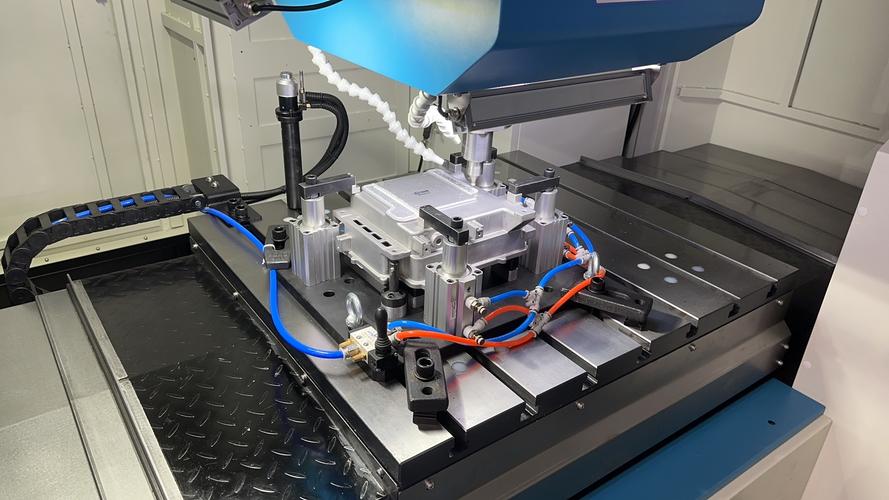
做12米长的轨道交通铝合金车身壁板拼焊,要求拼接间隙不能超过0.1mm。12米长的铝合金,车间温度波动2℃,热胀冷缩伸缩小就是0.2mm,你告诉我怎么控间隙?要达标就得做整段恒温车间,还得每一米装一套气动压紧工装,一套压紧机构大几千,12米就是十几万,这成本谁给你提前算进去?还有,焊接时搅拌头要给工件施加大十几个兆帕的顶锻力,整个工装底座得跟龙门床身刚性锁死,差一丝不对中,焊缝就歪,搅拌头直接断在里面。之前有个江苏的小厂,图便宜买了二手设备,省了工装的钱,焊出来的整批壁板直度差了0.8mm,全废,老板蹲在车间门口抽烟,一天没起来。说实话,摊完工装和运维成本,单位长度的焊接成本比激光熔焊还高,有几个宣传资料会写这个?
根本绕不开的硬伤,至今没人能解决
不过话说回来,搅拌摩擦焊在3-20mm厚铝合金批量焊接上,确实好用,比如电池包托盘这种活,稳定性比熔焊好,我也不黑它。但现在被吹成万能焊接技术,什么厚板异种材料都能焊,那就是扯。
第一个硬伤,厚板焊接,超过50mm厚的构件,没人能做到单面一次成型,必须双面铣了再焊,底部的塑性流动根本达不到,留个几毫米的暗缺陷,你根本不知道。我试过80mm厚的航天用铝锂合金,换了最好的进口钨钴合金搅拌头,参数调了三十多组,底部12mm还是出连续的微孔洞,没用。
第二个硬伤,搅拌头损耗,焊铝合金还好,焊一百米换一个头,要是焊钢、焊铜,焊个3-5件就得磨一次,10件就得换,一个合格的搅拌头小两万,这成本摊到产品里,谁扛得住?
第三个硬伤,吹得最多的异种材料焊接,铝钢连接,都说搅拌摩擦焊比熔焊好,实测强度能达到铝基体的70%就算顶格了,而且界面的金属间化合物层厚得控制不住,放盐雾箱100小时就从界面开始锈,根本用不了在承力外露的地方,说白了就是个实验室好看数据的概念,量产根本用不了。
现在理论界连搅拌摩擦焊过程中塑性材料的流动模型都还没争出统一结论,微裂纹产生的机理都各说各话,更别说从根上解决这些问题了。很多资本炒新能源概念,把搅拌摩擦焊吹得天花乱坠,一堆企业赶着上项目,买设备,坑了多少人。你要是准备上这个工艺,别先看销售给你看的完美试样,先把我讲的这些坑算进成本里,别脑子一热交了智商税。
