参数对了,为什么焊点还会坏
很多人觉得点焊不就是两块板通电烧融粘一起嘛,说白了就是两块金属贴紧,大电流一过,接触面生热,融出一个熔核,冷却定型完事。实测发现,90%的批量失效案例,根本不是参数标错了,是板缝里藏了脏东西。什么脏东西?冲压拉延剩下的润滑油,镀锌板脱落的锌渣,甚至是工人搬运沾的手印灰,就0.01毫米不到的一层,接触电阻直接翻三倍。同样的电流,发热量直接偏出合理范围,要么熔核长不够大,要么过烧变脆,一碰就裂。
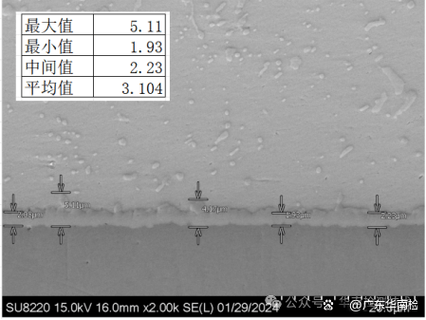
我见过最夸张的,某新势力刚批量投产那会,换了一家冲压供应商,冲压油粘度比原来高了5个cst,整批次一万台车门,焊点拉拔强度直接掉了27%,差点全召回,你说坑不坑?说实话,现在九成以上的主机厂,质控只要求焊前擦定位点焊的定位面,没人要求擦整个贴合面,默认冲压出来就是干净的,这就是藏在标准里的大误区。
仿真算出来的熔核,全是错的
现在搞工艺都喜欢提前用软件仿真,算出来熔核直径多少,强度刚好达标,美滋滋。实际拆下来看,一半都达不到要求。为什么?仿真默认两块板完全平整贴合,接触压力均匀分布,一点误差都没有。实际呢?冲压件哪有没回弹的?四门两盖的外板,回弹个1-2毫米太正常了,两块板扣在一起,中间就是虚的,压力全堆在边缘,熔核直接长歪了,中心根本没熔上。
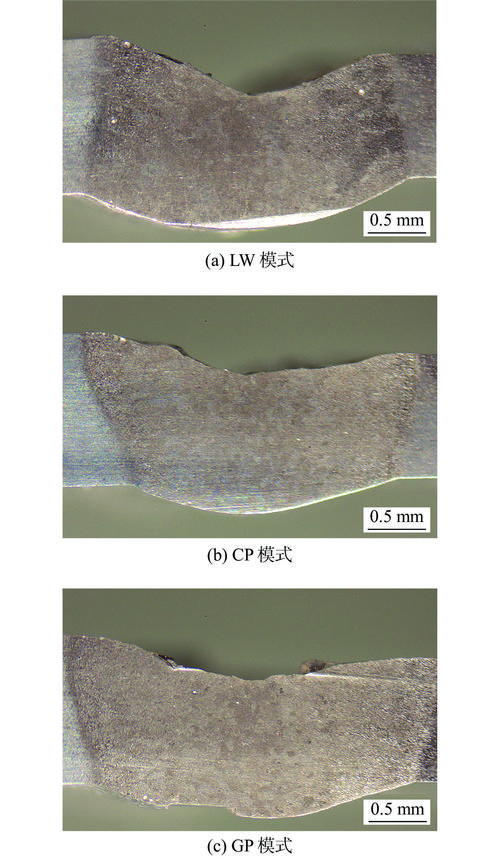
去年给一家商用车厂做后桥失效分析,拆了上百个焊点,仿真算出来熔核直径8毫米,实际有三成的熔核都偏了,大半熔核都长在一块板里,根本没粘到第二块板上,拉荷载直接脱开,谈什么强度。不过话说回来,也不能全骂仿真工程师,谁能把每个冲压件的回弹误差都一个个输入模型?那得算到猴年马月去,量产项目赶进度,只能拿理想模型凑数,错了就去现场调参数,全碰运气。还有镀锌板点焊,锌熔点才420度,钢是1500多度,点焊过程锌先熔了,顺着板缝往外挤,这个流动过程对熔核成型的影响,仿真根本模拟不了,全靠老工艺员的经验猜。老师傅运气好调一次成,新手调十次都不对,就是这个道理。
点焊天生带的硬伤,至今没人能解决
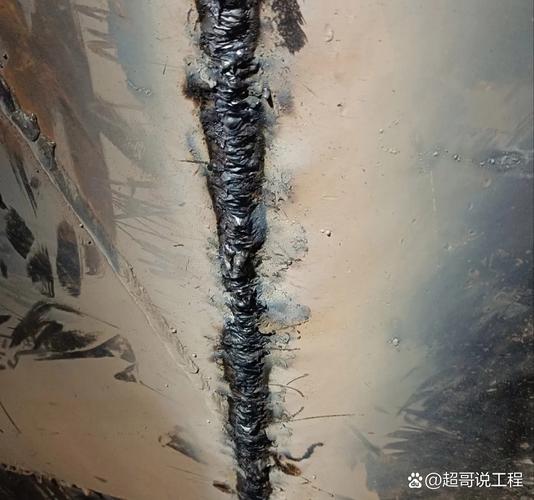
说来说去,点焊本质上就是靠一个个分散的小熔核传力,不管你参数调得多准,质控做得多严,它天生就是应力集中点。汽车跑个十几万公里,颠来颠去,交变荷载全堆在每个焊点的边缘,疲劳裂纹从这里起,就是时间问题。很多厂家吹什么伺服焊枪,电流闭环控制,能把电流精度控制在10A以内,有啥用啊?精度再高,改不了熔核周围的应力梯度。我做了十几年疲劳试验,同等厚度的两块钢板,连续满焊的焊缝,疲劳寿命是点焊的8倍以上,这个差距就是天生的,后天怎么调参数都补不上。
现在新能源汽车疯抢,电池包壳体全靠点焊,几十上百公斤的电池颠在车底,天天交变振动,要求用十年不出问题,点焊能稳稳扛住吗?我见过好几个厂家的台架试验结果,跑了两百万次振动循环,就有10%以上的焊点出现裂纹脱开,这个坎,至今没人跨得过去。还有现在流行的异种材料点焊,铝和钢,铝导电快散热快,钢电阻大发热多,熔核永远偏在钢那边,怎么都粘不牢,就算加了各种过渡层,成本上去一大块,强度还是波动,量产根本不敢大面积用。
说白了,点焊从发明那天起,就是为了快,为了便宜,为了适合批量流水线生产,天生就牺牲了长期可靠性,你要量产效率要低成本,就得接受这个暗坑,这个取舍,到今天都没有完美的解法,没人能拍胸脯说我彻底搞定了点焊的毛病。
