
拉挤成型:别只盯着拉速算良率
上周在苏州的协作厂蹲了三天,帮着调拉挤檩条的良率。 刚去的时候产线班长跟我吐槽,说拉速从1.2m/min降到0.8m/min,型材表面就出细毛边,调了两天牵引张力,毛边没消,反倒把截面的纤维拉得歪歪扭扭。 我蹲在产线旁边摸了摸胶槽外壁的温度...
上周在苏州的协作厂蹲了三天,帮着调拉挤檩条的良率。 刚去的时候产线班长跟我吐槽,说拉速从1.2m/min降到0.8m/min,型材表面就出细毛边,调了两天牵引张力,毛边没消,反倒把截面的纤维拉得歪歪扭扭。 我蹲在产线旁边摸了摸胶槽外壁的温度...

去年给某航天院所做DN300碳纤维储氢气瓶失效复盘,炸的时候水压才到设计值的62%。 没人信是缠绕层的问题。 当时对方工艺主任拍桌子,说他们的缠绕机是德国进口的,张力控制精度±0.5N,缠绕程序是按测地线力学模型算的,怎么可能炸在这么低的压...

上周在东莞某汽车饰件厂蹲了三天,跟线调试PP微发泡门板,凌晨两点换了第七版模具排气槽,还是在饰件边角摸得到硬芯——不是发泡倍率不够,是气体在充模的最后一秒直接被挤回了浇口附近。 很多刚接触发泡的新人,总觉得这工艺的核心就是多混点气进去,像打...
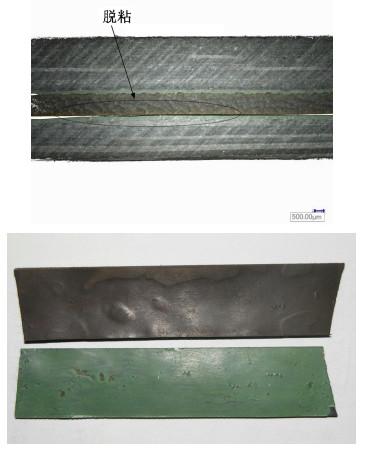
上个月在东莞松山湖的电池隔膜涂覆车间,批了32000平的PVDF胶膜,过120℃烘道固化出来,撕裂强度测出来只有合格线的37%。 不是胶配错了。 是交联固化的时间窗口卡错了11秒。 当时车间主任蹲在检测台边抽烟,说上周刚按设备厂给的参数调了...
上周帮客户调PET薄膜的表面附着力,一开始上来就按老方子上接枝改性,结果整批料的热封强度掉了40%。 接枝不是往分子链上随便挂基团 很多人对这事的认知停留在”把极性基团挂到非极性的分子链上,提高表面能”。听着简单,实...

上个月苏州吴江那家做汽车门板的厂,直接扣了供应商30%的尾款。 啥原因?他们吹了半年的低VOC PP共混料,过110℃热老化1000小时的测试,悬臂梁冲击强度直接掉了72%。之前打样的时候明明各项指标都卡着客户要求的线过的。我去现场扒了3天...

上周在苏州的代工厂蹲了三天,帮着调试聚乳酸包装膜的增强配方。刚进厂就碰到个刚毕业的研发员,拿着一捧碎得不成样的样条找我,说自己按文献做的原位复合,怎么性能还不如纯料。 先掰明白:原位复合到底不是啥 碎得很彻底。 我捏起一片样条对着光看,断口...

去年夏天给一家汽配厂做失效分析。 拆下来的变速箱拨叉,渗氮层厚度实测0.18mm,硬度HV920,所有出厂检测数据全漂亮。装车跑了3200公里,直接从轴孔位置脆断。 厂里的工艺主管追着我问,说每道工序都按手册卡的,怎么能断?我把断口磨出来看...
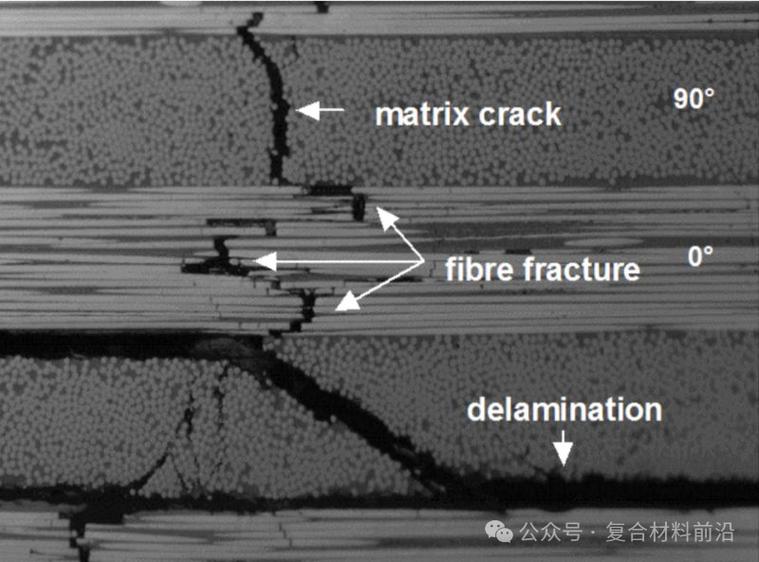
上个月在苏州某汽配产线蹲了一周调试硬质合金顶锤的梯度结构,第一天拆炉的时候,一整盘样件拿出来,手指轻轻一掰,工作层和基体直接分家。断面亮得像刚切开的黄油。 当时项目组一开始想的特别简单,顶锤工作面要耐磨,用高钴的硬质合金,基体要扛冲击,用低...

去年苏州那家做车载动力电池铝塑膜的厂,吹了大半年的五层共挤高阻隔层状复合结构,送第三方检测的样片,120℃热压完放72小时,标称18N/15mm的剥离强度,直接掉到2.1N/15mm。整个研发部连夜查了三天,最后发现是共挤的时候,中间粘合层...