上个月在东莞松山湖的电池隔膜涂覆车间,批了32000平的PVDF胶膜,过120℃烘道固化出来,撕裂强度测出来只有合格线的37%。
不是胶配错了。
是交联固化的时间窗口卡错了11秒。
当时车间主任蹲在检测台边抽烟,说上周刚按设备厂给的参数调了烘道速度,比之前快了12秒,本来还想着能提产能,结果整批料差点报废。
你以为的”固化完成”,多半是假的
很多厂判断固化完不完成,就两招:拿指甲划不动,或者拿丙酮泡1小时溶胀率低于10%。
说白了,这俩招连交联的边都摸不到。
实测发现,就算溶胀率卡在8%的合格线上,胶层从表层到100微米深度的交联密度差能到40%——靠近空气的表层因为氧阻聚,分子链根本没搭成完整的网,一磨就掉粉;靠近基材的一层因为热传导快,交联反应跑在前面,密度高得离谱。
之前帮苏州一家做环氧绝缘件的厂排查失效,客户说他们的件在变压器里用了3个月就开裂,切开来一看,表面硬得像石头,离表面0.5mm的位置,用针头一扎还是粘的。
什么原因?
烘道的热风循环没对准件的中心,实际件芯部的温度比烘道显示的低了22℃,反应速率差了快一个数量级,表层都烤硬了,芯部的树脂还在慢悠悠地走凝胶反应。
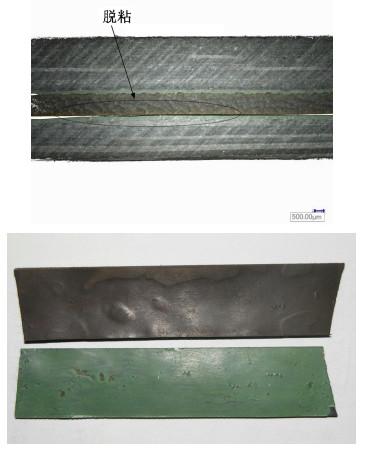
就这种假固化,行业里至少有30%的量产线在天天碰到,只是大家都被”平均固化度达标”的检测报告骗了,根本不会切开来查内部。
所谓的”最优固化参数”,全是凑出来的经验值
你去看任何一家材料厂给的固化参数表,写的都是”120℃/2h”或者”1000mJ/cm² UV固化”。
别当真。
这些参数从来不是算出来的,是当年技术人员拿个1mm厚的小试片,在实验室里烤到硬度达标,就直接抄到参数表上给客户了。根本没算过你量产的时候,胶层是0.1mm还是2mm,有没有氧阻聚,烘道里的温度均匀性差了多少。
之前帮佛山一家做光学OCA胶的厂调良率,原来的固化参数是UV能量800mJ/cm²,测出来的固化度93%,看着挺高。结果客户反馈模切的时候,胶层掉胶,放了7天之后,跟玻璃的粘接强度掉了22%。
我们拿DSC扫了残余反应焓,好家伙,残量还有18J/g——离完全固化要求的<2J/g差了快10倍。
说白了就是,反应刚走到凝胶点,分子链刚缠到能保持形状的程度,离形成稳定的三维交联网络还差得远。

后来把UV能量提到2200mJ/cm²,再配合氮气保护把氧浓度压到500ppm以下,残余焓降到1.2J/g,粘接强度放30天都没波动。算下来比原来的参数多花了0.3秒的固化时间,但是良率从62%提到了98%。
很多人说固化能耗高,要降参数。
你把没反应完全的料放出去,后面售后赔的钱,够你交10年的电费。
全行业绕不开的硬伤:交联分布根本测不准
说了这么多,其实最核心的问题,根本不是参数调高调低。
是现在所有的交联固化检测方法,测的都是”平均值”。
你拿溶胀法测,是把整个胶层刮下来泡溶剂里,算个平均交联密度;拿硬度计测,是压个表面点的硬度;拿DSC测,是取个小样品算整体的反应焓。
没人知道1mm厚的胶层里,从接触基材的一面到暴露空气的一面,交联密度到底是怎么分布的。
之前碰到深圳一家做车载结构胶的厂,胶层厚度1.2mm的时候,做-40℃到85℃的高低温循环,100次就脱粘。找了半年原因,换了三批胶,调了五版固化参数,问题一点没少。最后我们用纳米压痕沿着胶层截面每隔10微米打一个点,测交联密度——结果发现,靠近基材的那层,交联密度是表层的2.7倍。
内应力直接攒到把界面扯开了。
我当时盯着那个扫描图半天没说话。
干了15年工艺,之前所有的参数调整,本质上都是在蒙着眼睛调平均数值,根本没摸到交联固化的核心。
现在学术界吹了半天的在线固化监测,什么介电常数法、超声法,全是测个整体的变化值,根本分不出来表层和芯部的差异。你就算在线测到整体固化度到95%,你也不知道里面是不是藏着个交联密度极低的薄弱层,等着过几个月内应力攒够了就开裂。
没人能解决这个问题。
不是技术不够。
是大家都觉得,只要平均数值达标,良率凑到90%以上,就可以量产了。至于那些因为交联分布不均导致的长期失效,那是客户端的问题,不是工艺端的锅。
可笑吗?
真的可笑。
