共混改性别当万金油:15年挤出工艺实战的真话

上个月苏州吴江那家做汽车门板的厂,直接扣了供应商30%的尾款。 啥原因?他们吹了半年的低VOC PP共混料,过110℃热老化1000小时的测试,悬臂梁冲击强度直接掉了72%。之前打样的时候明明各项指标都卡着客户要求的线过的。我去现场扒了3天的生产记录,问题根本不是出在配方上。

别信配方表,螺杆组合才是共混的命门

很多人把共混改性等同于配原料,拿着网上扒的配方表,选好PP、POE、滑石粉的牌号,往挤出机里一倒,就等着出好料。 真的坑。 我见过最离谱的,一个刚从学校出来的工艺员,拿别人的“20%滑石粉增强PP”配方,完全照搬原料牌号,主喂加PP,侧喂加滑石粉,挤出来的料测弯曲模量比人家的低23%,还一个劲说原料供应商给的料不对。 说白了,共混料的性能从来不是配方写出来的,是螺杆剪出来的。同样的配方,小试20机的螺杆啮合块排布,和75机的排布,差了3块反向啮合块,最终的分散相粒径能差4倍。就拿刚才吴江那家厂的料来说,他们的POE是MFR1.2的高弹性牌号,之前打样的时候是从侧喂第3段加的,生产的时候操作工怕堵料,直接把POE挪到主喂和PP一起加,熔融过程中POE被PP完全包裹,剪切力根本打不进去,最终分散相粒径从打样的0.8μm涨到了3.7μm。热老化的时候,大的分散相颗粒直接成了应力集中点,一掰就裂。 我之前算过,很多厂的工艺员把70%的时间花在选原料上,只拿30%的时间调螺杆,完全搞反了主次。
双螺杆挤出机共混改性螺杆组合实物图
双螺杆挤出机共混改性螺杆组合实物图
实测下来,只要把POE的喂料位置改回侧喂,再加1块30度的正向啮合块,同样的原料,分散相粒径直接降到0.6μm,热老化后的冲击保留率能到82%。前后没换任何原料,就动了下螺杆的排布和喂料位置,性能差了十万八千里。

所谓的相容性增容,90%都是实验室自嗨

所谓的相容性增容,90%都是实验室自嗨
所谓的相容性增容,90%都是实验室自嗨
现在随便搜一篇共混改性的论文,十篇有八篇会提加某种接枝物做增容剂,把两相的界面张力降多少,力学性能提多少。说实话,这些数据在实验室的密炼机里测,可能真的准。放到车间的连续生产线上,啥也不是。 去年在宁波帮一个做PE/PA6共混料的厂解决问题,他们一开始照着论文的方案,加2%的PE-g-MAH做增容剂,实验室打样的时候,拉伸强度能到32MPa,脆化温度能到-30℃,各项指标都达标。结果批量生产的时候,换了一批PA6原料,里面的脱模剂残留多了0.3%,接枝物的酸酐基团直接和脱模剂反应被包裹,根本没法跑到两相界面去增容。切出来的料粒,用手一捏就碎,整批8吨料,最后只能当回料按2000块一吨卖,亏了12万多。 有次客户问我,为什么同样的增容剂,人家用1%就够,我们要加2.5%才达标?我直接拿他们的原料测了下,里面的爽滑剂含量比人家高0.4%,增容剂都被爽滑剂抢着反应了,不多加怎么办? 你说这是原料的问题?还是论文的问题?都不是。所有的增容效果,都是基于原料绝对纯净、加工温度绝对稳定的前提算出来的。车间里的机筒温度差个10℃,接枝物的反应活性能掉一半;原料里的助剂残留多0.2%,增容剂的效率能掉60%。这些变量,没有任何一篇论文会给你写清楚。 我现在做共混料,从来不会按论文的增容比例加,都是先拿车间实际用的原料,在小试机上先测一遍界面张力,再定增容剂的添加量。哪怕多花3天打样,也比批量生产出问题强。
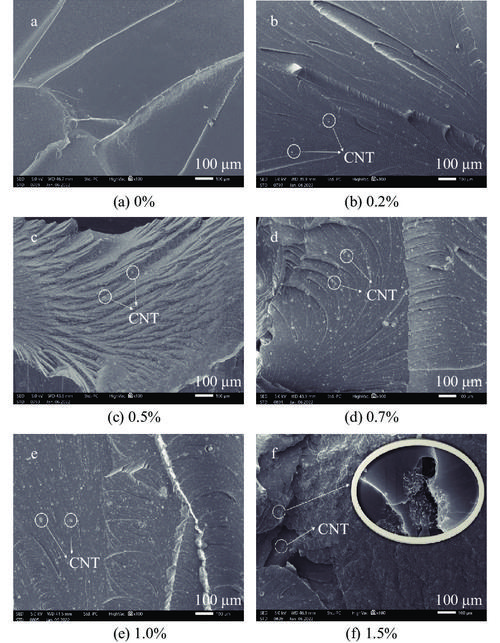
共混改性料粒脆断截面显微镜图
共混改性料粒脆断截面显微镜图
不过话说回来,就算你把所有原料的批次都卡死,加工温度都调到最优,你也没法保证每批料的增容效果完全一致。毕竟原料本身的分子量分布,每批都有±5%的波动,这是化工生产的常态,没人能改。

产业化的硬伤,至今没人能绕过去

产业化的硬伤,至今没人能绕过去
产业化的硬伤,至今没人能绕过去
很多人吹共混改性是性价比最高的材料改性方法,成本比纯树脂低,性能还能按需调。真到产业化的时候,全是绕不开的坑。 最核心的问题,就是性能的波动。你实验室里用20mm的小双螺杆,停留时间12秒,挤出来的料粒,分散相粒径的波动范围是±0.1μm。放大到75机生产,停留时间变成38秒,螺杆的剪切是脉冲式的,不是实验室里的稳态剪切,最终的分散相粒径波动范围能到±0.8μm。对应的冲击强度波动,能到±15%。 客户要的是每批料的性能差不超过±5%,你这光生产环节的波动就到15%,怎么办?只能靠质控补。每2小时抽一次料,测熔融指数、测冲击强度,每批料留5公斤的留样,光质控的成本就占了总生产成本的8%。这还不算因为性能波动导致的客诉赔偿,我见过最狠的一个厂,因为共混料的波动导致汽车内饰件在低温下开裂,赔了客户200多万。 还有个没人说的理论盲区。现在所有的共混流变模型,都是基于稳态剪切条件建立的,没人能准确预测脉冲剪切下,共混体系的相态结构会怎么变。你算出来的最优剪切时间,实际生产的时候可能因为螺杆转速波动,剪切时间多了5秒,分散相颗粒就因为过度剪切重新团聚。所有的理论模型,都是估的。
共混改性热老化测试冲击试样断裂图
共混改性热老化测试冲击试样断裂图
别听那些卖设备的吹什么智能共混、精准调控,至少现在,你要想做共混改性的料,就得接受每批料有±10%的性能波动,就得接受每次换原料批次都要重新调螺杆组合,就得接受质控成本比你想象的高得多。没有捷径,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:共混改性别当万金油:15年挤出工艺实战的真话
文章链接:https://yqhljx.com/list_11/5106.html