上周在太仓的新能源电机装配线蹲了三天,就为了查M8螺纹连接跑2000公里就松脱的问题。
线长一开始把锅全甩给扭矩枪,说枪的精度不够,从28N·m一路调到32N·m,失效比例还是没降。
拆了12个失效的螺栓。牙上卡的全是灰白色的铝氧化物碎屑。
不是扭矩的锅,是被忽略的接触面
很多人对螺纹连接的认知还停留在“打够扭矩就稳了”,完全忘了预紧力的衰减从来不是从扭矩输入那一刻开始的,是从两个接触面贴紧的瞬间就启动了。
那批电机的铝端盖为了防腐蚀做了25μm厚的硬质阳极氧化,膜层硬度够,但是脆。拧紧的时候,8.8级螺栓的承压面压上去,氧化层直接被挤碎,细碎的粉末卡在螺纹副的间隙里,刚打扭矩的时候测的数值是对的,放个两三天,被挤碎的氧化层慢慢被压实塌陷,预紧力直接掉了近四成。
说实话,当初设计这个氧化工艺的工程师,根本没去过装配线,不知道扭矩枪扣动那一瞬间,脆的膜层会碎成什么样。
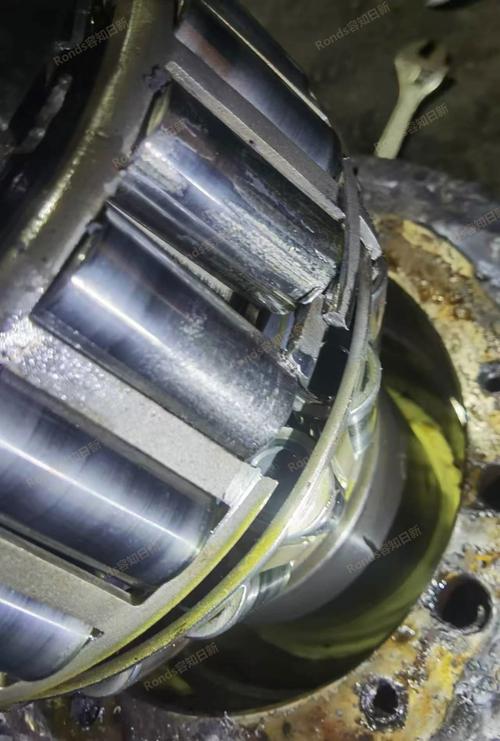
我们后来在装配工位加了个小工序,把每个螺栓接触面周围10mm范围内的氧化层用铣刀铣掉,露出基体铝,同样打30N·m的扭矩,跟踪了1000台成品跑了3000公里,松脱的问题直接没了。
螺纹副的润滑系数,从来不是SOP上写的那个数
解决完氧化层的问题,我们又碰到了新的麻烦。
同一批螺栓,同一台扭矩枪,同样的目标扭矩,测出来的预紧力差了快一倍。一开始以为是传感器坏了,换了三个校准过的超声波传感器,数据还是飘。
翻了SOP才发现,上面写的润滑系数是0.14,是三年前测的旧数据。现在装配线用的二硫化钼喷剂,换了供应商,同一批次的不同喷罐,测出来的摩擦系数能从0.12跳到0.24。摩擦系数的离散度,是比扭矩数值本身更影响螺纹连接可靠性的核心变量。
估算了下,M8的8.8级螺栓,摩擦系数从0.12变到0.24,同样打30N·m的扭矩,初始预紧力能从18kN掉到9kN,差了整整一半。要是碰到有振动的工况,预紧力低于螺栓的保证应力,松脱是早晚的事。
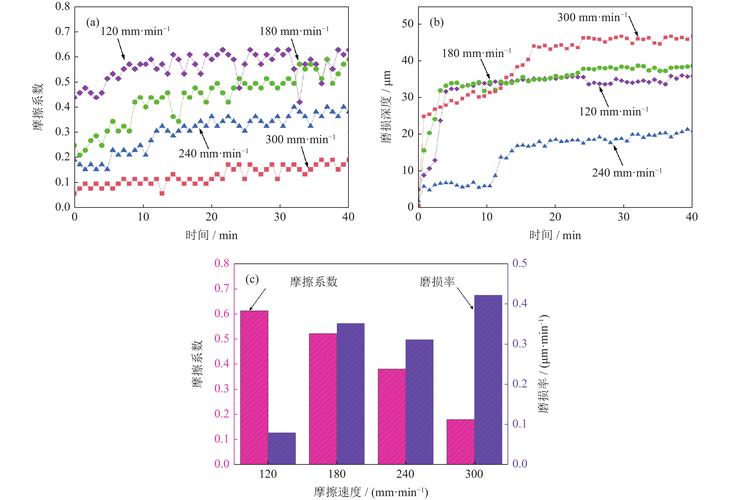
我之前带的实习生第一次做摩擦系数测试,拿刚从防锈油里捞出来的螺栓没擦干净,测出来的数据全飘,害我们白忙了两天。这种坑,没人会写进SOP里,都是踩过一次才记得。
那些没有标准答案的工艺取舍
不过话说回来,螺纹连接的工艺参数,从来没有放之四海而皆准的数值。
之前有个做工程机械的客户,要把两个厚钢构件连在户外的机架上,一开始把接触面喷砂到Ra1.6,看着光滑干净,结果装上去半年,在户外淋雨,螺纹连接的地方直接锈死了,拆都拆不下来。后来改成喷砂到Ra6.3,涂一层薄的防锈蜡,反而用了三年没出问题。
你说粗糙度低好还是高好?没有绝对的数。得看你用在什么环境,有没有持续振动,有没有腐蚀介质,甚至要看后期有没有拆解维护的需求。
现在我们还在试,针对铝和钢的异材螺纹连接,能不能在接触面加一层0.05mm的聚四氟乙烯垫片,既防氧化层被挤碎,又能隔开两种不同电位的金属防电偶腐蚀。目前试了500小时盐雾,还没出问题,但长期随机振动下,垫片的蠕变会不会导致预紧力持续下降,现在还没拿到足够的长周期数据,不敢随便给客户拍板。
毕竟做工艺的,最怕的就是拍胸脯说“这个参数肯定没问题”。产线里的坑,永远比实验室里想的多,对吧?
