直缝焊管跑Q235,壁厚3mm,线速度18m/min,突然每隔7米就跳一段未熔合的缝隙。操作工急得满头汗,把高频功率从180kW硬拉到220kW,没解决漏焊,反倒在焊缝边上烧出两个指甲盖大的窟窿。
没用。
12米焊管的漏焊,问题根本不在电流
很多人对高频焊的认知还停留在“大电流烧化金属焊到一起”的层面,真到产线上出问题,第一反应都是加电流。那天我蹲在挤压工位旁边看了十分钟,就知道问题出在哪——待焊的两个管边,根本没凑到该有的位置。高频焊的核心从来不是功率大小,是两个物理效应的精准匹配:集肤效应把高频电流压缩到金属表面极薄的一层,邻近效应会让两根相邻的导电边的电流自动往对着的接触面跑。你电流开得再大,要是两个待焊边离得太远,电流根本不会往该去的地方走,全散在管坯的外表面了。

真正决定熔深的,是那0.1mm的间隙
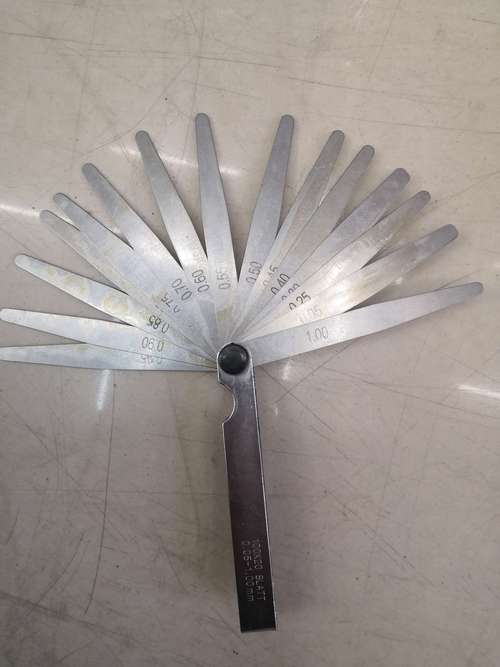
我拿塞尺凑到挤压点前面量了一下,待焊开口间隙到了0.27mm。工艺卡上写的允许范围是0.05~0.15mm。负责换挤轮的小伙子站在旁边挠头,说上周刚换的新轮,怎么会磨这么快。我当时当场就火了——上周刚跟他说过每4小时要测一次挤轮磨损量,他嫌塞尺塞着麻烦,跳了检查步骤。后来查了记录才知道,前一班跑的是更厚的管,挤轮的压力被调大了20%,换薄管的时候没人把压力调回来,挤轮的外侧边缘被管坯硬磨出了一道浅槽,把两个对合的管边往外顶了一点,间隙就超了。
就这么个0.12mm的偏差,差点让整条线停半天。
说实话,刚入行的时候我也不信,0.1mm的差距能有这么大影响,直到亲手掰断了那根间隙超标的焊管。邻近效应的有效作用距离真的就只有零点几毫米,差一点,电流就跑了。
那些写在工艺手册外的边界条件
正规的工艺手册会给你列清楚频率范围、功率区间、线速度匹配值,但没人会把这些踩坑踩出来的细节写进去。比如感应线圈和挤压点的距离,手册只会说“保持合理距离”,实际摸出来的经验是,这个距离最好是待焊管坯外径的1.2~1.5倍。太远了,电流到挤压点之前就衰减没了;太近了,还没等管坯被挤轮对合,边缘的金属就被提前烧塌,焊完的缝里全是氧化皮,探伤根本过不了。
还有去毛刺刀的安装位置,要比挤压点晚2~3秒的线速度行程。要是装早了,熔池还没凝固,直接把焊道的金属带下来,焊缝就会凹进去一层,后续做水压试验直接漏。
之前试过用同样的参数焊薄不锈钢管,碳钢能焊得完美的参数,焊出来的不锈钢焊缝全是微裂纹。折腾了一下午才发现,不锈钢的电阻率比碳钢高近5倍,同样频率下的集肤效应深度更浅,得把感应线圈往待焊面的方向再偏3度,把电流更精准地“怼”到两个对合的边上,裂纹才消掉。
至今没完全摸透的小问题
去年冬天在天津的产线遇到个怪事:车间温度降到5度以下的时候,同样的参数,焊缝的拉伸强度会比常温下掉10%左右(估算值)。问了好几个同行业的师傅,都遇到过类似的情况。有人说是管坯轧制后的残余应力在低温下释放了,有人说是冷却水流速变了影响了焊缝组织,到现在也没个准话。我们现在的应对方式也简单,入冬之后提前把挤轮的压力调大5%,把待焊间隙再压小一点,凑合用。
工程里的事,哪有那么多百分百的标准答案。
