他皱着眉说,上周刚换的进口结构胶,比之前的贵了三倍,怎么反而掉得更干脆。
不是胶不好,是你没摸准表面的脾气
我蹲在测试台边翻了翻他上周的工艺记录,根本没看到表面接触角的检测项。
很多人遇到粘接失效的第一反应是换胶。换最贵的,换TDS上写着能粘所有材料的万能胶。从来不想想,胶是粘在被粘件的表面上的,不是粘在空气里的。
表面接触角是比胶本身更影响粘接强度的核心变量。之前做过一组对照,同样的改性环氧结构胶,用等离子把铝合金和PC的表面能从42mN/m拉到72mN/m,拉拔强度能到30MPa往上。要是表面没处理,或者处理完在车间晾了20分钟,沾了空气中飘的脱模剂、切削液挥发物,表面能掉回45,这时候再涂胶,强度能直接打三折。
上个月还碰到个更离谱的事,产线换了新的除油剂,里面掺了硅酮成分,除油是干净了,但是硅酮分子在表面铺了一层单分子膜,胶根本润不开,刚粘完的件看着严丝合缝,放烘箱里烘俩小时,拿出来轻轻一撬就开。
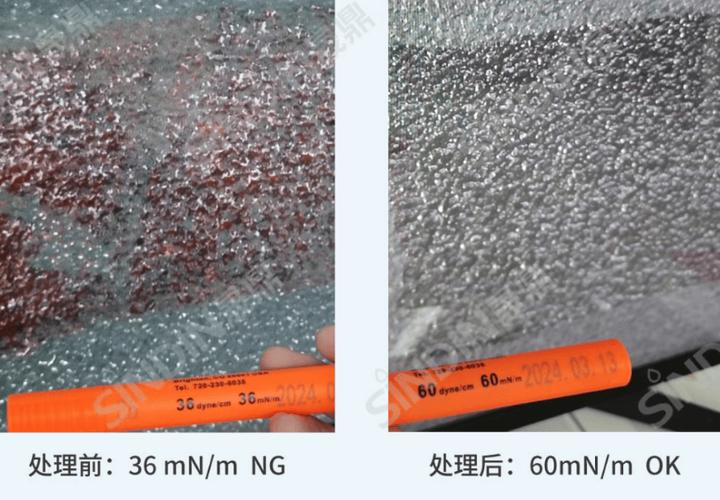
说穿了,粘接的第一步从来不是挤胶,是让胶能在被粘件的表面完全铺开,没有空隙,没有隔层。
胶层厚度的玄学,真不是越厚越好
我在产线见过太多师傅,涂胶的时候生怕覆盖不全,拿着刮刀往缝隙里使劲抹,挤出来的胶沿着产品边缘流得满板都是。总觉得胶涂得越厚,粘得越牢。
错的。
胶层厚度不是越厚越强,存在明确的最优区间。之前做过示例测试,同一款环氧结构胶,胶层控制在0.1mm的时候,剪切强度稳定在28MPa上下;要是涂到0.5mm,强度直接掉到11MPa。原因很简单,厚胶层里容易裹进肉眼看不见的小气泡,固化的时候交联反应产生的内应力散不出去,等温度一变,胶层自己先裂了,根本不需要外力扯。我当时在旁边看得肝疼——那不是覆盖,是给后续的可靠性测试埋雷。
当然也不是越薄越好。两个被粘件的平面度差个0.3mm,你非要把胶层压到0.02mm,那局部根本接触不上,空出来的位置就是应力集中点,用不了多久就会从那个位置开始开胶。

我一般给产线的建议是,常规结构粘接,胶层厚度控制在0.05-0.2mm的区间就行,超过这个范围的,别凭感觉调,先拿试片跑一遍可靠性再上量。
固化的时间差,能把之前所有的努力全废掉
很多工艺文件上写的固化参数,都是实验室25度、50%湿度环境下测出来的。真放到产线上,夏天车间38度,冬天南方没暖气的时候16度,梅雨季湿度能冲到90%,你还卡着那个时间点算固化完成率,迟早出问题。
固化度的检测,不能只看表干,必须测实际的交联程度。上个月帮客户查失效,拆下来的胶层摸起来还有点发黏,像没干透的糖皮,一刮能掉下来细碎的胶屑——这哪是固化完的状态,明明是反应了一半就被送去做可靠性测试了。低温高湿的环境下,环氧胶的固化反应速率能降一半,你按实验室的时间点算,实际交联密度可能连设计值的60%都不到,粘上去当时看着牢,跑三个高低温循环就开。
还有UV胶的坑。很多人觉得UV灯照够30秒就完事,要是被粘件有不透光的遮挡,比如铝合金边框挡在PC板后面,阴影区的胶根本没接收到足够的紫外能量,固化度可能只有20%,当时粘得紧,过俩礼拜胶慢慢内部降解,直接掉下来。
我到现在都没摸准,产线上的UV灯珠功率衰减到什么程度就该换。设备员总说灯还亮着就没问题,鬼知道亮着的灯实际输出的能量够不够把胶照透。
前阵子收拾实验室柜子,翻出来一整盒当年试错剩下的胶样,每个小瓶子上都贴着手写的标签:“PC粘铝,等离子30s,0.15mm胶厚,25度固化48h,剪切32MPa”,“沾了硅酮除油剂,0.1mm胶厚,拉拔直接脱”。
说实话,哪有什么万能的粘接工艺。所有写在手册里的参数,都是之前踩过无数次坑才攒出来的数。你要是不盯着现场的每一个小变量,哪天胶从产品上掉下来,之前省的那点调试时间,全得加倍还回去。
