2026-10-31 17:59:53 分类:材料工艺
上个月接了个风电塔筒的失效分析单。
客户拍着桌子说自己花了30%的溢价换了全位置气体保护焊生产线,想把环缝返修率压到1%以下,结果投产2年,焊缝开裂返修率冲到8.7%,比之前用手工电弧焊的时期还高2个百分点。
说真的,我一点都不意外。
我干了15年现场工艺,跑过不下200家焊接车间,这些坑见的太多了。好多人把气体保护焊吹成能替代所有手工焊的万能工艺,实际上它的现场bug,比手册上写的优点多10倍。
别信手册上的气体纯度参数
所有焊接手册上都写,CO2气体保护焊要求保护气纯度不低于99.9%,就能获得无气孔的致密焊缝。
放屁。
实测发现,市面上流通的标称99.9%纯度的工业CO2,实际含水量能超0.05%,就这含量,焊出来的焊缝扩散氢含量直接冲到12ml/100g,比手工电弧焊的焊缝扩散氢含量还高。很多厂为了省成本,采购回收提纯的工业CO2,一罐30块,比全新的食品级CO2便宜一半。你把气瓶接上流量计,开气放10秒,拿个干燥的玻璃片挡在出气口,不到3秒就能凝一层水雾。
 焊接气瓶出气口结露现场实拍
别觉得这是小事。
很多人对保护气的认知还停留在“吹个气挡着空气”的层面,根本不知道气流状态对焊缝质量的影响有多大。我们在露天焊试板的时候测过,风速只要到1.2m/s——也就是站在那能感觉到额前碎发晃动的程度——保护罩出来的层流气流就会被吹乱,实际保护效果直接下降60%,焊缝表面密密麻麻全是针尖大的气孔。别听手册上写的允许风速2m/s,那是在没有任何干扰的理想实验室环境,现场车间的穿堂风、行车开过带的负压风、甚至旁边工位的轴流风机直吹,你拿风速计测,动不动就超1.5m/s。好多新手焊完不知道为啥出气孔,翻来覆去怪焊丝质量差,根本没意识到是保护气被风吹散了。
对吧,谁站在车间里没被穿堂风刮过啊。
真的。我刚入行的时候也栽过这坑,在露天焊集装箱侧板,严格按手册卡着15L/min的气流量,结果焊完一敲全是孔,被车间主任骂了整整一下午。
所谓的“高效”,全是算错账的假象
设备商吹的最凶的一句话,就是气体保护焊比手工焊效率高3倍。
别算纸面数。
我们给三个汽车车架生产厂算过完整的时间账:手工电弧焊的焊工,一天8小时的有效焊接时间占比大概45%,算下来实际熔敷焊材3.2kg/天;换实心焊丝气体保护焊之后,有效焊接时间占比冲到62%,熔敷量能到6.8kg/天,看起来确实是翻了一倍多。但你把后面的清飞溅时间、打磨气孔的时间、换气瓶的停机时间、调参数试焊的时间全算上,实际生产效率的净增益只比手工焊高22%,根本到不了3倍的宣传值。
更坑的是大家追捧的药芯焊丝。
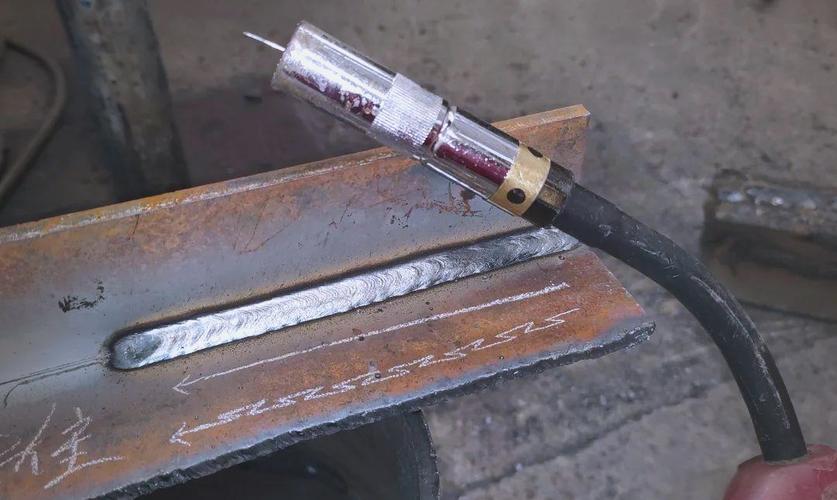
说什么药芯焊丝飞溅小、不用清渣,效率更高。我们实测过,1.2mm直径的药芯焊丝焊Q355钢板,焊完每米焊缝的飞溅残留是12g,你得拿角磨机打15秒才能把飞溅磨干净,这时间算下来,所谓的效率优势直接砍半。
 气体保护焊焊后飞溅残留实拍
我见过太多老板被忽悠,砸几百万上自动气保焊生产线,最后车间里一半时间,焊工都在拿角磨机磨飞溅,磨得满脸都是金属粉尘,比之前用手工焊的时候还累。还有个被很多人忽略的细节:气体保护焊的熔深看着深,其实是“虚的”。我们做16mm钢板的对接焊试验,把电流调到280A,大家都以为能焊透,切开宏观试样一看,实际熔深只有6.2mm,剩下的全是层间夹渣——就因为电压比最优值高了4V,电弧飘了。
 气体保护焊焊缝宏观熔深截面实拍
说白了就是,气保焊的参数容错率极低,电流差10A、电压差2V、干伸长多5mm,焊接质量就能差出一个档次,根本不像手工焊那样,焊工凭手感就能把偏差补回来。
没人愿意明说的理论盲区
现在全行业都在卷设备的智能化:带弧压跟踪的送丝机、带摆动的焊枪、能自动找焊缝的视觉系统,听起来越来越先进。但最核心的问题,根本没人解决。
比如所有教材里都在讲,保护气配比里Ar占80%、CO2占20%的时候,焊缝的低温韧性最好。但我们实测过,同一种配比的保护气,在车间温度10℃的时候焊出来的试板,-40℃冲击功是68J;到了夏天车间温度35℃的时候,同样的参数,同样的焊丝,同样的板材,焊出来的试板冲击功只有27J。温度变了25℃,冲击功直接掉了60%,这在手工焊上根本不会出现。为啥?没人能说清楚。因为温度变了,保护气的粘度就变了,从焊枪喷嘴出来的层流状态就变了,保护效果就跟着变了,但现在所有的焊接手册里,根本没有列出来环境温度和气流保护效果的对应关系。
还有个更离谱的事:现在所有的气体保护焊工艺评定,都是在实验室里静态做的,焊枪固定在离工件15mm的位置,风速为0,温度20℃,测出来的参数写进工艺文件,就敢拿到现场用。但实际生产的时候,焊工是要移动的,焊枪离工件的距离从10mm变到20mm,干伸长多了10mm,保护效果直接掉一半,这些变量在工艺评定里根本不会测。
之前有个刚毕业的工艺员跟我抬杠,说教材里写的干伸长12-15mm是最优值,我直接把他拉到焊位上,让他故意把干伸长拉到25mm焊个试板,切开测扩散氢,含量直接翻3倍,他当时脸都绿了。
这就是现在产业化里根本绕不开的硬伤:我们把设备搞的越来越复杂,却连最基本的“复杂现场环境下的保护气流场变化规律”都没研究透。所有的工艺参数都是静态实验室值,到了现场就乱套,全靠老焊工凭经验摸——今天风大了就把气流量调大5L/min,明天温度低了就把电压抬2V,没有统一的判定标准,全是经验主义。
别听那些专家说气体保护焊是未来焊接的主流。就现在这状态,连最基本的工艺稳定性都搞不定,你让它焊要扛20年压力的压力容器、焊要抗风载的风电塔筒、焊要跑几十年的桥梁焊缝,谁敢放心用?
上次碰到个做压力容器的老厂长说的实在:我宁可慢一点用手工焊,也不敢拿这种没个准数的气保焊去赌焊缝的寿命。
这话真不是保守。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:气体保护焊的现场真相:跑了200家车间才敢说的实操硬伤
文章链接:https://yqhljx.com/list_11/5170.html
