2026-10-31 13:08:00 分类:材料工艺
去年深秋在西安某院所的水压试验台边,我盯着刚崩开的钛合金扩散连接管路,后背冒了一层冷汗。实验室里测的对接剪切强度1120MPa,超了TC4母材的30%,结果实际充到12MPa水压,焊缝位置直接裂成三瓣,断口连个塑性变形的痕迹都没有。说白了就是假焊,只是焊得看起来特别像真的。
实验室的完美参数,到车间直接作废
没人提过最核心的前提:实验室的扩散连接样件,全是”伺候”出来的。
用的进口真空热压炉,腔室本底真空1e-5Pa,升温速率严格卡5℃/min,保温2小时,压力3MPa。最关键的是,所有待焊面都用金刚石磨盘抛到了Ra0.05,亮得能照见人。最后出来的样件切金相,晶界连续扩散层厚度12微米,谁看都是满分。
到了车间?国产炉的本底真空最多到1e-3Pa,一炉装十几个工件,炉腔中心和边缘的温差能到40℃。更别说工件的表面处理,最多磨到Ra0.8,摸上去都有细微的颗粒感。
 TC4钛合金扩散连接金相组织对比图
我当时在车间蹲了3天,废了27块试块。11块是因为表面粗糙度不达标,压合后界面留着毫米级的缝隙;16块是因为真空度不够,待焊面氧化生成了一层硬壳,原子根本跨不过去。最后才摸出规律:实验室的参数直接搬去车间,良率连20%都到不了。
我当时差点没跟车间主任吵起来。他说我要求太苛刻,凭什么批量生产的工件要像实验室样件一样抛到镜面?废话,扩散连接的原理就是要两个面贴得足够近,近到原子间距的级别,你表面坑坑洼洼的,中间全是空气,怎么扩散?真的。
所谓的”界面无缺陷”,全是自欺欺人的检测盲区
现在行业里测扩散连接质量,全是破坏性检测。切个金相看截面,或者拉个剪切样,测完样件就废了。
想做无损检测?用1MHz的超声波探头打过去,界面上小于50微米的微孔隙,根本分不出来是扩散层还是空隙。上次给苏州某新能源厂做的铝钢扩散连接散热板,装机前用工业CT扫,发现界面有个直径20微米的圆形孔隙,当时觉得孔隙率才0.2%,远低于行业标准。结果跑了200小时高低温交变试验,那个小孔隙直接扩展成3毫米的裂纹,整个散热板直接漏液。
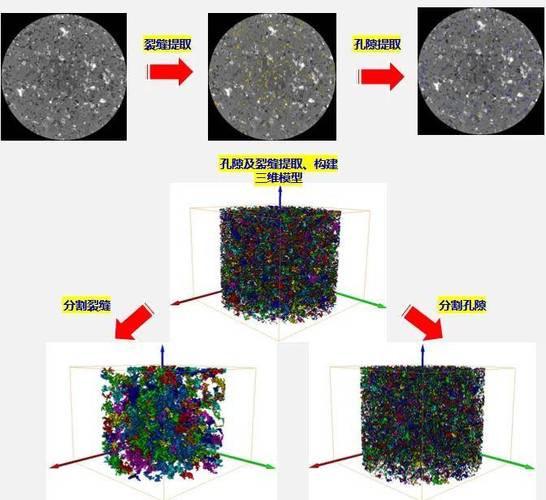 扩散连接界面微孔隙CT扫描图
很多厂家做宣传,拍个漂亮的扩散层金相图,就敢说”实现界面冶金结合,无任何缺陷”。鬼才信。
实测发现,批量生产的扩散连接件,界面微孔隙率根本不可能低于0.5%,那些说能做到0.1%的,全是拿实验室的抛光小试块吹的。更坑的是异种材料扩散连接,比如铝和钢接触,高温下会生成硬脆的Fe-Al金属间化合物,厚度超过1微米就脆得像玻璃。不少工艺员为了让扩散层看起来更厚,故意把温度提50℃,最后出来的件,用手掰都能掰开,还敢吹”高强度冶金结合”。
产业化的死穴,至今没人能绕过去
我做了15年材料工艺,见过太多把扩散连接吹上天的项目,最后全栽在几个根本解决不了的老问题上。
第一个是成本。做一个直径300毫米的TC4扩散连接件,真空炉里保温2小时,光电费就要1200块,加上表面抛光的成本,占整个件造价的30%,成本是常规氩弧焊的8倍以上。民用场景根本用不起,也就航空航天那种不计成本的领域能凑合用。
然后是尺寸限制。现在商用的真空扩散炉,最大有效直径也就1米,再大的话,炉腔的温度均匀性根本保证不了,局部温差超过20℃,就会出现有的地方焊透了,有的地方还没贴合。想做更大的件?得定制专属的炉子,成本直接翻十倍。
最头疼的是残余应力。扩散连接是在800℃以上的高温下加压,冷却的时候两种材料的热胀冷缩系数不一样,界面的残余应力能到200MPa。要是用在交变载荷的工况下,用不了多久就会从界面开裂。之前有个客户拿扩散连接的钛合金构件做振动试验,跑了不到50小时,界面就裂了,最后查原因,就是残余应力没消掉。
说穿了,现在的扩散连接,就是个实验室里的高端玩具。别听那些高校论文瞎扯什么室温塑性、超高强度,全是理想状态下的小试块数据,真到批量生产,连表面粗糙度都控不住,还谈什么大规模应用?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别吹扩散连接是"无缺陷焊接神器":15年现场踩坑攒的实锤
文章链接:https://yqhljx.com/list_11/5160.html
