蹲在东莞长安某代工厂的机台边整整两天的时候,我连喝口水都要盯着模温表的读数。
机台的冷却风扇吹得后颈发凉。
那批用来做‘笔记本外壳’的PC/ABS合金,在加强筋对应的外表面反复冒缩水痕。一开始所有人都以为是保压不够,把保压压力从60MPa往上加了15个MPa,加强筋对应的外表面先是稍微平整了点,没过三模,浇口位置的飞边顺着分型面溢出来半毫米厚,刮都刮不干净。
别一上来就怪保压
碰到缩水就拧保压阀,是车间里很多老工艺员的肌肉记忆,但真不是每次都管用。
那天一开始按常规思路调了半小时,飞边越来越重,缩水痕还是在同一个位置晃悠。低头摸了摸烘料桶的下料口,才发现半团结块的料堵在出口,新下来的料根本没走完正常的烘料流程——之前设的110度烘4小时的参数,只对桶里存着的料有用,堵了下料口之后,刚倒进去的湿料直接顺着缝隙流到料筒里,熔胶时分解出来的小分子气体,直接把筋位位置的填充给顶回去了。

把结块清掉,等烘料流程跑满两小时再开机,飞边消了大半,剩下的浅痕也比之前淡了很多。
缩水痕的本质从来不是‘缺料’,是局部区域的材料在冷却收缩时,没有足够的熔体持续补进来。很多人碰到凹痕就觉得料没打满,实际上哪怕整个型腔的填充率已经过了99%,只要某个局部的补料路径断了,该凹的地方还是会凹。
我当时就拍了下脑袋,之前怎么没想到查烘料的实际状态。
冷却时间不是凑出来的数
清完结块的料,剩下的浅痕还是没消。有人提议把冷却时间从15秒拉到22秒,想着等料冷透了再顶出来,结果缩水痕没消,螺丝柱位置的顶白倒是冒出来了——冷得太透,顶针的力直接把硬邦邦的塑件表面顶出白印,擦都擦不掉。
翻之前的生产记录才发现,上一批做同结构的阻燃ABS外壳时,设的保压时间是12秒,换了PC/ABS合金之后没人调参数。要知道PC/ABS的冷凝速度比阻燃ABS快近30%,熔体从浇口流到筋位的路径本来就长,等保压的压力传过去,筋位表面的料已经凝成硬壳了,压力根本到不了。

真正要卡准的逻辑其实很简单:在浇口附近的熔体完全冷凝之前,保压的补料路径不能断。我们测了下,这批PC/ABS的浇口冷凝时间大概是18秒,之前设的保压时间只有12秒,等于浇口还没冷透,补料就停了,后面6秒的收缩没人补,可不就在筋位那里凹一块。
把保压时间调到17秒,离浇口冷凝时间差1秒,剩下的浅痕直接平了。车间师傅算过,就差这5秒的参数,之前整批2000多件外壳全挑出来磨缩水痕,磨到后面砂轮片都用掉半盒,师傅们都要骂娘。
有些问题根本不是调机能解决的
参数调完之后,还是在离加强筋1厘米的位置,有个淡得几乎要凑到跟前去才能看见的凹痕。
我们把所有能试的参数都过了一遍:料温从240℃调到260℃,模温从60℃升到80℃,射胶速度在过筋位的那段降了10%,甚至把保压改成三段式,每3秒降5个MPa,这个淡痕还是稳稳待在同一个位置。
拿壁厚测厚仪一量,才发现问题出在模具上——那个位置的加强筋厚度是2.2毫米,相连的主壁面厚度是2.5毫米,筋位厚度占了壁面的88%。之前做工艺的人都知道,当加强筋的厚度超过相连壁面厚度的60%时,靠工艺补料基本很难完全消掉缩水痕,因为筋位位置的冷却速度比主壁面快太多,补料的熔体根本流不过去。
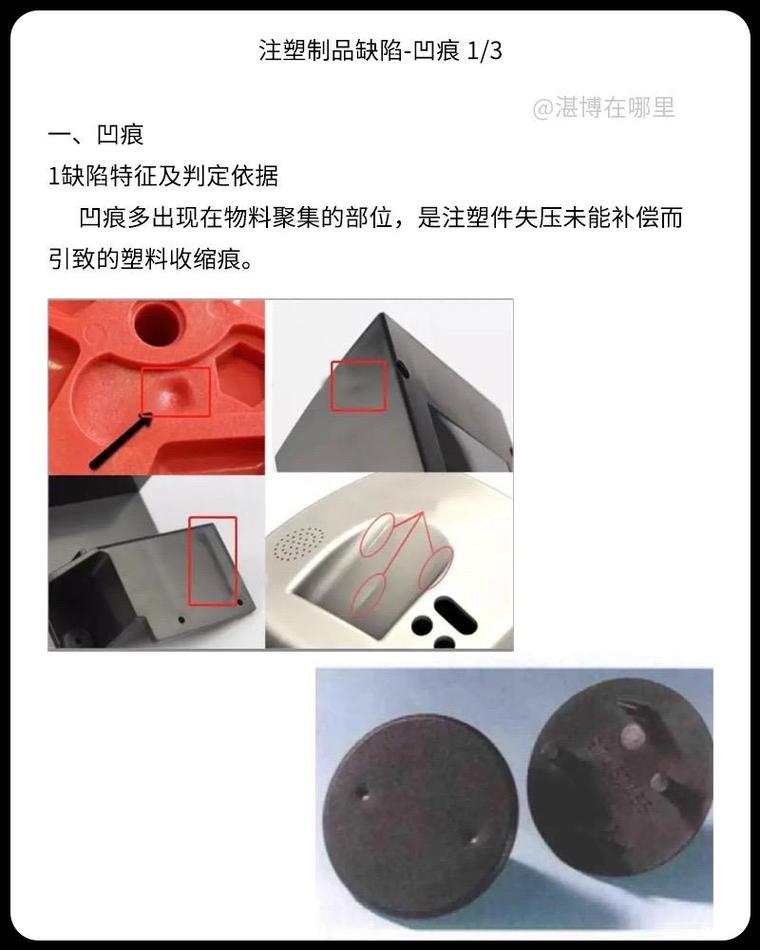
拿着红笔在模具图上圈出筋位的位置,让模具厂把筋位减薄到1.4毫米,改完装回机台,所有参数都回到之前的设定,那个淡得几乎看不见的凹痕直接就没了。
现在每次去产线,碰到新人一上来就拧保压阀,我都得拦着。注塑这行哪有什么万能公式。你在机台旁边站够8小时,摸过料温枪的实际读数,看过模温表和模具实际温度的差值,知道哪段参数是真的有用,哪段是之前的工艺员拍脑袋写上去的,才敢说自己懂点门道。
上次碰到的那个淡凹痕,我还在自己的工艺记录册上标了个问号。谁知道下次换一批原料牌号,会不会又冒出来。毕竟产线上的事,从来没有一劳永逸的解法。
