上周在苏州的铝合金结构件产线蹲了三天,盯着自动焊接工位的焊枪头,眼睛都快花了。
那批货是给新能源汽车做的电池托盘,用的5mm厚6系铝板,之前连续三批的拉伸测试结果都不对——焊完的缝看着平整,敲掉表面的浮渣还泛着金属光泽,但是做静载拉伸的时候,断裂位置全在焊缝熔合线附近,强度比母材实测值低了快40%。
当时整个人都麻了。
先把那层白渣的位置找对
一开始整个团队的判断都偏了。有人说氩气纯度不够,换了99.999%的高纯氩,焊出来的缝还是老样子。有人说焊丝受潮,把整盘焊丝放到烘箱里120度烘了两小时,问题没解决,反而因为烘干时焊丝表面的镀铜层氧化,多了一堆黑灰。
直到把失效的焊缝切下来做金相样,从表面开始逐次磨抛,磨到距焊缝表面0.5mm深度的时候,才看到问题——那层白渣从来不是表面的浮渣,是熔池内部的反应产物。它是一层连续的、脆的白色相,嵌在焊缝的中上部,跟周围致密的铝基体完全没有结合,相当于在焊缝中间夹了一层硬脆的薄片,一受力就从那里裂开。

后来顺着反应路径倒推,才找到根源。6系铝里有大概1%的镁元素,化学活性比铝高得多,只要熔池周围漏进来0.1%的氧,镁就会优先跟氧反应生成氧化镁。这东西的密度比液态铝小,会一直浮在熔池的最上层,等熔池冷却凝固的时候,就刚好卡在焊缝的中上部。
顺着气路查了半天才发现,上次换送丝软管的时候,接头处的生料带只缠了两圈,焊枪工作的时候软管内部是负压状态,直接把外面的空气顺着螺纹缝隙吸进了保护气路里。那点吸进去的空气,对焊钢来说可能不算事,对铝焊来说,足够生成连续的氧化镁夹渣。
别总想着把焊接参数“拉满”
找到根源之后,第一反应是想把电流调大,靠更大的熔池冲击力把那层白渣冲散。当时直接把焊接电流从180A拉到220A,焊缝是变宽了,但是熔池的高温停留时间从原来的2秒拉长到4秒,镁的烧损量直接翻了一倍,白渣不但没冲散,反而更厚了。甚至出现了焊穿——5mm的板,熔深直接打到6.2mm,板边都塌了个小坑。
图啥呢。真的图啥呢。
后来换了个思路,不追求大熔池,先把保护气的层流状态稳住。保护气的效果从来不是气开得越大越好。之前的气流量开了20L/min,看着喷嘴出气很猛,其实气流已经变成了紊流,走到离喷嘴5cm的位置就跟周围的空气搅在一起,根本形不成稳定的保护罩。
把气流量降到12L/min,焊枪离工件的距离从原来的15mm压到8mm,焊枪的倾斜角从15度调到5度——让保护气的覆盖范围刚好压在熔池的前沿,不要让气流直接吹到熔池表面把空气卷进去。就这么几个小调整,镁的烧损量直接降了三分之一,焊缝截面里的白渣层薄到几乎看不到。
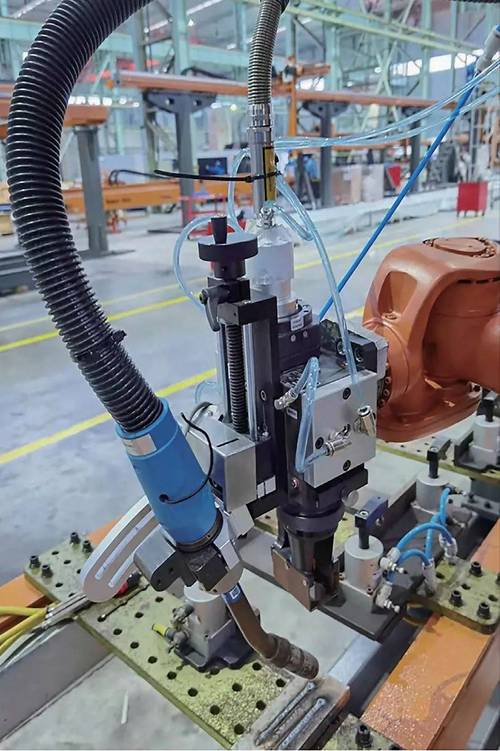
有个细节挺有意思:一开始怕焊枪离工件太近会撞喷嘴,特意在喷嘴下面贴了个3mm厚的限位块,结果发现限位块离工件太近,反而会挡住保护气的流动,把层流破坏掉。后来把限位块拆了,靠操作工的手感控制高度,反而比之前的限位更稳。
有些缺陷,真不是焊接工位造成的
白渣的问题解决完,焊缝的拉伸强度终于回到了母材的90%以上,大家都以为可以收工了。结果过了一周,盐雾测试的报告出来——焊缝位置的腐蚀速率是母材的两倍多,表面还长了一层细密的白锈。
一开始还是围着焊接工位转,磨了好几组金相样,没看到夹渣,也没看到气孔。后来顺着工件的流转路线往前找,才发现问题出在前面的清洗工序。
之前的工件是用强碱溶液除油的,按工艺要求,碱洗之后要过两道清水漂洗,再用稀硝酸中和表面的残留碱液。但是去年车间改造,把其中一道漂洗工位拆了腾地方放冲床,工艺卡上的流程却从来没更新过。工人把从碱槽里捞出来的铝板,简单冲一下就直接转到焊接工位,表面留了一层薄薄的碱液残留。
那点残留看着不起眼,焊的时候直接进到熔池里,跟铝反应生成了多孔的脆性铝酸盐相。这东西的耐腐蚀性极差,一进盐雾箱就先被腐蚀出坑。
焊接工位的问题,未必是焊接工位造成的。很多时候我们蹲在焊枪旁边调参数,调了半天发现根本没用,是因为问题出在离焊接工位几十米远的前处理、原材料轧制、甚至后面的打磨工序上。
到现在我也没搞明白,为什么那张三年没更新的工艺卡,没人想着改。
上周走的时候,产线的操作工给我递了根绿豆冰棒,说现在焊出来的缝,敲下来的渣都是碎的,再也没有之前那种硬邦邦的白块。
我看着焊枪头慢慢扫过铝板,焊缝亮得像一条拉直的线。
风从车间的窗户吹进来,带着淡淡的焊烟味。
就这么着吧。
