上周帮产线处理一批铝合金砂型铸造的废品,拆箱的时候刚摸到铸件表面的粘砂块,就知道之前调的涂料厚度又过了。车间的风扇吹得地上的型砂打旋,我蹲在料架旁边拆了三个铸件,表面的粘砂块硬得像焊上去的,用錾子敲半天才能掉一块。
粘砂不是涂料越厚越好
最开始为了降粘砂,我直接把锆英粉涂料的涂覆量从之前常用的0.8mm加到1.5mm,想着厚一点总能挡住金属液的渗透。结果第一炉浇出来的铸件,粘砂比之前还严重,甚至在分型面位置形成了好几道不规则的金属刺。拆开来翻涂料层才发现,厚涂层烘干的时候表面先结了一层硬壳,内部残留的酒精溶剂根本排不出去,浇铸的一瞬间高温把壳层烤得炸裂,金属液顺着裂缝直接钻到砂粒缝隙里。
砂型铸造的涂层厚度阈值,从来不是越厚防护性越强。

没人会告诉你这个阈值。手册上只会写“涂覆均匀,厚度适中”,但这个“适中”,得你自己在车间的烘干温度、砂型含水量、甚至环境湿度的组合里慢慢试。我后来反复试了五次,才摸出来我们车间用的潮模砂,涂层厚度卡在0.6-0.9mm的时候,粘砂率能稳定压在0.5%以下,再厚一点,缺陷率反而往上跳。
缩孔的位置从来不在你盯着的地方
之前做汽车转向节的批量生产,整个工艺组的人都盯着轮辐位置那个最大的热节算模数,把最大的冒口直接安在热节正上方,算出来的补缩距离刚好够覆盖整个铸件。结果第一批探伤,出来的缩松全在离冒口最远的那个安装耳位置——就是那个突出在型腔最深处,直径只有20mm的小凸台。
翻了半天数据才反应过来,算热节不能只盯着零件本身的尺寸,得把整个型腔的温度分布算进去。那个安装耳在型腔的最底端,周围的砂型在浇铸过程中,被顺着型腔流下来的高温金属液反复冲刷,蓄热早就到了快300℃,散热速度比靠近浇道的位置慢了近一倍,相当于自己形成了个独立的小热节。之前算的冒口补缩距离,根本够不到这么远的位置。
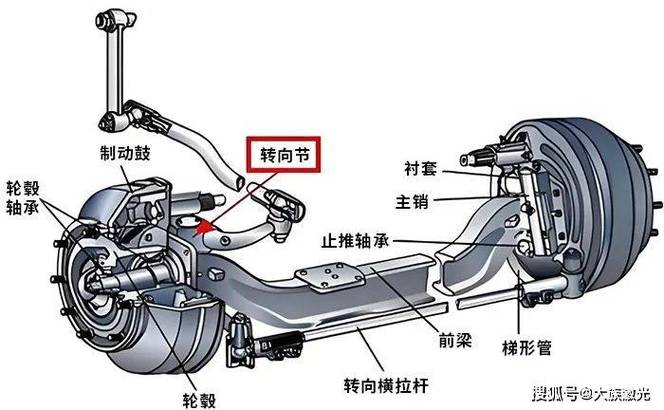
后来没换大冒口,只是在那个安装耳的位置单独加了个小的冷铁,把那个位置的散热速度提上来,缩松直接就消了。说起来好笑,之前为了算那个热节的模数,我在办公室拿游标卡量了三天零件,结果真正的问题,在办公室的模拟软件里根本没算出来。
那些手册上没写的“软边界”

手册上写铝合金重力铸造的浇注温度区间是680-750℃,这个范围宽到你根本不知道该卡哪个数。我最开始照着中值卡700℃,连续三批铸件的冷隔率快到12%——就是那种金属液充型到一半温度降下来,在铸件表面形成的不规则接缝。
后来有次赶产能,浇包的保温没做好,温度飘到735℃才开始浇,结果那批的冷隔率直接降到1%以下。我当时还以为撞了大运,结果连续试了十多炉才发现,这个温度根本不是固定值。
春天车间温度15℃,砂型刚从烘干房出来温度40℃,720-730℃的浇注温度,出来的铸件不管是冷隔还是针孔,缺陷率都最低。到了夏天,车间温度32℃,砂型在车间放半小时就升到38℃,这时候再用730℃浇,铸件的晶粒直接粗到超标,针孔率涨了快三倍,得把浇注温度降到700-710℃才合适。
铸造从来没有放之四海而皆准的参数。你在别的车间抄来的工艺参数,到了你自己的产线上,可能连废品率都压不住。之前有次赶交付,为了省时间,砂型刚烘干到120℃就下芯浇铸,那批的气孔率快到30%,整批铸件全部返工,我在车间蹲到凌晨两点清砂,那时候才真的明白,这个工艺的容错率低到你根本没法靠“差不多”凑数。
拆箱的时候一股热浪扑脸。摸过铸件表面粗糙的砂痕,看过探伤片上星星点点的缺陷,你就会知道,那些写在教材里的、完美的工艺曲线,从来不是车间里真实的生产状态。废品率压到3%以下那天,我在车间蹲了半小时,连烟都抽得比平时香。
