上周三的实训课,刚进门就看见第三组的俩男生蹲在实训台边上抠传感器接线,台面上摊了半拉从旧数控机床上拆下来的振动探头,旁边的笔记本上写得密密麻麻全是采样频率的参数。
我走过去瞟了一眼,问他们“你们这系统要抓的根因,是主轴过载跳停,还是传送带卡料堵转?”
俩人抬头愣了半天,说“老师,我们想把所有能测的都测上,总不会错吧?”
说实话我当时差点气笑。
之前的旧教案啊,写得那叫一个规整:第一步接传感器,第二步校准采样频率,第三步写阈值比对逻辑,第四步做可视化界面。结果上了两次课就发现,学生照着这个流程走出来的东西,全是中看不中用的花架子。我当着学生的面把那几页教案撕了——倒不是作秀,是真的觉得,之前那套按部就班的流程,根本教不会人怎么真的解决产线停机的问题。
别把“数据全采”当根因分析的万能解
之前几届学生做这个方向的设计,十个有八个上来就奔着“全量采集”去——温度、振动、电流、气压,恨不得把产线上每个螺栓的扭矩都给记上。真到要定位那台实训铣床为什么无预警停机的时候,翻出来三个月的采样数据,愣是找不出来哪组参数是触发跳停的直接变量。

根因分析的核心从来不是“采了多少数据”,而是“你提前预判了哪些故障模式会和采集的变量产生映射关系”。
之前有个学生组,花了俩礼拜接了12个传感器,最后系统提示“故障未知”,原因是他们压根没考虑到“气源压力低于阈值导致气动夹具松脱”这个最常见的停机原因——因为他们的传感器全装在主轴和传送带上,压根没接气路的压力变送器。
不过话说回来,学生一开始有“多采点总没错”的想法也正常——毕竟刚接触工业系统,谁都怕漏了哪个参数导致系统不准。但我每次都要敲着桌子提醒他们:你先把产线上过去半年的停机记录翻一遍,把出现频率最高的10个故障列出来,再对应着找需要测的变量。上来就堆传感器,纯纯是浪费时间。
对吧?你连最常发生的故障是什么都不知道,采再多数据也是白搭。
给学生搭的系统框架,得留“试错的冗余位”
最开始我给学生的系统模板,是固定的线性逻辑:传感器采集数据,传到处理器和预设阈值比对,匹配上了就输出对应的故障代码。
结果呢?只要遇到不在预设列表里的故障,系统直接卡死。
后来我把整个框架拆成了可插拔的组件化结构:最底层是原始数据的循环缓存池,存最近72小时的全量采样数据,不会因为系统断电就丢;中间层是完全开放的规则编辑区,学生可以自己往上加故障匹配的逻辑,想删想改全凭自己的判断;最上层是根因溯源的推演界面,系统会自动把和故障相关的历史数据拉出来,给做判断的人做参考。
改教案那会我熬到两点,就怕太灵活了学生摸不着北。

结果第一届试的那组学生,直接在中间层加了个“人工标注修正”的功能——就是系统判定错了故障原因的时候,操作工可以手动把正确的原因打上去,系统下次自动把这个特征匹配上。
真的很有用。
现在这组学生做的模块,已经被后面三个组拿去用了。毕竟真实生产里的故障,哪可能全是教材上写的那几种?留够试错的空间,系统才会越用越准,不是做出来就定型成个摆设。
别让学生对着仿真软件“闭门造车”
最开始实训课留的作业,有一半是让学生在仿真软件里搭系统模型。
直到有个学生在仿真里设振动阈值是5.3mm/s,结果到真实产线上一测,正常运行的时候振动就已经到6.2了——因为仿真模型里根本没算上产线旁边空压机开机带来的共振干扰。
我当时盯着那个数值看了半分钟。
现在每次课的前20分钟,我都不让学生开电脑,就带着他们围着实训产线走,摸每个部件运行时的温度,听每个电机的运行声音,记下来哪些干扰是真的存在的,哪些是仿真里压根没有的。
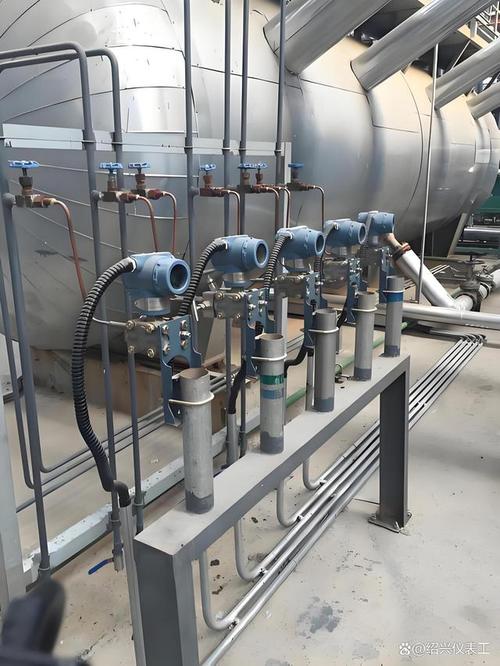
上周那俩蹲在台边抠传感器的男生,今天下课的时候过来找我,说他们把气路的压力变送器加上了,现在系统能准确识别出“气源压力不足导致夹具松脱”的故障了。
我瞟了一眼他们的记录,原来列了半页的故障可能,划掉了三分之二没用的传感器点位。
挺好。
