微气孔才是真杀手,大气孔反而好防
很多新手蹲在X光探伤屏前,眼睛只盯那种直径超过1mm的大气孔,喊着报废返修。实测发现,静态载荷下,只要气孔总占截面比不超过5%,大气孔反而不容易出大问题,因为应力会顺着孔洞边缘分散开,不会集中在某一点裂穿。
微气孔不一样。0.05到0.2mm之间的小玩意,密密麻麻铺在熔合线附近,疲劳循环两万次就会生出微裂纹,顺着晶界往基体里钻。就说我刚才讲的那起事故,算下来总气孔占比才1.2%,远低于行业通用的5%合格线,就因为每平方厘米有17个微气孔,直接把整台车的结构强度干废了30%。
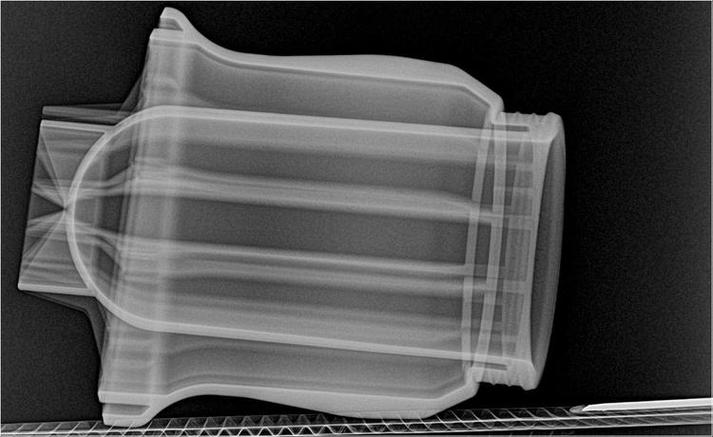
说白了就是,全行业都把精力放在防明面上的大缺陷,隐形的小玩意才是真要命。我见过太多工厂的探伤标准还是十年前定的,只卡大气孔直径,不卡微气孔密度,这不扯犊子吗?出了问题再改标准,改一次亏几百万,这学费交的,我都替老板心疼。
100%消除气孔?全是鬼话
现在多少材料厂商、设备商吹自己的焊材、新工艺能做到完全无气孔。我做了15年工艺,从碳钢手工焊到铝镁激光焊接,试了个遍,只要是熔化连接,哪怕你把焊接舱抽真空到1e-3Pa,把母材氢含量控到0.05ppm以下,截面抛了光腐蚀,放到显微镜下一找,肯定有。平均每10平方厘米总能找出三五个直径几十纳米的微孔。
哪来的?原材料本身就会有微量析气,熔池凝固的时候,固液界面的溶质分配,怎么可能把所有气体都赶出去?总有漏网之鱼留在晶格缝隙里。说实话,我见过国内最高水平的航天钛合金焊接,也只能做到把微气孔直径控制到0.03mm以下,密度控制到每平方厘米1个以内,没人敢拍胸脯说零气孔。
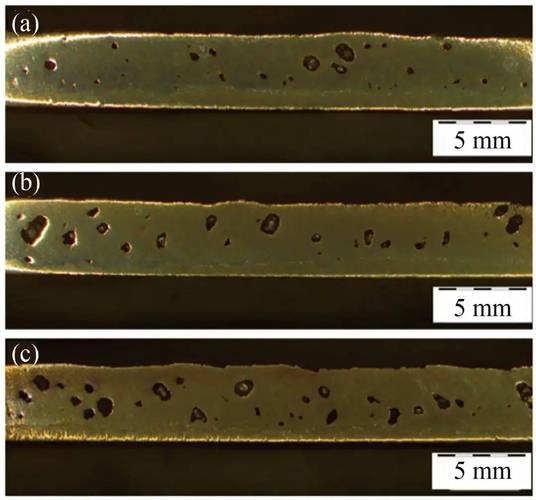
那些卖设备的跑过来跟我吹,我当场拿场发射扫描电镜扫给他看,看到那些密密麻麻的纳米微孔,当场就闭嘴走了。不过话说回来,也不是所有气孔都有害,有些轧辊的耐磨堆焊,特意留一点连通气孔存润滑油,反而能用得久一倍多。大多数受力结构件,只要把尺寸和密度控在阈值内,就不会出问题,别信那些零缺陷的宣传,都是给外行甲方画饼的。
产业化绕不开的硬伤
核心问题在哪?现在所有控气孔的方法,都解决不了批量生产的一致性问题。
你在实验室做样件,单片板磨得锃亮,焊前150度烘干三小时,氩气用99.999%纯度的,焊速稳到0.1mm/s的误差都没有,当然能做出近乎无气孔的样件。一到批量生产呢?今天来料的铝卷氢含量比昨天高了0.02ppm,就这一丁点差别,微气孔密度直接翻三倍。明天南方回南天,车间湿度从30%升到55%,焊枪嘴沾了点从空调吹出来的水雾,整批200件就有40件合格线都过不了。
更坑的是,现在的在线探伤,根本查不出0.1mm以下的微气孔,只能抽检。抽十个全合格,第一百零一个就出问题,到了客户端出故障,召回一次就是几千万的损失,你找谁说理去?
现在学界讲来讲去都是熔池脱氢、控制凝固速度那一套,全是理想条件下的结论,到了工业现场,来料成分波动、环境温湿度波动、工装的微小磨损,哪一个你能100%控住?根本做不到。我之前跟高校合作过AI实时调参的项目,试了半年,换了三批不同钢厂的母材,AI预测准确率直接掉到60%都不到,根本用不了。
说白了,基础研究就没把工业现场的随机波动对气孔形核的影响搞清楚,现在所有的解决方案,都是事后挑报废,要么补焊,补焊又会出新的气孔,恶性循环。太多工厂为了控气孔,硬生生加了两道焊前烘烤工序,单位成本涨了15%,良率还是卡在92%上不去,那8%的报废就是纯亏,没人能解决。
这就是当下最实在的现状,没有什么弯道超车,没有什么完美方案,气孔就是悬在所有结构件制造头上的一把刀,你只能花大钱控,花大钱赌,躲不开。
