不是只有液态接触才会脆
一开始我们拿到断轴,所有人都蒙了。原料进厂探伤合格,锻造工艺走了一百多遍,热处理参数全在范围内。拉拔到一半直接齐根断,断口发灰,没有明显塑性变形。一开始有人猜热处理过烧,抛了光看晶界,没发现过烧的氧化迹象。折腾了三天,能做的检测全做了,最后做能谱,晶界上扫出了含量不低的锌。
哪里来的锌?钎焊炉的支架是镀锌的,长期在200多度的炉边烘烤,锌不断挥发,沉积在待加工的轴表面,钎焊的时候升温到三百多,锌早就熔了,顺着晶界往里面钻。只要晶界有富集,哪怕没有肉眼可见的宏观液态层,脆化照样发生。
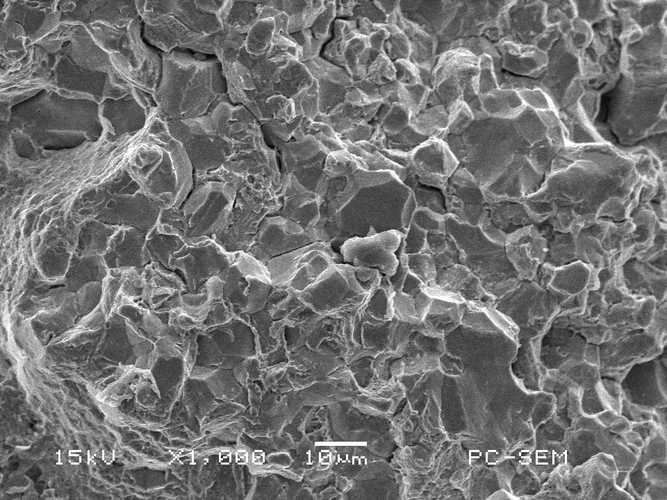
这就是很多人踩的坑。教科书上写液态金属脆化,开头就说“液态金属浸润导致的脆化”,很多人就盯着有没有液态流上去,漏了气态迁移再沉积的情况。温度够,有污染源,哪怕你看不见液态,该脆还是脆。太坑了。那批货最后报废了17根,损失不小,换来了这个教训。
应力和温度,两个卡得死死的边界
不是说有低熔点金属污染就一定会断。有没有应力,温度对不对,才是核心。我们后来做过对照试验,同样量的锌沉积在不锈钢棒表面,常温下存放半年再拉伸,延伸率只掉了不到8%,完全在合格范围内。但是如果加热到280℃,估算大概是锌熔点的0.6倍,一边保温一边拉,延伸率直接掉了92%,拉到屈服就断,断口全是沿晶断裂。
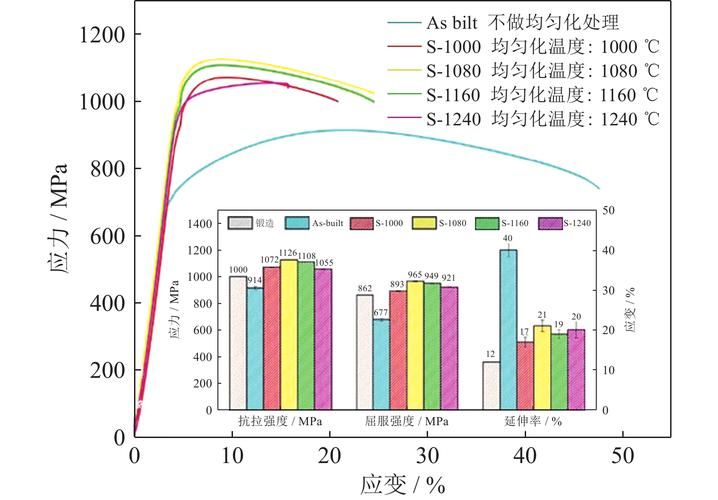
规律其实很简单,温度得落在低熔点金属熔点的0.3到0.8倍之间,还要有持续的拉应力存在,两个条件都满足,脆化的概率直接拉满。少一个?都没事。比如锌污染的构件,拿去常温下用,放十几年都不会出问题。要是加热到低熔点金属熔点以上,低熔点金属全流出来了,晶界上留不住多少,反而脆化程度还会降。就这么奇怪。说实话,我第一次看到这个试验结果的时候,也觉得反常识,做多了才明白,就是原子扩散和富集的平衡而已。
工程防护没有银弹
现在能用到的防护手段,全都是取舍,没有完美的。最常用的就是物理隔离,车间里凡是要加热的构件,一律不准用镀锌、镀镉的工装架子,接触工件的地方垫云母或者陶瓷片,工装改造成耐高温无机涂层。成本低,效果也够,就是靠管理,工人图省事堆料的时候随手一放,全白搭。
第二个办法是晶界改性,往母材里加一点合金元素,钉住晶界缺陷,不让低熔点原子扩散进去。我见过一个配方,加了之后脆化抗力提了快一倍,但是母材本身的低温冲击韧性掉了15%,你要耐脆还是要韧性?自己选。第三个办法就是彻底隔绝污染源,车间里所有可能产生低熔点金属挥发的设备全封起来,定期清灰。但是整条生产线改一次,小几十万进去,不是所有厂愿意掏这个钱。
不过话说回来,绝大多数液态金属 embrittlement失效,都不是什么无解的疑难杂症,就是工艺细节没注意到。你知道它会从气态过来,知道它只在某个温度区间搞事,提前把污染源隔了,也就没事了。我翻了那么多失效记录,真正无解的,没几个。大多都是偷懒没按工艺做,踩了前人踩过的坑而已。
